
FA 500 - Duggpunktsensor/ duggpunktsmåler med display for alle måleområder
Duggpunktsensor for ulike typer tørketromler med integrert display og alarmrelé.
Sikker overvåking av duggpunkt, restolje og partikler – der hygiene, produktsikkerhet og revisjonsdokumentasjon er avgjørende.
Trykkluft er et viktig driftsmedium i kjøttindustrien. Den kan komme i direkte kontakt med uemballert kjøtt eller påvirke prosesser i nærheten av produktet. Det avgjørende er ikke bare behandlingen i kompressorrommet, men den faktiske kvaliteten ved uttakspunktet.
For å vurdere trykkluftkvaliteten er det først og fremst tre måleparametere som er relevante: trykkduggpunkt, restolje og partikler. Målestedet og overvåkingslogikken varierer avhengig av bruksområdet.

Trykkduggpunktet er en viktig parameter for hygienisk vurdering av trykkluft, da fuktighet kan fremme veksten av mikroorganismer. Veksten av mikroorganismer i trykkluft avtar når trykkdugpunktet synker, og stopper helt opp ved temperaturer under -26 °C (BCAS R102-1). Derfor er det ofte et mål å oppnå et trykkdugpunkt i klasse 2 på -40 °C.

Også restoljeinnholdet bør overvåkes sentralt etter rensingen. Årsaken: Luften er betydelig varmere etter kompressoren enn i distribusjonsnettet og i produksjonsområdene. I kjøttforedlingen ligger temperaturene ofte på rundt 10 °C, og i kjølerommene er de enda betydelig lavere.
Dette øker faren for at gassformige oljebestanddeler kondenserer i det kjøligere nettverket og samler seg der. Nettopp dette må ikke skje, fordi det kan føre til oljeforurensning. Sentral måling av restoljeinnholdet er derfor en viktig faktor for å sikre hygienisk trykkluft.
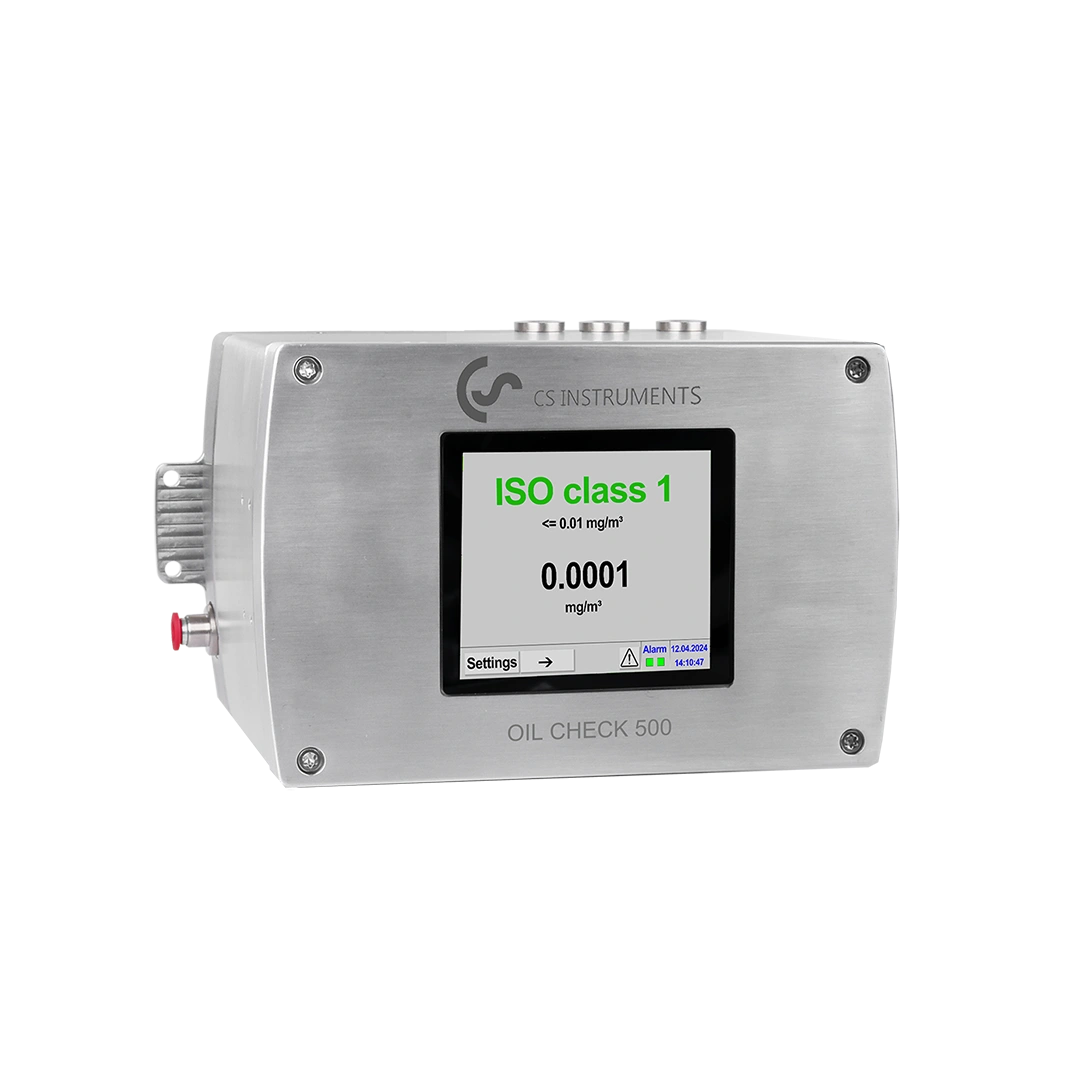
Maksimal sikkerhet takket være maksimal følsomhet - kontinuerlig overvåking av den kritiske parameteren dampformig restoljeinnhold i samsvar med ISO 8573.

Partikler må vurderes annerledes enn duggpunkt og restolje. De kan ikke bare stamme fra produksjonen, men også oppstå i selve distribusjonsnettet, for eksempel på grunn av korrosjon, slitasje eller filterproblemer. Derfor er måling av partikler ved uttakspunktet spesielt informativ.
Renheten i kompressorrommet er altså ikke automatisk den samme som renheten hos forbrukeren. For å få en pålitelig vurdering må de faktiske forholdene der trykkluften brukes i prosessen tas i betraktning.

Den optiske partikkeltelleren med høy presisjon måler partikler fra en størrelse på 0,1 µm og er derfor egnet for overvåking av trykkluft i kvalitetsklasse 1 ISO 8573.
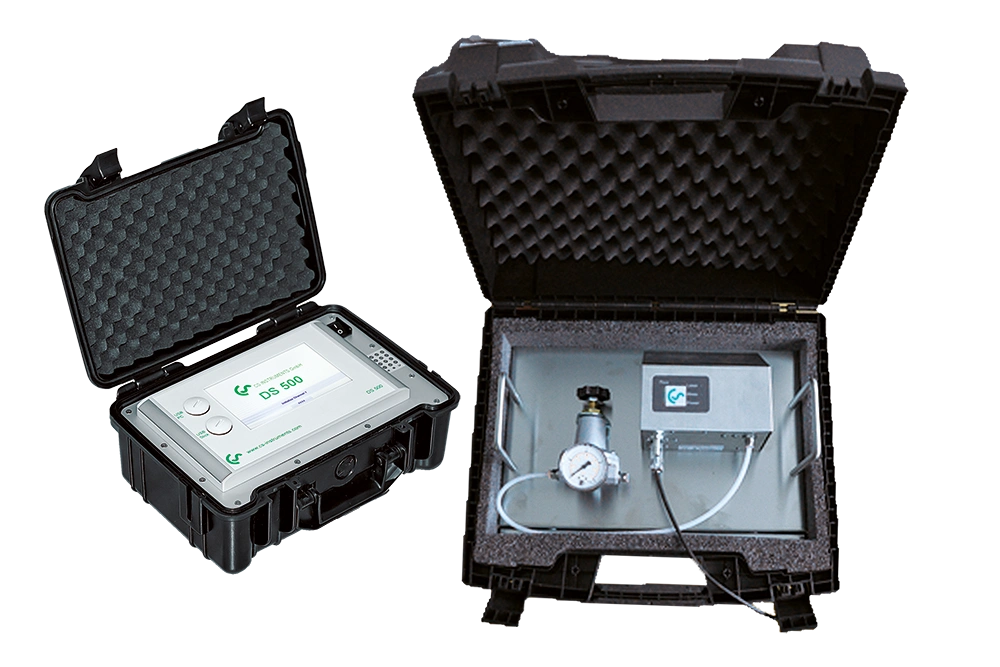
PC 400-partikkeltelleren for trykkluft og gasser opp til 0,1 µm er den ideelle mobile løsningen i en servicekoffert.
Senest ved revisjonen blir trykkluftkvalitet et tema som må kontrolleres. Gjeldende standarder krever en risikobasert vurdering av driftsmedier. For trykkluft som kommer i direkte kontakt med matvarer eller primæremballasje gjelder følgende: Den må ikke utgjøre noen forurensningsrisiko og må overvåkes.
Det er viktig å merke seg at standardene vanligvis ikke angir faste tallverdier, men krever en begrunnet fastsettelse for hvert uttakspunkt. I praksis innebærer dette:
• et fullstendig register over alle uttakspunkter,
• vurdering av kontakttypen,
• den fastsatte renhetsklassen,
• en testplan med målepunkt, metode og hyppighet,
• samt en definert fremgangsmåte ved avvik.
På denne måten blir trykkluftkvaliteten ikke bare teknisk kontrollert, men også dokumentert på en måte som gjør den egnet for revisjon.

Trykkluft kan allerede være forurenset ved inntaket, eller den kan bli forurenset i løpet av komprimering, rensing, lagring og distribusjon. Det er først og fremst partikler, vann, olje og mikroorganismer som er relevante.
Det er spesielt viktig å merke seg at kvaliteten i kompressorrommet ikke automatisk er den samme som ved uttakspunktet. Rørledninger, lagertanker, filtre, slanger og uttakspunkter kan endre luftkvaliteten i nettverket i etterkant. Derfor må trykkluften vurderes der den faktisk virker i prosessen.

Når det gjelder trykkluftkvaliteten i kjøttindustrien, er særlig følgende normer og standarder relevante:
Trykkluftkvaliteten i kjøttindustrien er både et spørsmål om hygiene, prosess og dokumentasjon. Tre ting er avgjørende: å overvåke duggpunkt og restolje sentralt etter behandlingen, å kontrollere partikler ved uttakspunktet og å dokumentere kravene for hver enkelt anvendelse nøye. På denne måten blir trykkluft en kontrollert del av den hygieniske prosesskjeden.
