
Датчик точки росы FA 500 со встроенным дисплеем и сигнальным реле
является идеальным прибором для измерения точки росы в осушителях всех типов.
Надежный мониторинг точки росы, остаточного масла и твердых частиц — там, где гигиена, безопасность продукции и подтверждение результатов аудита имеют решающее значение.
Сжатый воздух является важной рабочей средой в мясной промышленности. Он может непосредственно контактировать с неупакованным мясом или влиять на процессы, непосредственно связанные с продукцией. При этом решающее значение имеет не только подготовка воздуха в компрессорном помещении, но и его фактическое качество в точке отбора.
Для оценки качества сжатого воздуха важны, прежде всего, три показателя: точка росы под давлением, остаточное содержание масла и содержание частиц. В зависимости от конкретного случая применения место измерения и алгоритм мониторинга могут различаться.

Точка росы под давлением является важным показателем для гигиенической оценки сжатого воздуха, поскольку влага может способствовать росту микроорганизмов. Рост микроорганизмов в сжатом воздухе замедляется при понижении точки росы под давлением и полностью прекращается при температуре ниже -26 °C (BCAS R102-1). Поэтому часто стремятся достичь точки росы под давлением класса 2, равной -40 °C.

Содержание остаточного масла также следует контролировать централизованно после очистки. Причина: воздух после компрессора значительно теплее, чем в распределительной сети и на производственных участках. В мясоперерабатывающей промышленности температура часто составляет около 10 °C, а в холодильных камерах — значительно ниже.
В результате возрастает риск того, что газообразные компоненты масла конденсируются в более прохладной сети и накапливаются там. Именно этого нельзя допускать, поскольку это может привести к загрязнению масла. Поэтому централизованный контроль остаточного содержания масла является важным элементом обеспечения гигиенической безопасности сжатого воздуха.
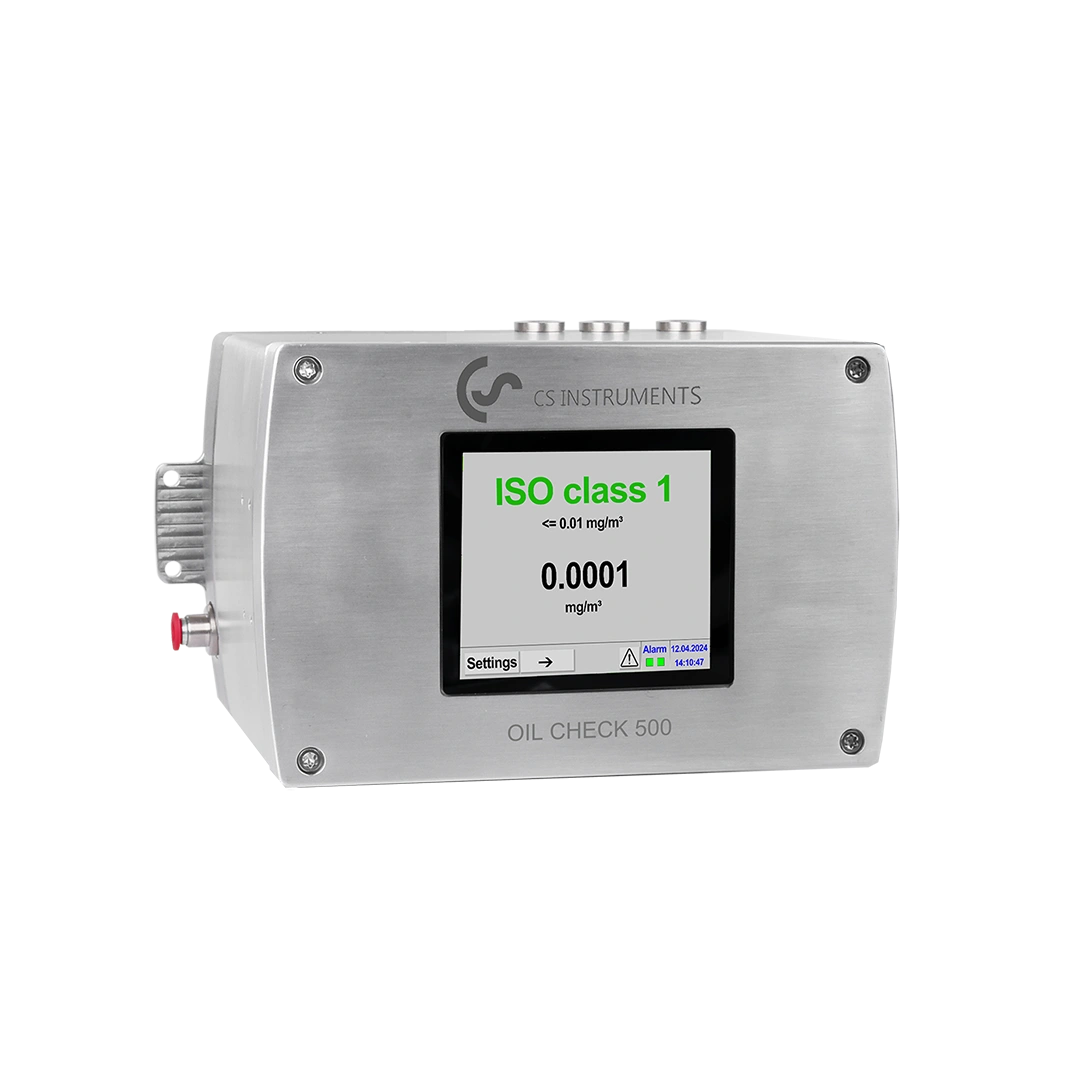
Максимальная безопасность благодаря максимальной чувствительности - непрерывный контроль критического параметра содержания парообразного остаточного масла в соответствии с ISO 8573.

Частицы следует оценивать иначе, чем точку росы и остаточное масло. Они могут происходить не только из системы генерации, но и образовываться непосредственно в распределительной сети, например, в результате коррозии, износа или проблем с фильтрами. Поэтому измерение содержания частиц в точке отбора особенно информативно.
Таким образом, чистота в компрессорном помещении не означает автоматически чистоту на месте потребления. Для достоверной оценки необходимо учитывать фактические условия именно там, где сжатый воздух используется в технологическом процессе.

Точный оптический счетчик частиц PC 400 измеряет количество частиц размером от 0.1 мкм и поэтому подходит для оперативного контроля качества сжатого воздуха класса 1 ISO 8573.
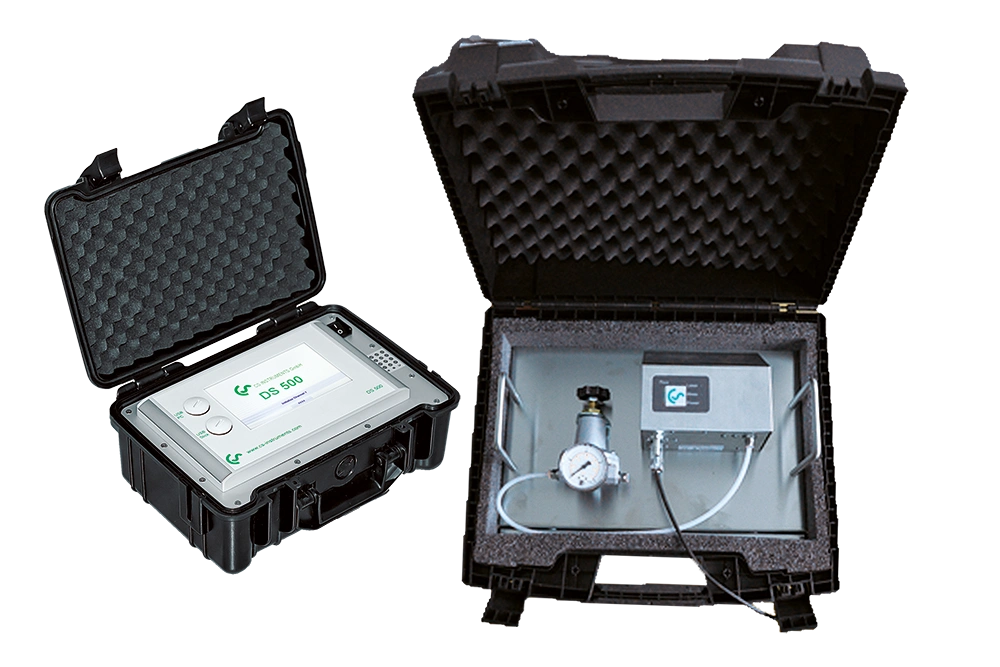
Счетчик PC 400 для частиц размером до 0.1 мкм для сжатого воздуха и газов, в сервисном кейсе.
Не позднее чем в ходе аудита качество сжатого воздуха становится предметом обязательной проверки. Действующие стандарты требуют оценки рабочих сред с учетом рисков. В отношении сжатого воздуха, непосредственно контактирующего с пищевыми продуктами или первичной упаковкой, действует следующее правило: он не должен представлять риск загрязнения и подлежит контролю.
При этом важно, что стандарты, как правило, не предписывают общих числовых значений, а требуют обоснованного определения для каждого места отбора. На практике из этого вытекает:
• составление полного реестра всех точек отбора,
• оценка типа контакта,
• установленный класс чистоты,
• план проверок с указанием точек измерения, методов и периодичности,
• а также четко определенный порядок действий в случае отклонений.
Таким образом, качество сжатого воздуха не только контролируется с технической точки зрения, но и документируется в соответствии с требованиями аудита.

Сжатый воздух может быть загрязнён уже на этапе всасывания или подвергаться загрязнению в процессе сжатия, очистки, хранения и распределения. Особенно значимыми являются твердые частицы, вода, масло и микроорганизмы.
При этом особенно важно помнить: качество воздуха в компрессорном помещении не всегда соответствует качеству воздуха в точке отбора. Трубопроводы, резервуары, фильтры, шланги и точки отбора могут впоследствии изменить качество воздуха в сети. Поэтому качество сжатого воздуха необходимо оценивать именно там, где он фактически используется в технологическом процессе.

Для обеспечения качества сжатого воздуха в мясной промышленности особенно важны следующие нормы и стандарты:
Качество сжатого воздуха в мясной промышленности одновременно является вопросом гигиены, технологического процесса и подтверждения соответствия требованиям. Решающее значение имеют три фактора: централизованный мониторинг точки росы и остаточного содержания масла после очистки, проверка наличия частиц в точке отбора и четкое документирование требований для каждого конкретного применения. Таким образом, сжатый воздух становится контролируемым компонентом гигиенической технологической цепочки.
