
FA 500 - Czujnik punktu rosy od -80° do 20° Ctd
Czujnik punktu rosy dla różnych typów suszarek ze zintegrowanym wyświetlaczem i przekaźnikiem alarmowym.
Niezawodny monitoring punktu rosy, pozostałości oleju i cząsteczek stałych – tam, gdzie higiena, bezpieczeństwo produktów i dokumentacja audytowa mają kluczowe znaczenie.
Sprężone powietrze jest istotnym medium eksploatacyjnym w przemyśle mięsnym. Może ono bezpośrednio stykać się z niepakowanym mięsem lub wpływać na procesy związane z produktem. Decydujące znaczenie ma nie tylko przygotowanie powietrza w pomieszczeniu sprężarek, ale także jego rzeczywista jakość w miejscu poboru.
Do oceny jakości sprężónego powietrza istotne są przede wszystkim trzy parametry: ciśnieniowy punkt rosy, pozostałości oleju i cząsteczki. W zależności od zastosowania różnią się miejsce pomiaru i logika monitorowania.

Ciśnieniowy punkt rosy jest ważnym wskaźnikiem służącym do oceny higienicznej sprężonego powietrza, ponieważ wilgotność może sprzyjać rozwojowi mikroorganizmów. Wzrost mikroorganizmów w sprężonym powietrzu spowalnia wraz ze spadkiem ciśnieniowego punktu rosy i ustaje poniżej -26 °C (BCAS R102-1). Dlatego często dąży się do osiągnięcia ciśnieniowego punktu rosy klasy 2 wynoszącego -40 °C.
Czujnik punktu rosy dla różnych typów suszarek ze zintegrowanym wyświetlaczem i przekaźnikiem alarmowym.

Do pomiaru wilgotności resztkowej w zakresie od -80 do 20°Ctd. Z interfejsem Modbus RTU.

Po zakończeniu oczyszczania należy również centralnie monitorować zawartość oleju resztkowego. Powód: powietrze po przejściu przez kompresor jest znacznie cieplejsze niż w sieci dystrybucyjnej i w obszarach produkcyjnych. W przetwórstwie mięsnym temperatura często wynosi około 10 °C, a w chłodniach jest jeszcze znacznie niższa.
W związku z tym wzrasta ryzyko, że gazowe składniki oleju skroplą się w chłodniejszej sieci i będą się tam gromadzić. Właśnie tego nie wolno dopuścić, ponieważ może to prowadzić do przedostawania się oleju do systemu. Centralny pomiar oleju resztkowego jest zatem istotnym elementem zapewniającym higieniczną jakość sprężonego powietrza.
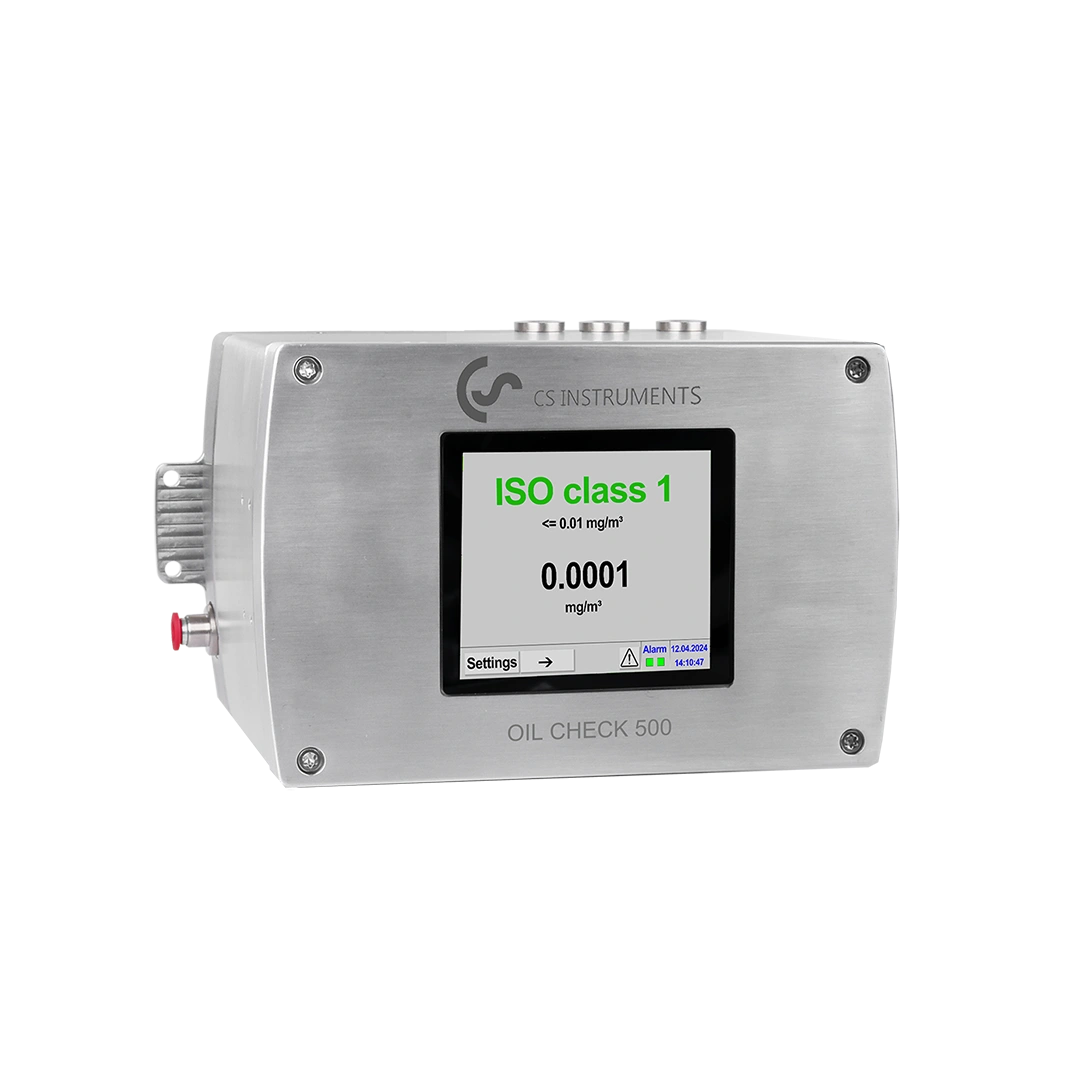
Maksymalne bezpieczeństwo dzięki maksymalnej czułości - ciągłe monitorowanie krytycznego parametru zawartości oleju resztkowego w oparach zgodnie z normą ISO 8573.

Cząsteczki stałe należy oceniać inaczej niż punkt rosy i resztki oleju. Mogą one pochodzić nie tylko z procesu wytwarzania, ale także powstawać w samej sieci dystrybucyjnej, na przykład w wyniku korozji, ścierania lub problemów z filtrami. Dlatego pomiar cząsteczek stałych w punkcie poboru ma szczególne znaczenie.
Czystość w komorze sprężarki nie oznacza zatem automatycznie czystości u konsumenta. Aby uzyskać wiarygodną ocenę, należy uwzględnić rzeczywiste warunki panujące w miejscu, gdzie sprężone powietrze jest wykorzystywane w procesie.

Precyzyjny, optyczny licznik cząstek mierzy cząstki o wielkości od 0,1 µm i dlatego nadaje się do monitorowania jakości sprężonego powietrza klasy 1 ISO 8573.
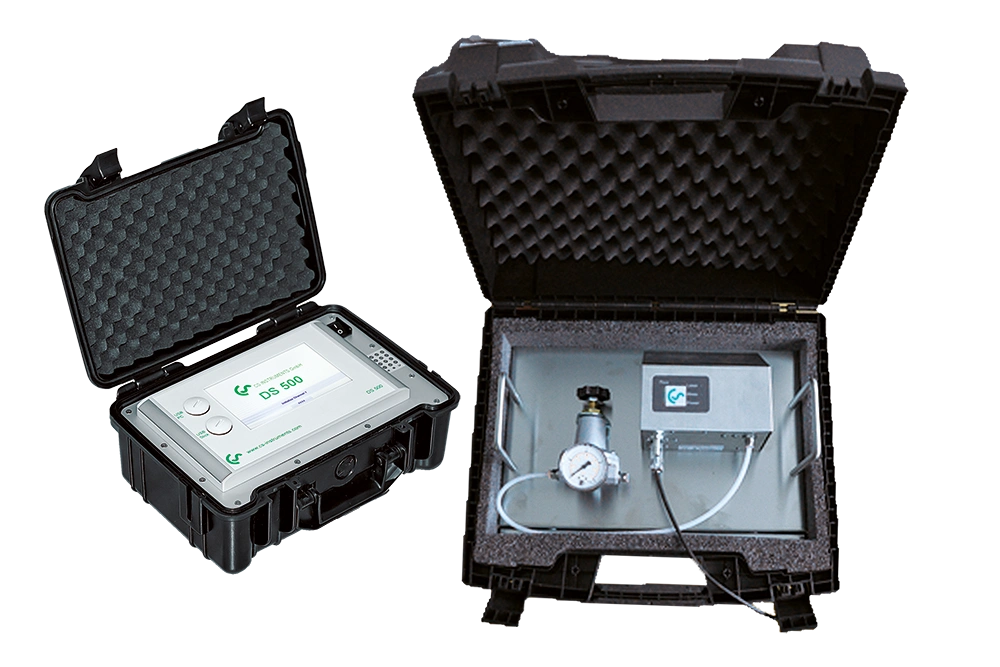
Licznik cząstek PC 400 do 0,1 µm dla sprężonego powietrza i gazów jest idealnym rozwiązaniem mobilnym w walizce serwisowej.
Najpóźniej podczas audytu jakość sprężónego powietrza staje się kwestią podlegającą kontroli. Obowiązujące normy wymagają podejścia opartego na ocenie ryzyka w odniesieniu do mediów eksploatacyjnych. W przypadku sprężónego powietrza mającego bezpośredni kontakt z żywnością lub opakowaniami pierwotnymi obowiązuje zasada: nie może ono stwarzać ryzyka zanieczyszczenia i musi podlegać monitorowaniu.
Ważne jest przy tym, że normy zazwyczaj nie podają ogólnych wartości liczbowych, lecz wymagają uzasadnionego określenia parametrów dla każdego punktu poboru. W praktyce oznacza to:
• prowadzenie pełnego rejestru wszystkich punktów poboru,
• ocena rodzaju kontaktu,
• określona klasa czystości,
• plan kontroli z określeniem punktu pomiarowego, procedury i częstotliwości,
• oraz określony sposób postępowania w przypadku odchyleń.
W ten sposób jakość sprężónego powietrza jest nie tylko kontrolowana pod względem technicznym, ale również udokumentowana w sposób umożliwiający przeprowadzenie audytu.

Sprężone powietrze może być zanieczyszczone już na etapie zasysania lub ulegać zanieczyszczeniu w trakcie sprężania, uzdatniania, magazynowania i dystrybucji. Największe znaczenie mają przede wszystkim cząsteczki stałe, woda, olej i mikroorganizmy.
Szczególnie ważne jest przy tym to, że jakość powietrza w pomieszczeniu sprężarki nie jest automatycznie równoznaczna z jakością w punkcie poboru. Rurociągi, zbiorniki, filtry, węże i punkty poboru mogą później wpływać na jakość powietrza w sieci. Dlatego jakość sprężonego powietrza należy oceniać tam, gdzie faktycznie oddziałuje ono w procesie.

W odniesieniu do jakości sprężónego powietrza w przemyśle mięsnym istotne znaczenie mają w szczególności następujące normy i standardy:
Jakość sprężónego powietrza w przemyśle mięsnym jest kwestią związaną jednocześnie z higieną, procesami produkcyjnymi i dokumentacją. Decydujące znaczenie mają trzy kwestie: centralne monitorowanie punktu rosy i zawartości resztkowej oleju po uzdatnieniu, kontrola cząsteczek stałych w punkcie poboru oraz dokładne dokumentowanie wymagań dla poszczególnych zastosowań. W ten sposób sprężone powietrze staje się kontrolowanym elementem higienicznego łańcucha procesowego.