
FA 500 – senzor TRB s integrovaným displejem a alarm relé
Senzor pro měření tlakového rosného bodu (dále jen TRB) FA 500 s integrovaným displejem a alerm relé je ideálním přístrojem pro měření za všemi druhy sušiček.
Spolehlivé monitorování rosného bodu, zbytkového oleje a částic – tam, kde jsou rozhodující hygiena, bezpečnost výrobků a doklady z auditů.
Stlačený vzduch je v masném průmyslu důležitým provozním médiem. Může přijít do přímého styku s nebaleným masem nebo ovlivňovat procesy v bezprostřední blízkosti produktu. Rozhodující je přitom nejen úprava ve kompresorovně, ale také skutečná kvalita na místě odběru.
Pro hodnocení kvality stlačeného vzduchu jsou relevantní především tři měřené veličiny: tlaková rosná teplota, zbytkový olej a částice. Místo měření a logika monitorování se liší v závislosti na konkrétním použití.

Tlaková rosná teplota je důležitým parametrem pro hygienické hodnocení stlačeného vzduchu, protože vlhkost může podporovat růst mikroorganismů. Růst mikroorganismů ve stlačeném vzduchu se s klesajícím tlakovým rosným bodem zpomaluje a při teplotě pod -26 °C se zastaví (BCAS R102-1). Proto se často usiluje o tlakový rosný bod třídy 2, tj. -40 °C.
Senzor pro měření tlakového rosného bodu (dále jen TRB) FA 500 s integrovaným displejem a alerm relé je ideálním přístrojem pro měření za všemi druhy sušiček.

Pro měření zbytkové vlhkosti od -80 do 20 °C. S rozhraním Modbus RTU.

Také obsah zbytkového oleje by měl být po úpravě centrálně monitorován. Důvod: Vzduch je za kompresorem výrazně teplejší než v rozvodné síti a ve výrobních prostorách. Ve zpracování masa se teploty často pohybují kolem 10 °C, v chladírnách jsou ještě výrazně nižší.
Tím se zvyšuje riziko, že se plynné složky oleje v chladnější síti zkondenzují a hromadí se tam. Právě tomu je třeba zabránit, protože by to mohlo vést k roznášení oleje. Centrální měření zbytkového oleje je proto zásadním prvkem pro hygienicky bezpečný stlačený vzduch.
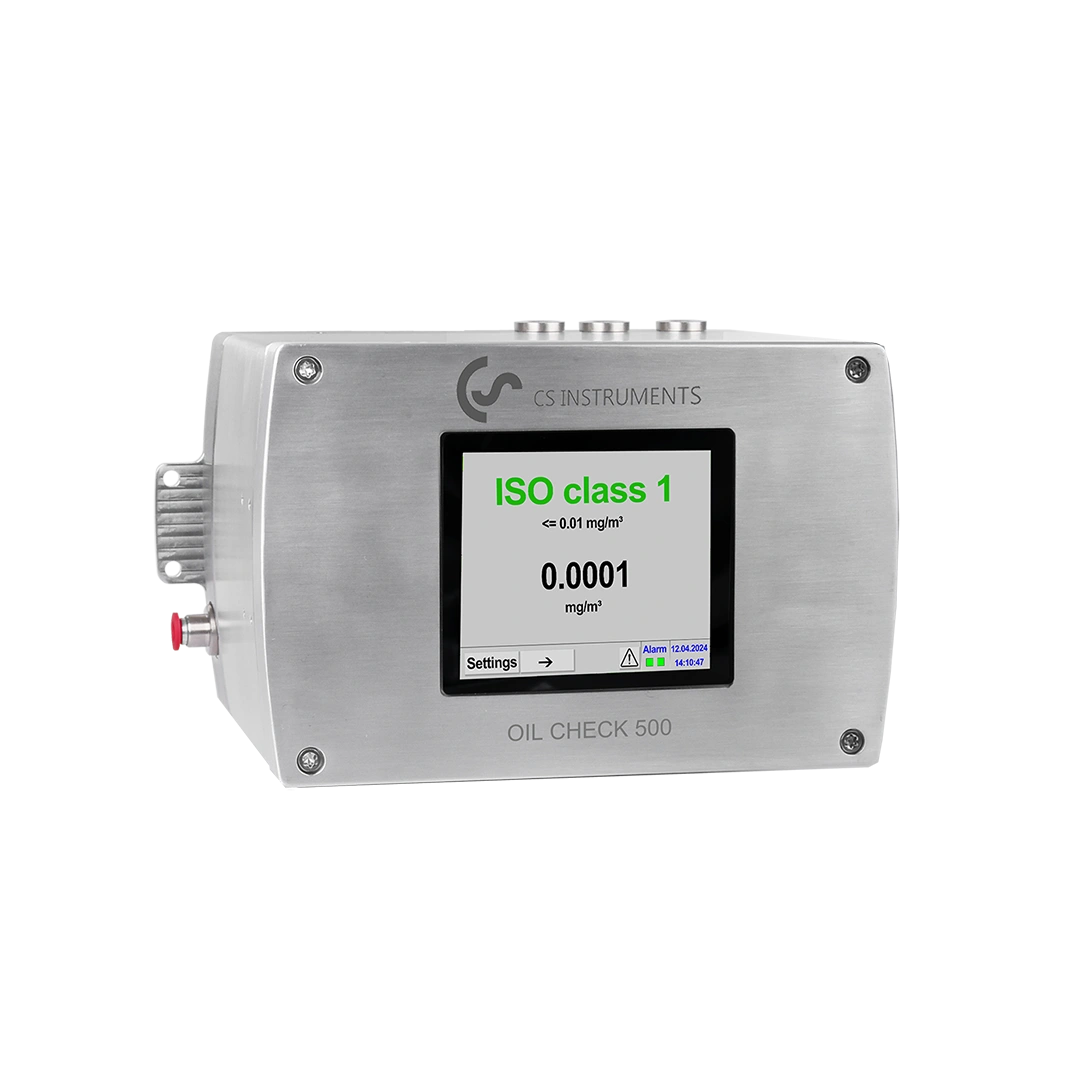
Maximální bezpečnost díky maximální citlivosti - nepřetržité monitorování kritického parametru obsahu zbytkového oleje v parách podle normy ISO 8573.

Částice je třeba posuzovat jinak než rosný bod a zbytkový olej. Mohou pocházet nejen z výroby, ale mohou vzniknout i přímo v distribuční síti, například v důsledku koroze, oděru nebo problémů s filtry. Proto je měření částic v místě odběru obzvláště výmluvné.
Čistota v kompresorové místnosti tedy automaticky neznamená čistotu na straně spotřebitele. Pro spolehlivé vyhodnocení je nutné zohlednit skutečné podmínky v místě, kde se stlačený vzduch v procesu využívá.

Vysoce přesný optický čítač částic PC 400 měří částice od velikosti 0,1 µm a je proto vhodný k monitorování kvality stlačeného vzduchu třídy 1 ISO 8573.
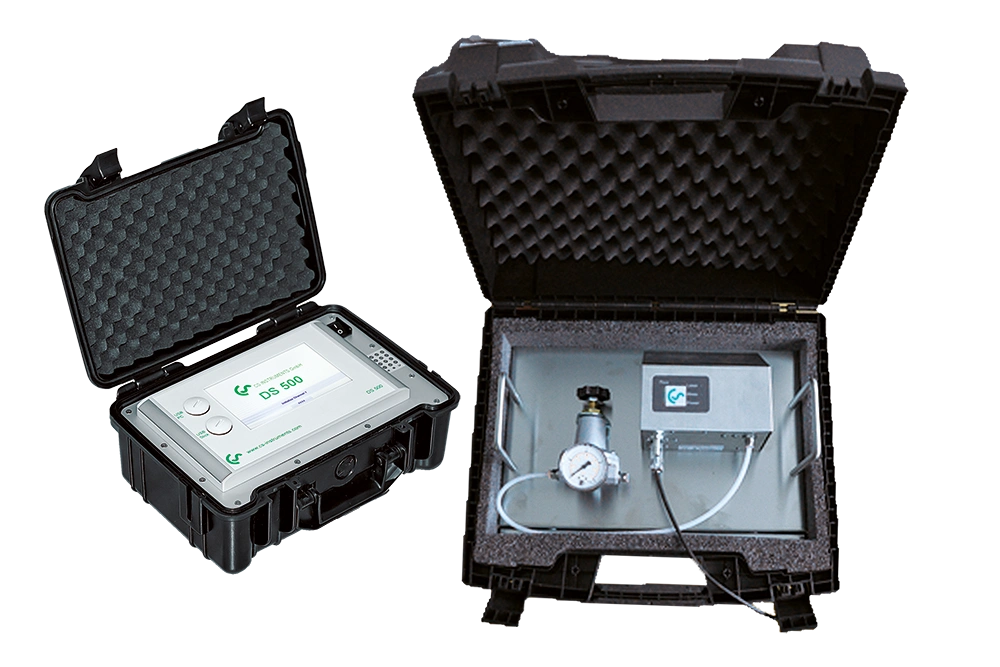
Čítač částic PC 400 až po velikost 0,1 µm pro stlačený vzduch a plyny v servisním pouzdře.
Nejpozději při auditu se kvalita stlačeného vzduchu stává předmětem povinné kontroly. Běžné normy vyžadují posuzování provozních médií na základě rizik. Pro stlačený vzduch, který přichází do přímého styku s potravinami nebo primárními obaly, platí: nesmí představovat riziko kontaminace a musí být monitorován.
Důležité je, že normy zpravidla nestanovují paušální číselné hodnoty, ale vyžadují odůvodněné určení pro každé odběrové místo. Z toho v praxi vyplývá:
• úplný seznam všech odběrných míst,
• posouzení druhu kontaktu,
• stanovená třída čistoty,
• plán kontrol s měřícím bodem, postupem a četností,
• a definovaný postup v případě odchylek.
Tímto způsobem je kvalita stlačeného vzduchu nejen technicky zajištěna, ale také zdokumentována způsobem vhodným pro audit.

Stlačený vzduch může být znečištěn již při nasávání nebo může být kontaminován v průběhu komprese, úpravy, skladování a distribuce. Důležité jsou především částice, voda, olej a mikroorganismy.
Zde je obzvláště důležité: Kvalita vzduchu v kompresorovně nemusí automaticky odpovídat kvalitě na odběrném místě. Potrubí, zásobníky, filtry, hadice a odběrná místa mohou kvalitu vzduchu v síti dodatečně ovlivnit. Proto je nutné stlačený vzduch hodnotit tam, kde ve skutečnosti působí v rámci daného procesu.

Pro kvalitu stlačeného vzduchu v masném průmyslu jsou relevantní zejména následující normy a standardy:
Kvalita stlačeného vzduchu v masném průmyslu je zároveň otázkou hygieny, výrobního procesu i dokladování. Rozhodující jsou tři věci: centrální monitorování rosného bodu a zbytkového oleje po úpravě, kontrola částic v místě odběru a přesná dokumentace požadavků pro jednotlivé aplikace. Tím se stlačený vzduch stává kontrolovanou součástí hygienického procesního řetězce.