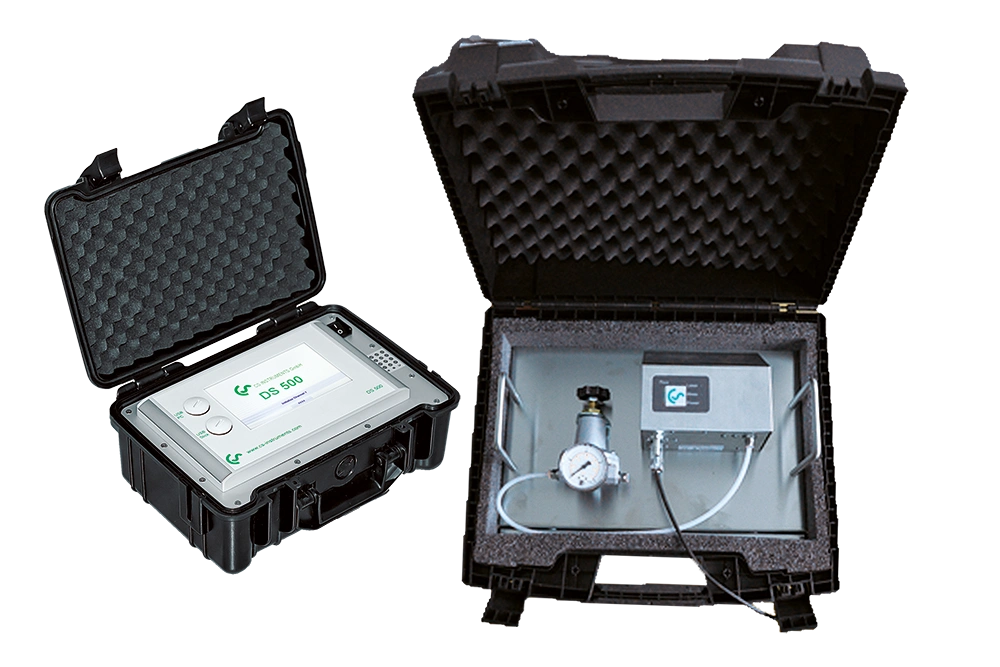
FA 500 - Dew point sensor with integrated display and alarm relay
各種ドライヤー用の露点センサーで、ディスプレイとアラームリレーを内蔵。
露点、残留油、粒子を確実に監視する――衛生、製品の安全性、監査記録が極めて重要な現場において。
圧縮空気は食肉産業において重要な作業用媒体です。圧縮空気は、包装されていない食肉に直接接触したり、製品に密接に関わる工程に影響を及ぼしたりする可能性があります。その際、コンプレッサー室での処理だけでなく、取り出し地点での実際の品質が極めて重要です。
圧縮空気の品質を評価する上で、特に重要な3つの測定項目があります。それは、圧力露点、残留油分、および粒子です。用途に応じて、測定場所や監視ロジックは異なります。

湿度は微生物の増殖を促進する可能性があるため、圧力露点は圧縮空気の衛生評価における重要な指標となります。 圧縮空気中の微生物の増殖は、圧力露点が低下するにつれて遅くなり、-26 °C以下では停止します(BCAS R102-1)。そのため、クラス2の圧力露点である-40 °Cが目標とされることがよくあります。

また、処理後の残留油分についても、中央で監視する必要があります。その理由は、コンプレッサーを通過した後の空気は、配管網や生産エリア内の空気よりも著しく高温になるためです。食肉加工現場では、温度が10 °C前後であることが多く、冷蔵室ではさらにそれよりかなり低くなります。
そのため、より低温の配管網内で気体状の油分が凝縮し、そこに蓄積するリスクが高まります。これがまさに避けなければならない事態であり、油の混入を引き起こす恐れがあるからです。したがって、残留油分の一元的な測定は、衛生的に安全な圧縮空気を確保するための重要な要素となります。
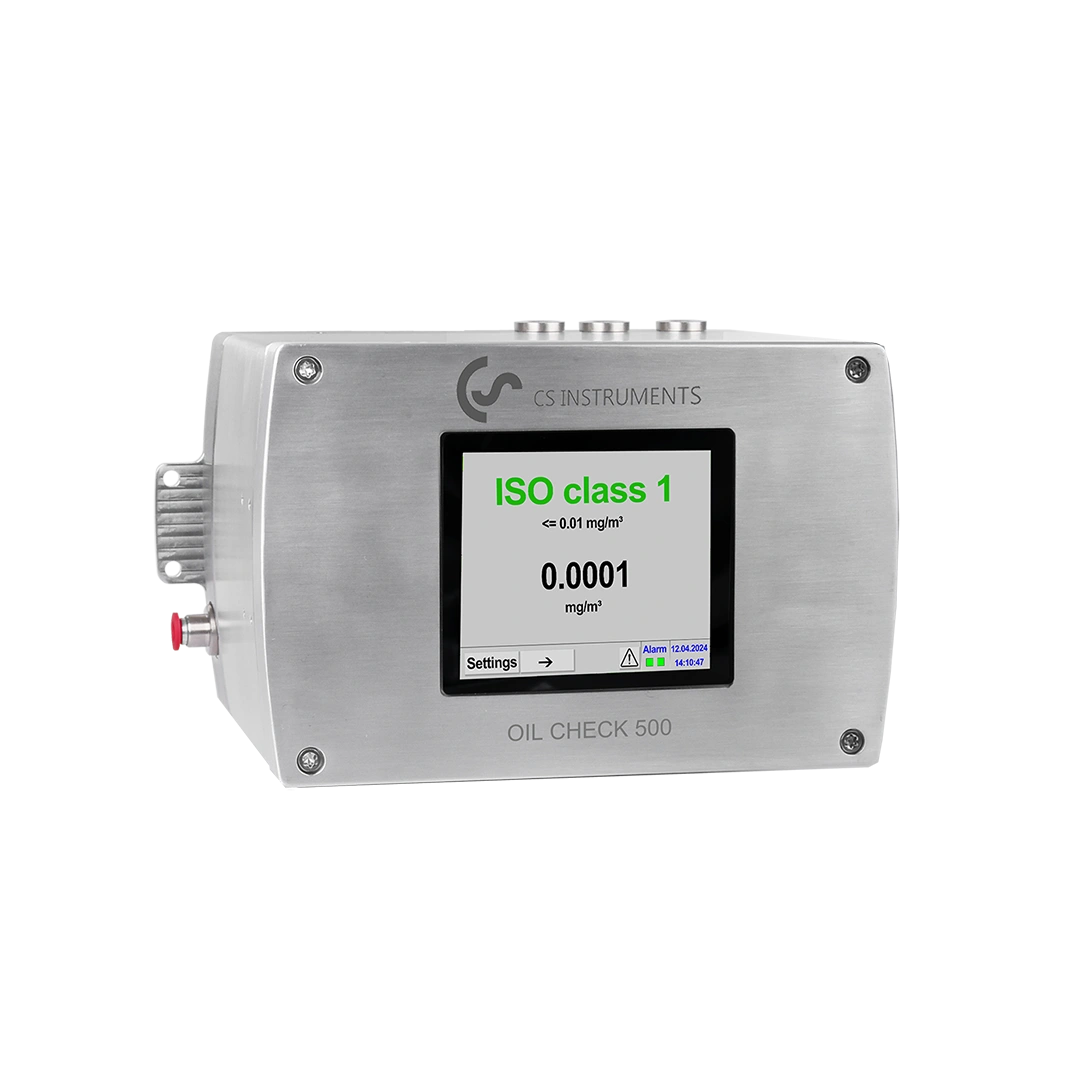
ISO 8573に準拠し、蒸気性残留油分の重要なパラメータを連続的に監視します。

粒子は、露点や残留油とは別個に評価する必要があります。粒子は、発生源から由来するだけでなく、腐食、摩耗、フィルターの不具合などにより、配管網内で発生することもあります。そのため、取り出し地点での粒子測定は特に重要な意味を持ちます。
つまり、コンプレッサー室内の清浄度が、必ずしも消費地点での清浄度と一致するとは限りません。信頼性の高い評価を行うためには、圧縮空気がプロセスで使用される現場の実際の状況を考慮に入れる必要があります。
遅くとも監査の段階では、圧縮空気の品質は検査対象となります。一般的な規格では、運転用媒体についてリスクベースの検討が求められています。食品や一次包装と直接接触する圧縮空気については、汚染リスクをもたらしてはならず、監視されなければなりません。
ここで重要なのは、規格では通常、一律の数値が規定されているわけではなく、各取出し箇所ごとに根拠に基づいた基準の設定が求められている点です。これにより、実務上以下のことが求められます:
• すべての取水地点の完全な台帳の作成、
• 接触形態の評価、
• 規定された清浄度クラス、
• 測定地点、方法、頻度を定めた検査計画、
• および、逸脱が発生した場合の明確な対応手順。
これにより、圧縮空気の品質は技術的に管理されるだけでなく、監査に対応可能な形で文書化されます。

圧縮空気は、吸入の段階で既に汚染されている場合や、圧縮、処理、貯蔵、配管の過程で汚染物質を混入する可能性があります。特に問題となるのは、粒子、水分、油分、および微生物です。
ここで特に重要なのは、コンプレッサー室での品質が、必ずしも取り出し口での品質と一致するとは限らないということです。配管、貯蔵タンク、フィルター、ホース、および取り出し口は、ネットワーク内の空気の品質を後から変化させる可能性があります。そのため、圧縮空気は、プロセス内で実際に作用する場所で評価する必要があります。

食肉産業における圧縮空気の品質に関しては、特に以下の規格および基準が重要である:
食肉産業における圧縮空気の品質は、衛生、プロセス、そして証明の観点から同時に重要な課題です。 重要なのは3つの点です。すなわち、処理後の露点と残留油分を集中監視すること、取り出し地点で粒子を検査すること、そして用途ごとの要件を明確に文書化することです。そうすることで、圧縮空気は衛生的なプロセスチェーンの管理された構成要素となります。