
Sensor de ponto de orvalho FA 500 com display integrado e relé de alarme
é o instrumento ideal para a medição do ponto de orvalho para todos os tipos de secadores.
Monitorizar com segurança o ponto de orvalho, o óleo residual e as partículas — nos locais onde a higiene, a segurança do produto e os registos de auditoria são fundamentais.
O ar comprimido é um meio operacional relevante na indústria da carne. Pode entrar em contacto direto com carne não embalada ou influenciar processos próximos do produto. O que é decisivo não é apenas o tratamento na sala do compressor, mas sim a qualidade efetiva no ponto de saída.
Para a avaliação da qualidade do ar comprimido, são sobretudo três parâmetros relevantes: ponto de orvalho de pressão, óleo residual e partículas. Dependendo da aplicação, o local de medição e a lógica de monitorização variam.

O ponto de orvalho de pressão é um parâmetro importante para a avaliação higiénica do ar comprimido, uma vez que a umidade pode favorecer o crescimento de microrganismos. O crescimento de microrganismos no ar comprimido abranda à medida que o ponto de orvalho de pressão diminui e cessa abaixo dos -26 °C (BCAS R102-1). Por isso, procura-se frequentemente atingir um ponto de orvalho de pressão de classe 2 de -40 °C.
é o instrumento ideal para a medição do ponto de orvalho para todos os tipos de secadores.

Para a medição da humidade residual de -80 a 20°Ctd. Com interface Modbus RTU.

O conteúdo residual de óleo também deve ser monitorizado de forma centralizada após o tratamento. A razão: o ar, após o compressor, está significativamente mais quente do que na rede de distribuição e nas áreas de produção. No processamento de carne, as temperaturas situam-se frequentemente em cerca de 10 °C, sendo ainda significativamente mais baixas nas câmaras frigoríficas.
Isto aumenta o risco de os componentes gasosos do óleo se condensarem na rede mais fria e aí se acumularem. É precisamente isso que não deve acontecer, pois pode dar origem a uma contaminação por óleo. A medição de óleo residual, realizada de forma centralizada, é, por isso, um elemento essencial para garantir ar comprimido higienicamente seguro.
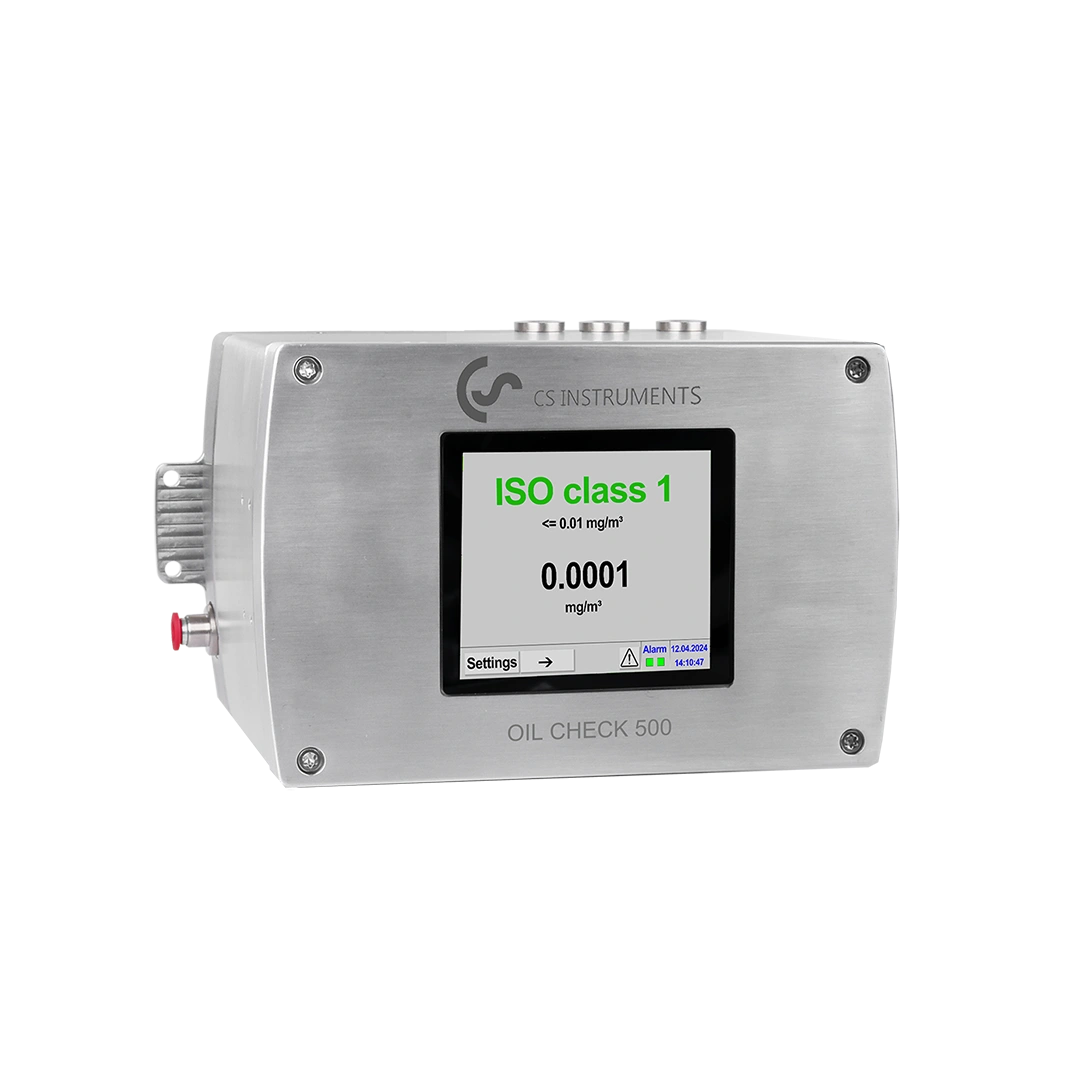
Máxima segurança graças à máxima sensibilidade - monitorização contínua do parâmetro crítico Conteúdo residual de óleo Vaporoso, de acordo com a norma ISO 8573.

As partículas devem ser avaliadas de forma diferente do ponto de orvalho e do óleo residual. Podem não só provir da produção, como também surgir na própria rede de distribuição, por exemplo, devido à corrosão, ao desgaste ou a problemas com os filtros. Por isso, a medição das partículas no ponto de colheita é particularmente reveladora.
A pureza na sala do compressor não corresponde, portanto, automaticamente à pureza no consumidor. Para uma avaliação fiável, é necessário ter em conta as condições reais no local onde o ar comprimido é utilizado no processo.

O contador ótico de partículas altamente preciso PC 400 mede partículas de um tamanho de 0,1 µm e é, portanto, adequado para a monitorização da qualidade do ar comprimido classe 1 ISO 8573.
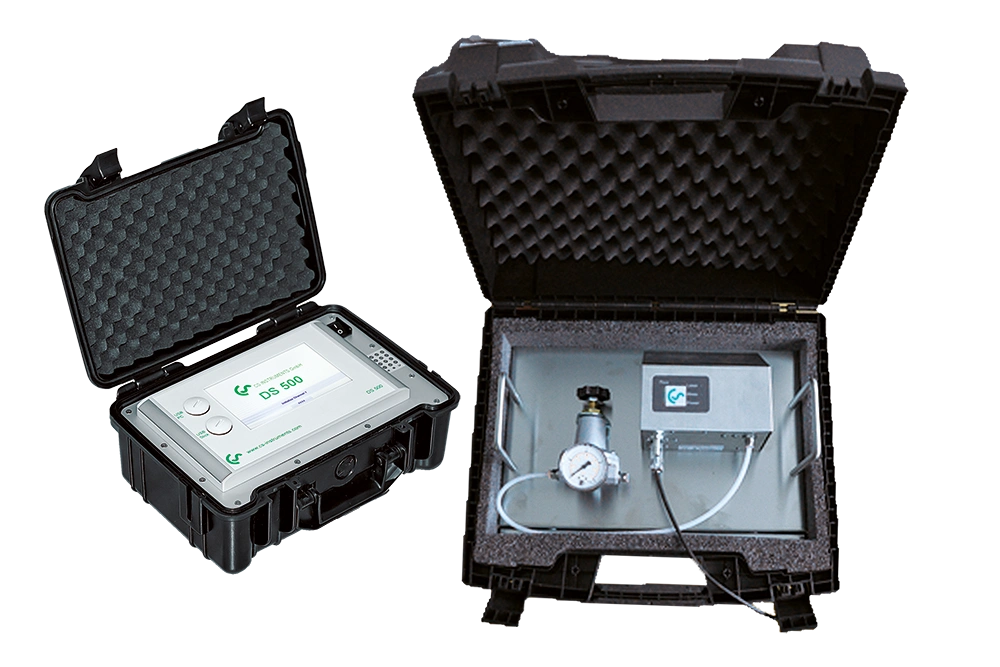
Contador de partículas PC 400 até 0.1µm para ar comprimido e gases, fornecido num estojo de serviço.
O mais tardar durante a auditoria, a qualidade do ar comprimido torna-se um tema sujeito a verificação. As normas em vigor exigem uma abordagem baseada no risco no que diz respeito aos meios operacionais. No caso do ar comprimido em contacto direto com alimentos ou embalagens primárias, aplica-se o seguinte: não pode representar qualquer risco de contaminação e deve ser monitorizado.
É importante notar que, regra geral, as normas não estabelecem valores numéricos genéricos, mas exigem uma definição fundamentada para cada ponto de captação. Na prática, isto implica:
• um registo completo de todos os pontos de captação,
• a avaliação do tipo de contacto,
• a classe de pureza definida,
• um plano de controlo com ponto de medição, método e frequência,
• bem como um procedimento definido em caso de desvios.
Desta forma, a qualidade do ar comprimido não só é controlada do ponto de vista técnico, como também é documentada de forma a poder ser auditada.

O ar comprimido pode já estar contaminado na fase de aspiração ou sofrer contaminação ao longo do processo de compressão, tratamento, armazenamento e distribuição. As principais fontes de contaminação são, sobretudo, partículas, água, óleo e microrganismos.
É particularmente importante ter em conta que a qualidade no compartimento do compressor não corresponde automaticamente à qualidade no ponto de saída. Tubagens, reservatórios, filtros, mangueiras e pontos de saída podem alterar posteriormente a qualidade do ar na rede. Por isso, o ar comprimido deve ser avaliado no local onde atua efetivamente no processo.

No que diz respeito à qualidade do ar comprimido na indústria da carne, são particularmente relevantes as seguintes normas e padrões:
A qualidade do ar comprimido na indústria da carne é, simultaneamente, uma questão de higiene, de processo e de comprovação. Três aspetos são decisivos: monitorizar centralmente o ponto de orvalho e o óleo residual após o tratamento, verificar a presença de partículas no ponto de extração e documentar claramente os requisitos para cada aplicação. Desta forma, o ar comprimido torna-se um componente controlado da cadeia de processos higiénicos.