
Sensore di dew point FA 500 con integrato display e relay
Strumento ideale per la misura del punto di rugiada per tutti i tipi di essiccatori..
Monitoraggio affidabile del punto di rugiada, dell’olio residuo e delle particelle: laddove l’igiene, la sicurezza dei prodotti e la documentazione per gli audit sono fondamentali.
L'aria compressa è un fluido operativo fondamentale nell'industria della carne. Può entrare in contatto diretto con la carne sfusa o influenzare i processi a contatto con il prodotto. A tal proposito, non è determinante solo il trattamento nella sala compressori, ma anche la qualità effettiva nel punto di prelievo.
Per la valutazione della qualità aria compressa sono rilevanti soprattutto tre parametri: punto di rugiada in pressione, olio residuo e particelle. A seconda dell’applicazione, il punto di misurazione e la logica di monitoraggio variano.

Il punto di rugiada in pressione è un parametro importante per la valutazione igienica dell’aria compressa, poiché l’umidità può favorire la proliferazione dei microrganismi. La proliferazione dei microrganismi nell'aria compressa rallenta al diminuire del punto di rugiada in pressione e si arresta al di sotto dei -26 °C (BCAS R102-1). Per questo motivo si punta spesso a un punto di rugiada in pressione di classe 2 pari a -40 °C.
Strumento ideale per la misura del punto di rugiada per tutti i tipi di essiccatori..

Per la misurazione dell'umidità residua da -80 a 20°Ctd. Con interfaccia Modbus RTU.

Anche il contenuto di olio residuo dovrebbe essere monitorato a livello centrale dopo il trattamento. Il motivo: dopo il compressore, l’aria è notevolmente più calda rispetto alla rete di distribuzione e alle aree di produzione. Nella lavorazione della carne le temperature si aggirano spesso intorno ai 10 °C, mentre nelle celle frigorifere sono ancora nettamente inferiori.
Ciò aumenta il rischio che i componenti gassosi dell’olio si condensino nella rete più fredda e vi si accumulino. È proprio questo che non deve accadere, poiché potrebbe causare la dispersione di olio. La misura dell'olio residuo centralizzata è quindi un elemento fondamentale per garantire l’igiene dell’aria compressa.
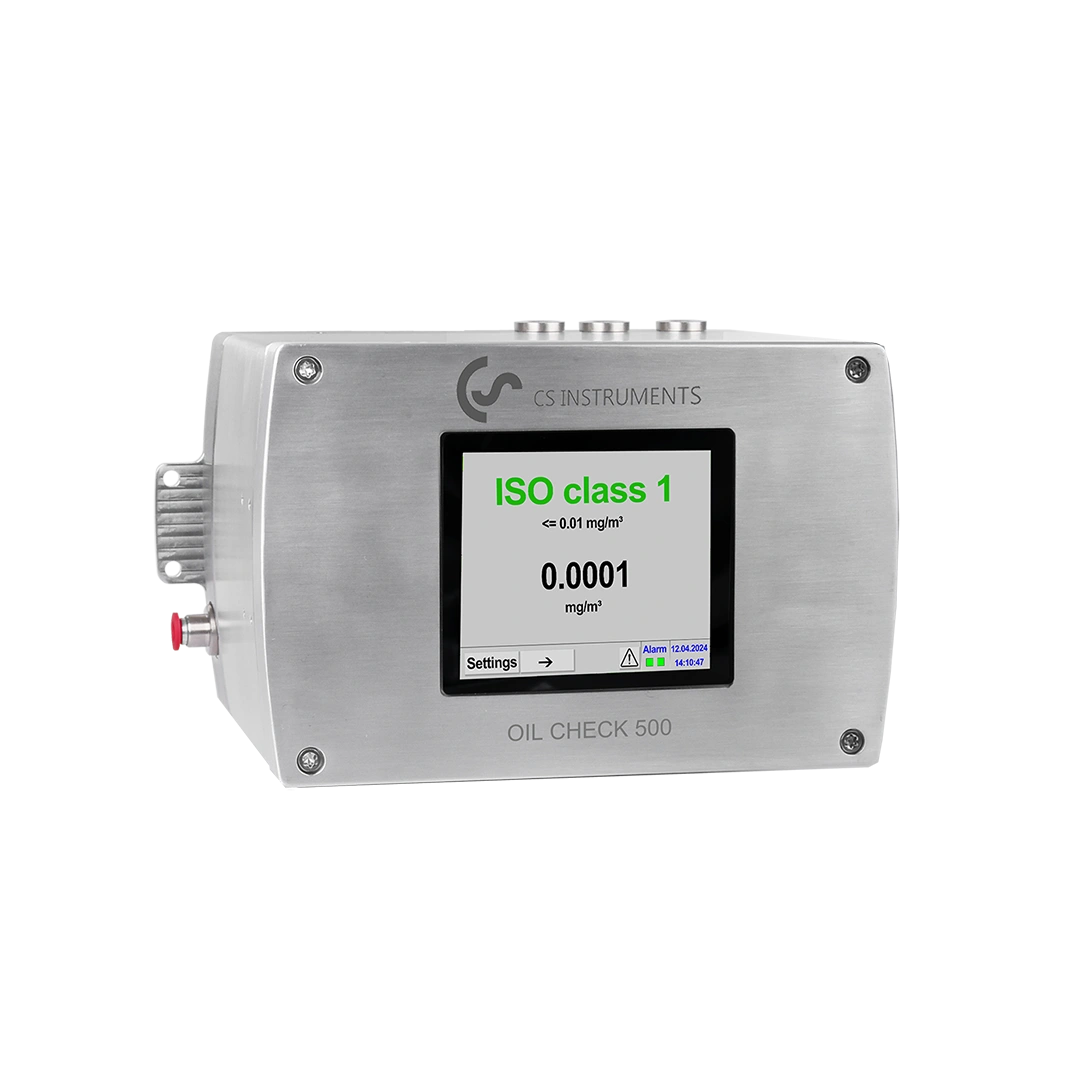
Massima sicurezza grazie alla massima sensibilità - monitoraggio continuo del parametro critico del Contenuto di olio residuo in fase di vapore in conformità alla norma ISO 8573.

Le particelle devono essere valutate in modo diverso rispetto al punto di rugiada e all’olio residuo. Esse possono provenire non solo dalla fase di produzione, ma anche formarsi all’interno della rete di distribuzione stessa, ad esempio a causa di corrosione, abrasione o problemi ai filtri. Per questo motivo, la misura delle particelle nel punto di prelievo è particolarmente significativa.
La purezza nella sala compressori non corrisponde quindi automaticamente alla purezza presso il consumatore. Per una valutazione attendibile è necessario tenere conto delle condizioni effettive nel punto in cui l’aria compressa viene utilizzata nel processo.

Il contatore ottico di particelle ad alta precisione misura particelle di dimensioni pari a 0,1 µm ed è quindi adatto al monitoraggio della Classe di qualità dell'aria compressa 1 ISO 8573.
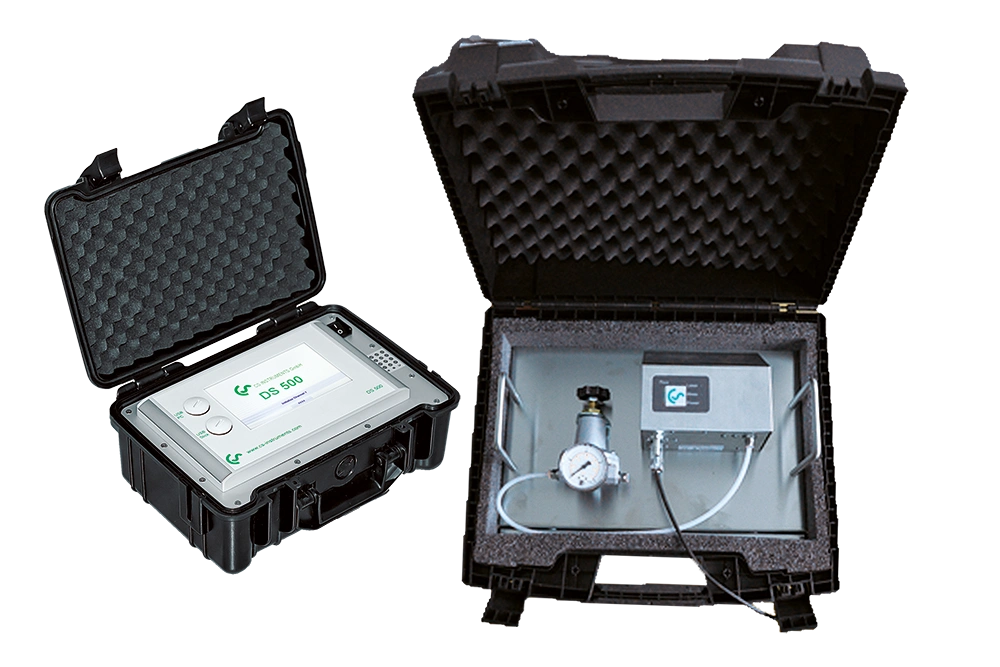
Il Contatore di particelle PC 400 fino a 0,1 µm per Aria compressa /gas è la soluzione mobile ideale in una valigia di servizio.
Al più tardi in sede di audit, la qualità aria compressa diventa un argomento soggetto a verifica. Gli standard vigenti richiedono un approccio basato sul rischio nei confronti dei fluidi di processo. Per l’aria compressa a contatto diretto con gli alimenti o con gli imballaggi primari vale quanto segue: non deve rappresentare alcun rischio di contaminazione e deve essere monitorata.
È importante notare che, di norma, gli standard non forniscono valori numerici forfettari, ma richiedono una definizione motivata per ogni punto di prelievo. Ne conseguono, nella pratica:
• un registro completo di tutti i punti di prelievo,
• la valutazione del tipo di contatto,
• la classe di purezza stabilita,
• un piano di controllo con punto di misura, procedura e frequenza,
• nonché una procedura definita in caso di scostamenti.
In questo modo, la qualità aria compressa non solo viene gestita dal punto di vista tecnico, ma è anche documentata in modo da poter essere sottoposta a verifica.

L'aria compressa può essere già contaminata in fase di aspirazione oppure può subire contaminazioni durante i processi di compressione, trattamento, stoccaggio e distribuzione. I fattori più rilevanti sono soprattutto particelle, acqua, olio e microrganismi.
È particolarmente importante tenere presente che la qualità dell’aria nella sala compressori non corrisponde automaticamente alla qualità in corrispondenza del punto di prelievo. Tubazioni, serbatoi, filtri, tubi flessibili e punti di prelievo possono alterare successivamente la qualità dell’aria nella rete. Pertanto, l’aria compressa deve essere valutata nel punto in cui agisce effettivamente nel processo.

Per quanto riguarda la qualità aria compressa nel settore della lavorazione della carne, sono particolarmente rilevanti le seguenti norme e standard:
La qualità dell’aria compressa nel settore della lavorazione della carne è una questione che riguarda contemporaneamente l’igiene, i processi e la tracciabilità. Tre aspetti sono fondamentali: monitorare centralmente il punto di rugiada e l’olio residuo dopo il trattamento, controllare la presenza di particelle nel punto di prelievo e documentare accuratamente i requisiti specifici per ciascuna applicazione. In questo modo, l’aria compressa diventa una componente controllata della catena di processo igienica.