


Produktdetails
Beschreibung des Messgeräts:
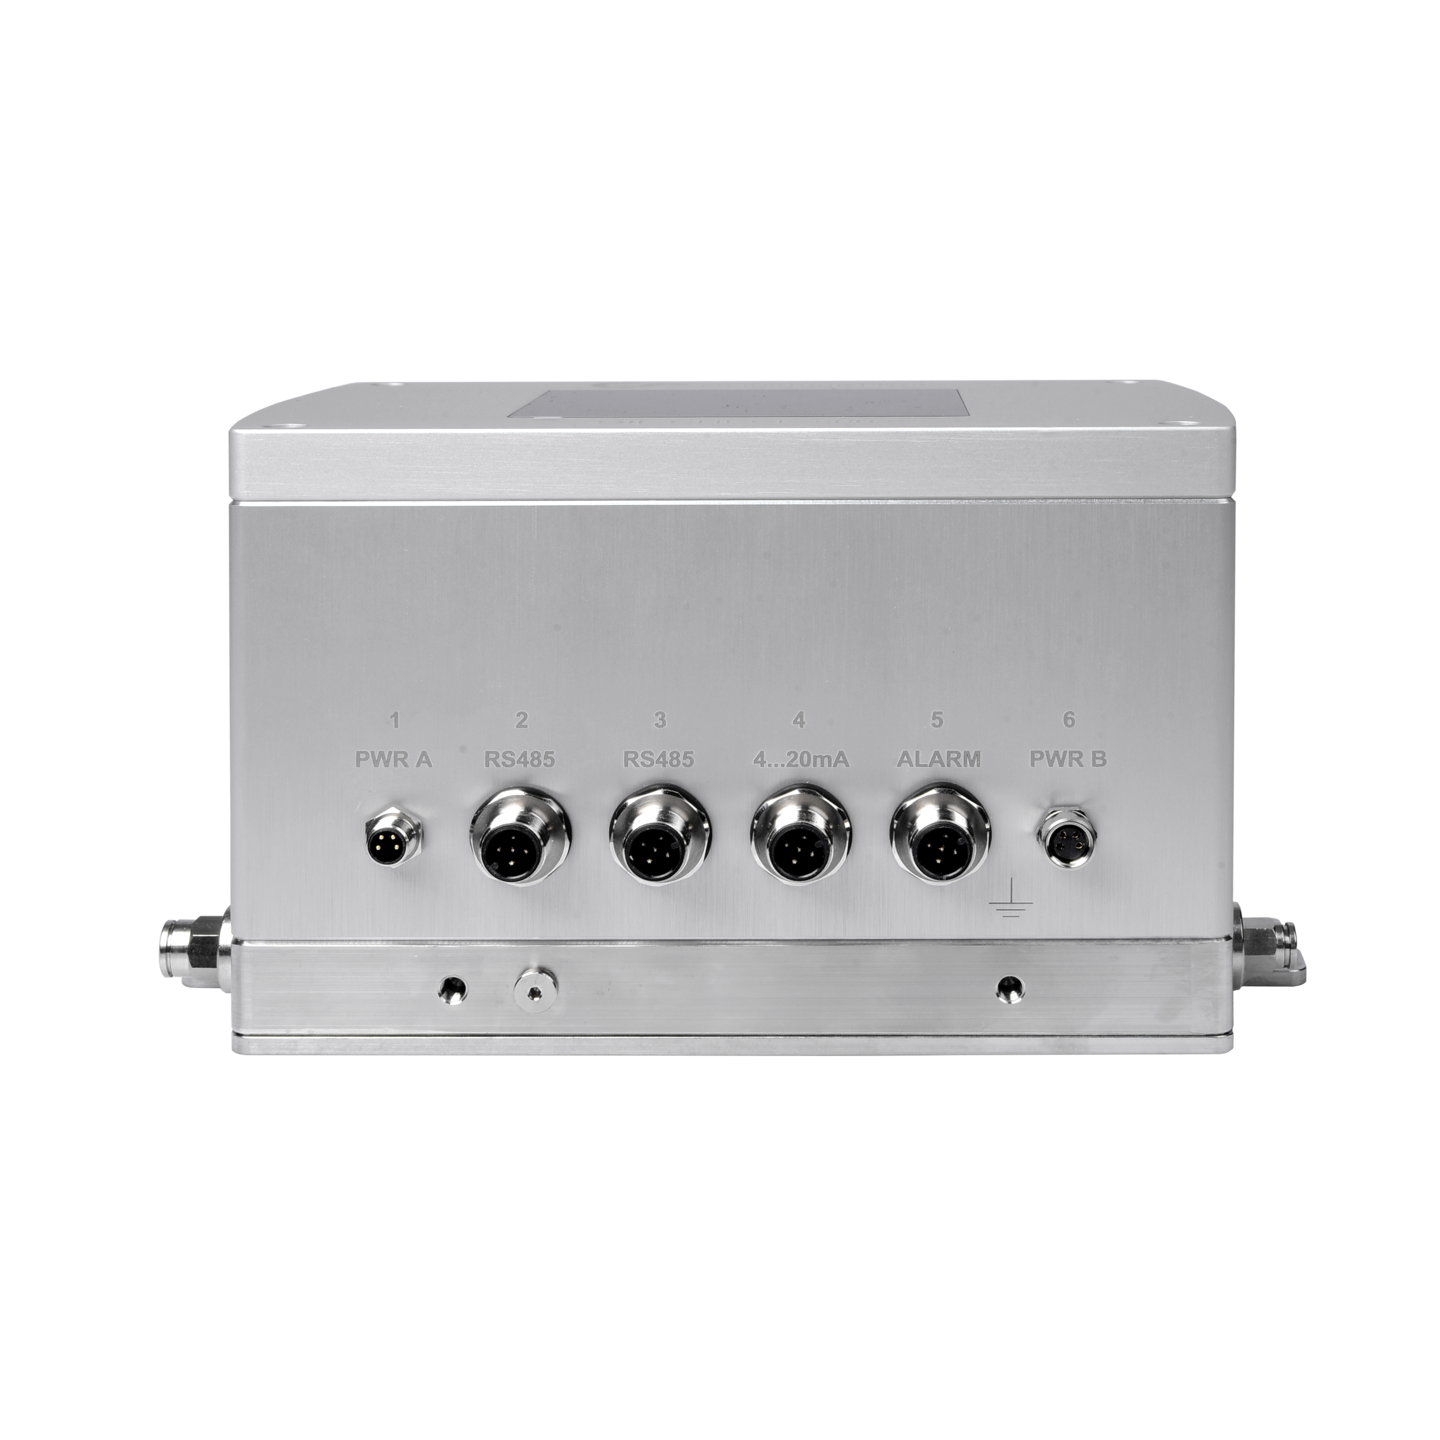
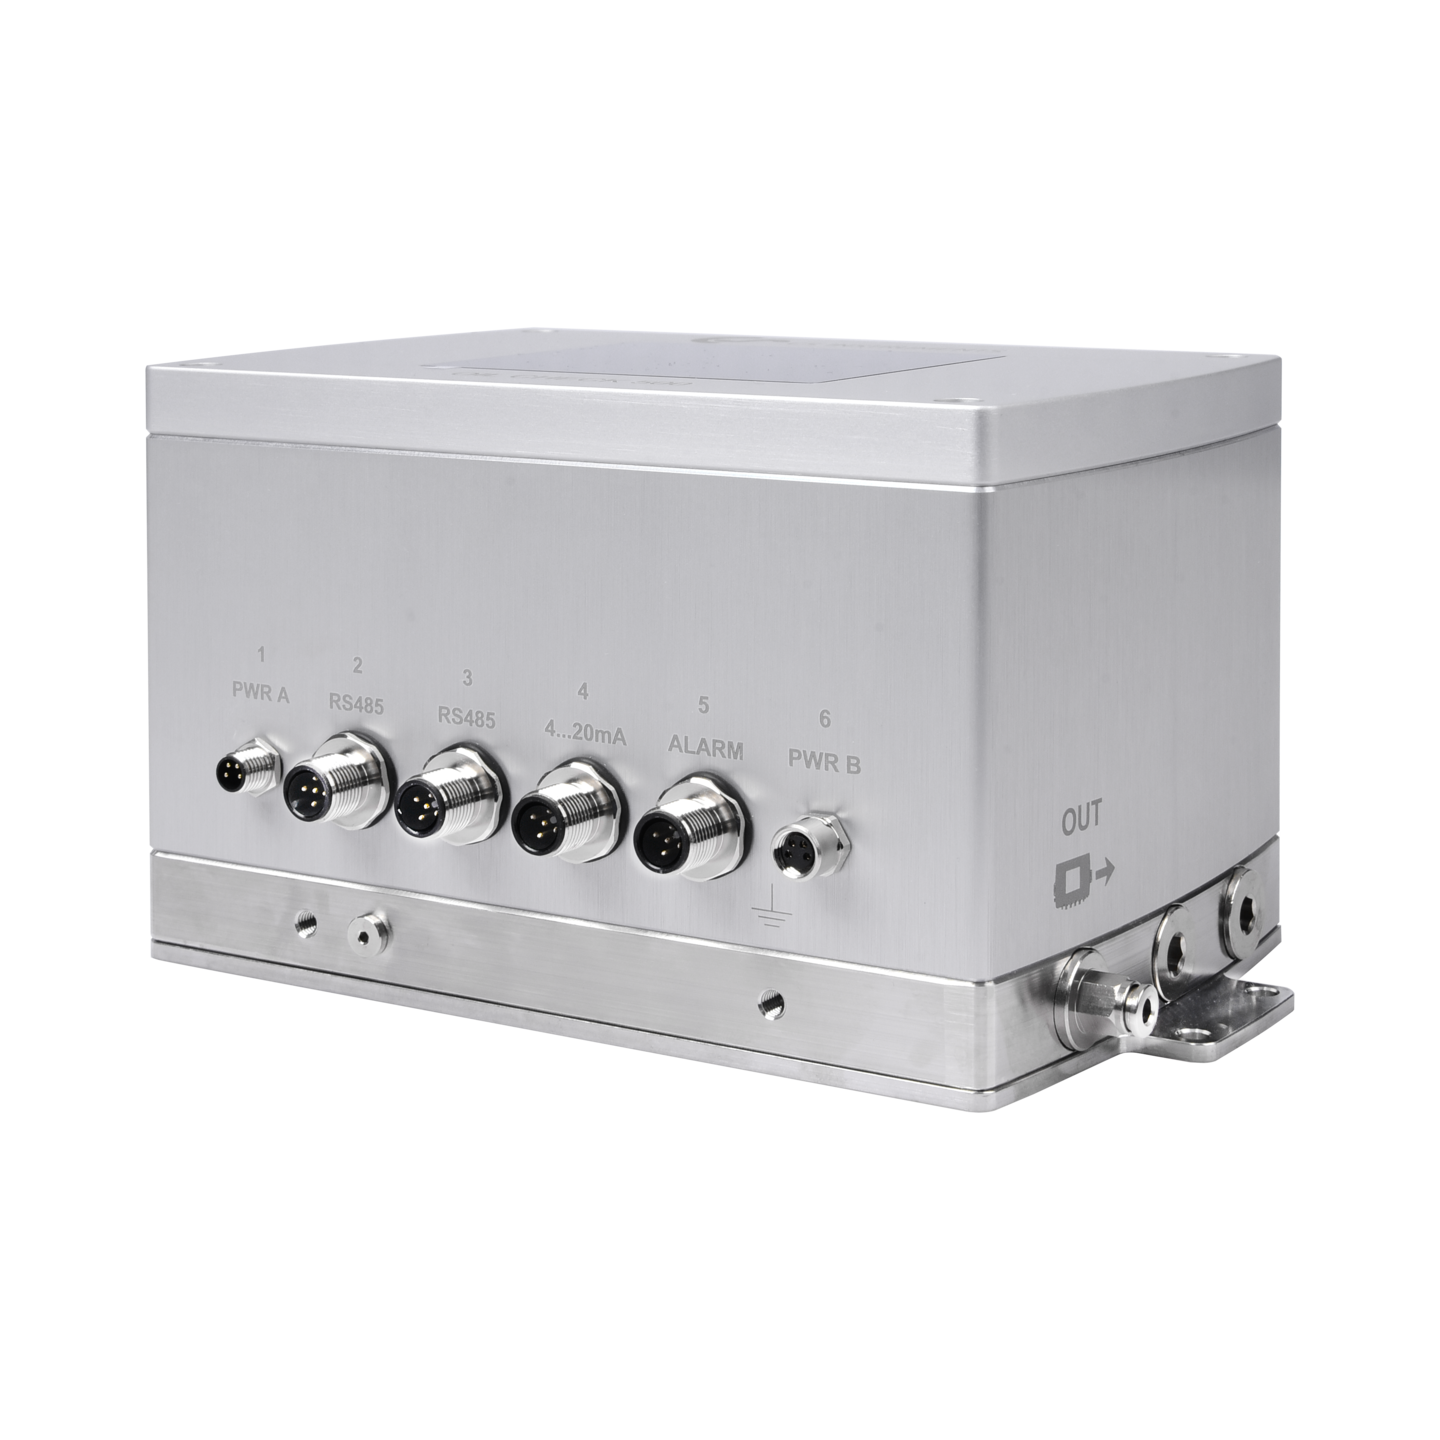
OIL CHECK 500 überwacht kontinuierlich den gasförmigen Ölgehalt in Druckluft und anderen Gasen. Das Gerät macht Trends zwischen den regelmäßigen Laboruntersuchungen sichtbar und ermöglicht die Untersuchung von Abweichungen.
Dies ist immer dann wichtig, wenn Druckluft oder andere Medien das Produkt, den Prozess oder empfindliche Oberflächen beeinflussen können, wie beispielsweise in folgenden Bereichen:
- Pharmaindustrie
- Lebensmittel- und Getränkeindustrie
- Elektronik
- Biotechnologie und Kosmetik
- Medienversorgung mit technischen Gasen
Was die Online-Restölüberwachung über ölfreie Kompressoren verrät
Drei ölfreie Kompressoren. Ein Verteiler. Eine überraschende Beobachtung.
Ölfreie Kompressoren werden hinsichtlich des Restölgehalts oft als identisch angesehen.
Wenn drei Kompressoren:
- die gleiche Ansaugluft verwenden
- das gleiche Druckluftnetz versorgen
- unter den gleichen Umgebungsbedingungen betrieben werden
gehen viele davon aus, dass sie identische Restölwerte aufweisen sollten. In der Praxis ist dies jedoch oft nicht der Fall.
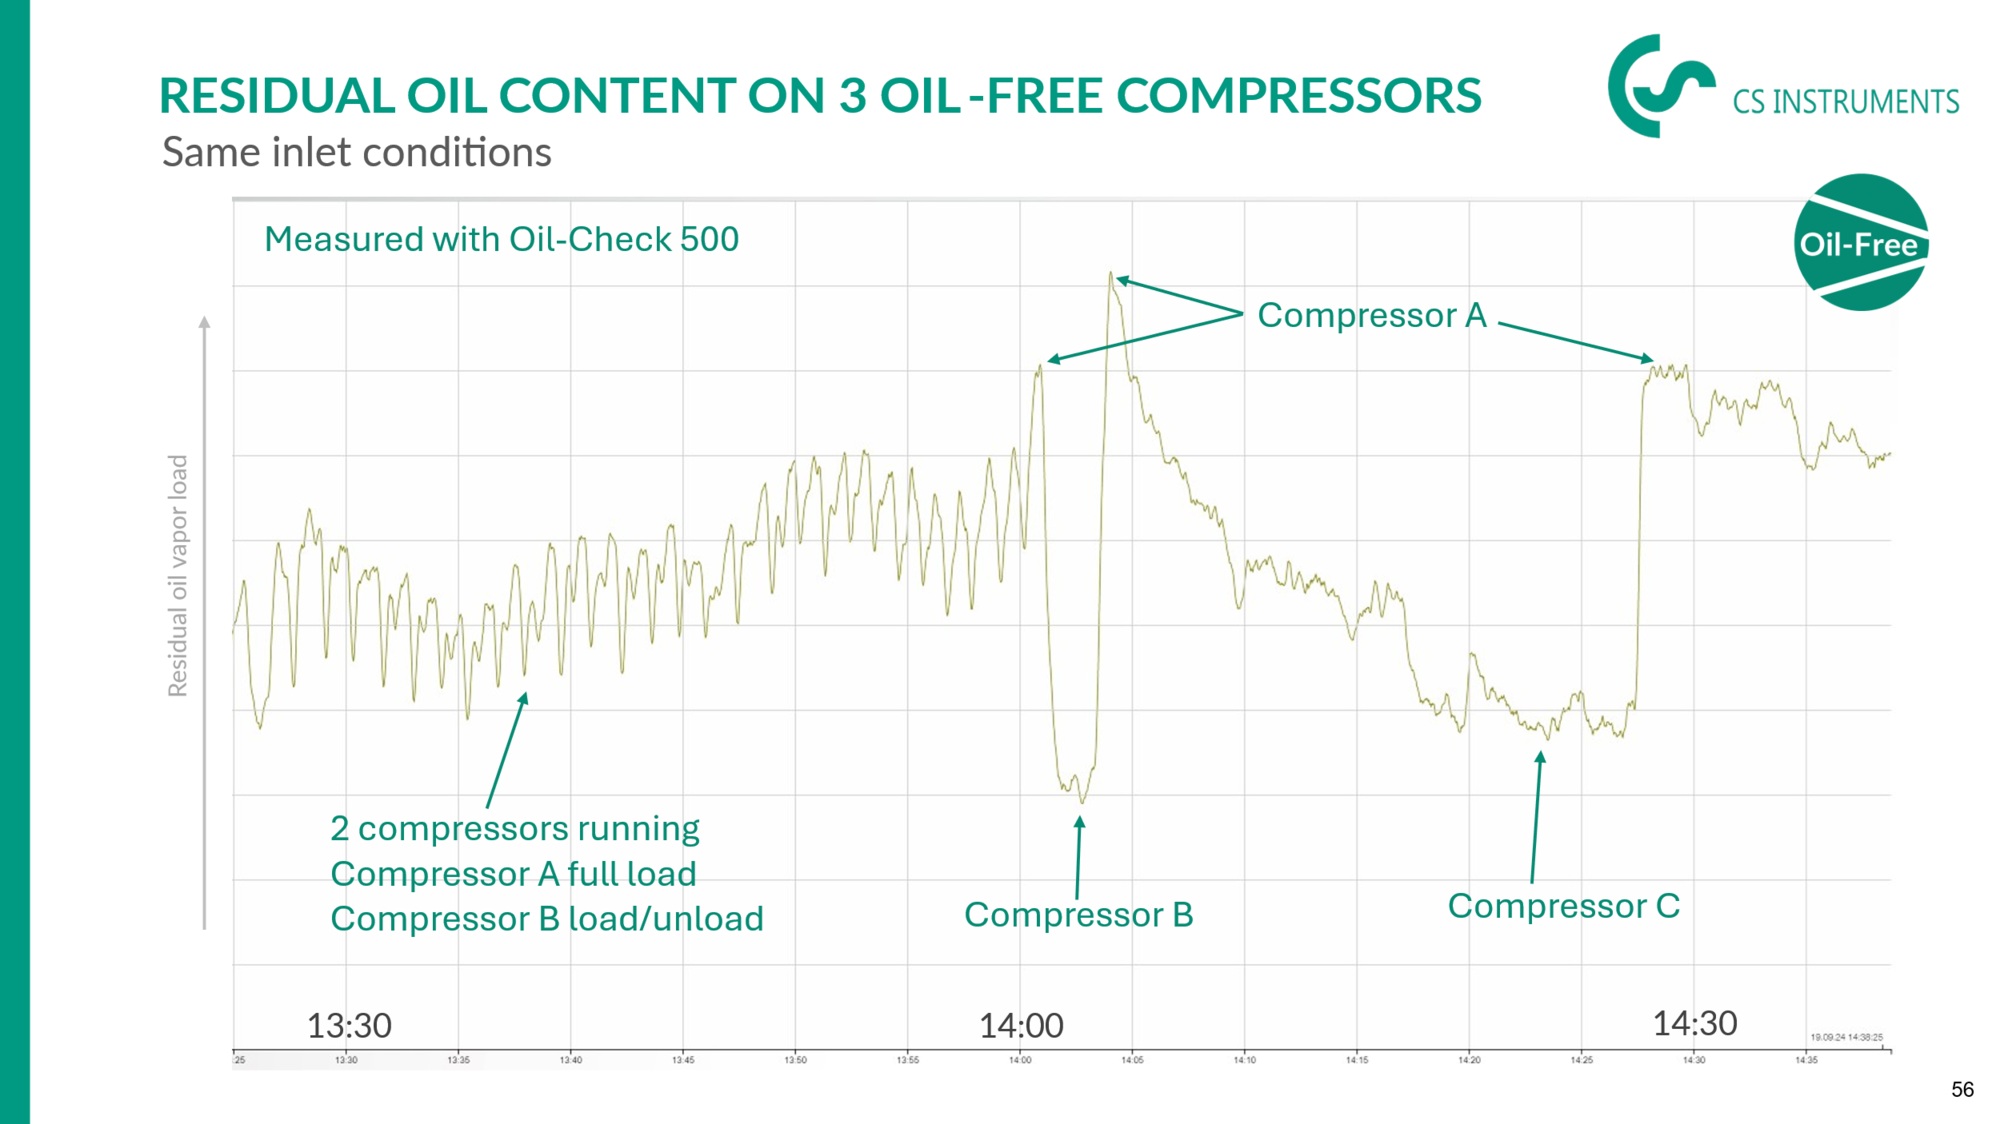
Abbildung 1 zeigt eine reale Messung, die mit einem Oil-Check 500 an drei ölfreien Kompressoren durchgeführt wurde, die an einen gemeinsamen Verteiler angeschlossen waren. Alle Kompressoren arbeiteten unter identischen Ansaugbedingungen. Es wurde dieselbe Umgebungsluft komprimiert und in dasselbe Druckluftsystem eingespeist.
Dennoch zeigt der Trend der Restölwerte deutlich, dass sich jeder Kompressor anders verhält.
Der Wert einer hochauflösenden Überwachung
Der Oil-Check 500 führt mehrere Messungen pro Minute durch. Diese hohe Messfrequenz deckt Details auf, die bei Laboranalysen unsichtbar bleiben. Anstatt nur einen Durchschnittswert zu ermitteln, ermittelt das Gerät kontinuierlich das Verhalten des Druckluftsystems.
Dadurch lassen sich folgende Situationen erkennen und unterscheiden:
- Kompressorwechsel
- Last-/Leerlaufzyklen
- Änderungen der Betriebsbedingungen
- Verunreinigungsereignisse
- Langfristige Alterungseffekte
Das Ergebnis ist nicht nur eine Zahl. Es ist Verständnis.
Was die Grafik zeigt
- Zwei Kompressoren in Betrieb
Zwischen ca. 13:25 und 14:00 Uhr läuft Kompressor A kontinuierlich, während Kompressor B zwischen Last- und Leerlauf wechselt. Im Restölverlauf zeigt sich eine charakteristische Welligkeit. Die periodischen Schwankungen stimmen exakt mit dem Last-/Leerlaufverhalten von Kompressor B überein. Obwohl beide Kompressoren ölfreie Maschinen sind und unter identischen Ansaugbedingungen arbeiten, kann der Oil-Check 500 den Einfluss des zweiten Kompressors eindeutig unterscheiden. Diese Beobachtung verdeutlicht die Empfindlichkeit und die zeitliche Auflösung der kontinuierlichen Restölüberwachung. - Kompressor A wird abgeschaltet
Um ca. 14:02 Uhr wird Kompressor A abgeschaltet. Nur Kompressor B bleibt aktiv. Der Restölverlauf ändert sich sofort. Die gemessene Öldampfkonzentration stabilisiert sich auf einem anderen Niveau und zeigt ein anderes charakteristisches Verhalten. Diese Veränderung erfolgt in Echtzeit und wird sofort sichtbar. - Kompressor C übernimmt
Um ca. 14:25 Uhr wird Kompressor B abgeschaltet und Kompressor C nimmt den Betrieb auf. Erneut ändert sich der Restölverlauf. Ein drittes charakteristisches Profil tritt in Erscheinung. Obwohl es sich bei allen drei Kompressoren um ölfreie Kompressoren handelt, die am selben Verteiler und unter denselben Ansaugbedingungen betrieben werden, zeigt jeder Kompressor sein eigenes Restölverhalten.
Jeder Kompressor entwickelt seinen eigenen Restöl-Fingerabdruck
Eine der interessantesten Beobachtungen bei der Langzeitüberwachung ist, dass Kompressoren nach und nach ihr eigenes charakteristisches Restölprofil entwickeln.
Zu den Faktoren, die dieses Verhalten beeinflussen, gehören:
- Betriebsstunden
- Mechanischer Verschleiß
- Alterung der Dichtungen
- Interne Verunreinigungen
- Wartungshistorie
- Kompressorkonstruktion
- Betriebsstrategie
Selbst wenn Kompressoren nominell identisch sind, unterscheidet sich ihr Restölverhalten oft. Der Oil-Check 500 macht diese Unterschiede sichtbar. In vielen Anlagen können erfahrene Anwender allein durch Beobachtung des Restölverlaufs erkennen, welcher Kompressor gerade in Betrieb ist. Man könnte dies als den kompressorspezifischen Restöl-Fingerabdruck bezeichnen.
Warum dies mit der Gaschromatographie unmöglich ist
Die Technologie ölfreier Kompressoren reduziert das Verunreinigungsrisiko erheblich. Sie garantiert jedoch nicht, dass sich alle Kompressoren während ihrer gesamten Lebensdauer identisch verhalten. Mit zunehmendem Alter der Kompressoren treten allmählich feine Unterschiede auf. Diese Unterschiede bleiben bei regelmäßigen Prüfungen oft unbemerkt. Eine kontinuierliche Überwachung deckt sie sofort auf.
Dies ermöglicht es den Betreibern:
- Kompressoren zu vergleichen
- Alterungseffekte zu erkennen
- Abnormales Verhalten zu identifizieren
- den Kompressorbetrieb zu optimieren
- Verunreinigungen zu erkennen, bevor sie kritisch werden
Der Zweck der kontinuierlichen Restölüberwachung besteht nicht einfach darin, einen Zahlenwert zu ermitteln. Ihr Zweck ist es, zu verstehen, was im Druckluftsystem vor sich geht. Die hier gezeigte Grafik verdeutlicht eine eindrucksvolle Tatsache:
Drei ölfreie Kompressoren, die unter identischen Ansaugbedingungen betrieben werden, weisen nicht zwangsläufig ein identisches Restölverhalten auf. Nur eine kontinuierliche Überwachung kann diese Unterschiede aufdecken.
Fazit
Die Gaschromatographie gibt Auskunft darüber, wie viel Öl während eines Erfassungszeitraums gesammelt wurde.
Der Oil-Check 500 zeigt: Mit anderen Worten:
- Welcher Kompressor in Betrieb war
- Wie er lief
- Wie sich der Restölgehalt im Laufe der Zeit verändert hat
- Wie sich die Kompressoren im Vergleich zueinander verhalten
- Wie sich das System im Laufe der Zeit entwickelt
Die Gaschromatographie liefert ein Ergebnis.
Die kontinuierliche Überwachung kann Verständnis liefern.
Und dieses Verständnis ermöglicht es den Betreibern, Maßnahmen zu ergreifen, bevor Verunreinigungen zu einem Problem werden.
Über den Autor:
Ing. Danny Gillis
Seit 1992 Experte in Druckluft
- Diplomarbeit bei Atlas Copco
- F&E- bzw. Testingenieur bei Atlas Copco für ölgeschmierte Kompressoren
- Business Developer bei Boge Kompressoren
- Business Developer für Drucklufttrockner und -filter bei Donaldson-Ultrafilter
- Vertriebsingenieur für Kompressoren im Bereich Transportlösungen bei Gardner Denver
- Wiedereinführung von zweistufigen, ölfreien, doppeltwirkenden Kolbenkompressoren bei AF Compressors
- Spezialist für Kompressorteile bei Burkert
- Leistungsexperte für Druckluft und Gase bei CS INSTRUMENTS
Öldampfmessung bei einem Erfrischungsgetränkehersteller
Ein Erfrischungsgetränkehersteller betreibt ein Druckluftsystem, das mit fünf ölfreien Kompressoren ausgestattet ist. Nach den Kompressoren durchläuft die Luft die folgenden Aufbereitungskomponenten:
- Luftbehälter
- Vorfilter
- Kaltregenerativer Adsorptionstrockner, der die Druckluft auf einen Drucktaupunkt von -40 °C trocknet
- Zusatzfilter
- Aktivkohlefilter
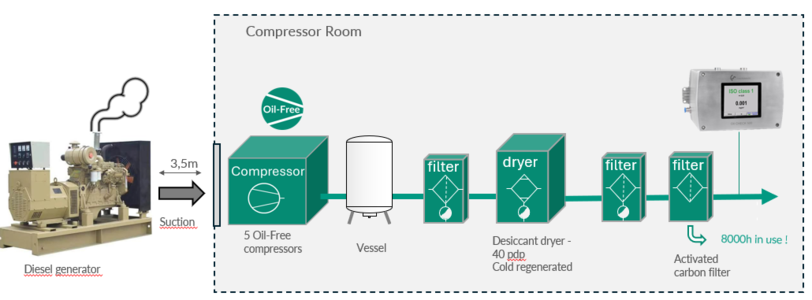
Die Ölnebelmessungen wurden stromabwärts des Aktivkohlefilters durchgeführt. Zunächst blieben die Messwerte innerhalb der Klasse 2. Dann begannen die Werte jedoch unerwartet anzusteigen und erreichten die Klasse 3. Nach einem erneuten Rückgang stiegen die Werte erneut an und kehrten in die Klasse 3 zurück.
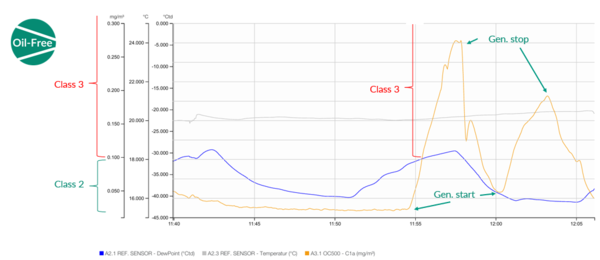
Weitere Untersuchungen ergaben, dass die Anstiege der gemessenen Ölnebelkonzentration mit dem Anfahren und dem Betrieb eines vor Ort befindlichen Dieselgenerators korrelierten. Dies deutete darauf hin, dass der Generator wahrscheinlich zu den erhöhten Öldampfkonzentrationen in der Umgebung beitrug.
Zum Zeitpunkt der Untersuchung war der Aktivkohlefilter bereits seit etwa 8.000 Stunden in Betrieb. Die Aktivkohle wurde daher ausgetauscht und der Filter neu befüllt.
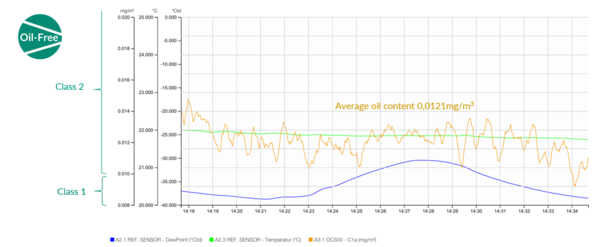
Eine anschließende Kontrollmessung wurde bei laufendem Dieselgenerator durchgeführt. Nach dem Austausch der Aktivkohle blieben die gemessenen Öldampfwerte durchgehend innerhalb der Klasse 2, ohne weitere Spitzenwerte oder Schwankungen.
Dieser Fall verdeutlicht, wie wichtig eine regelmäßige Öldampfüberwachung in Druckluftsystemen ist. Ohne die Öldampfmessung wäre der erschöpfte Aktivkohlefilter wahrscheinlich noch wesentlich länger unentdeckt geblieben. Eine kontinuierliche oder regelmäßige Überwachung hilft daher, eine Filtersättigung frühzeitig zu erkennen und trägt zu einer zuverlässigen Druckluftqualität in sensiblen Produktionsumgebungen wie der Getränkeindustrie bei.
Über die Autoren:
Samet Albayrak – Vertriebsingenieur
|
|
Warum es bei der Überwachung von Restöl in Druckluft nicht um die Wahl zwischen Gaschromatographie und kontinuierlicher Online-Messung geht
- Alles, wenn Sie eine Verifizierung benötigen.
- Immer, wenn Sie Kontrolle benötigen.
Wenn es um die Messung von Restöl in Druckluft geht, läuft die Debatte oft auf eine einfache Frage hinaus:
Welche Methode misst am besten?
Das ist jedoch nicht die sinnvollste Frage.
Eine bessere Frage lautet:
Möchten Sie während eines festgelegten Messzeitraums alles messen oder möchten Sie den relevantesten Anteil kontinuierlich überwachen?
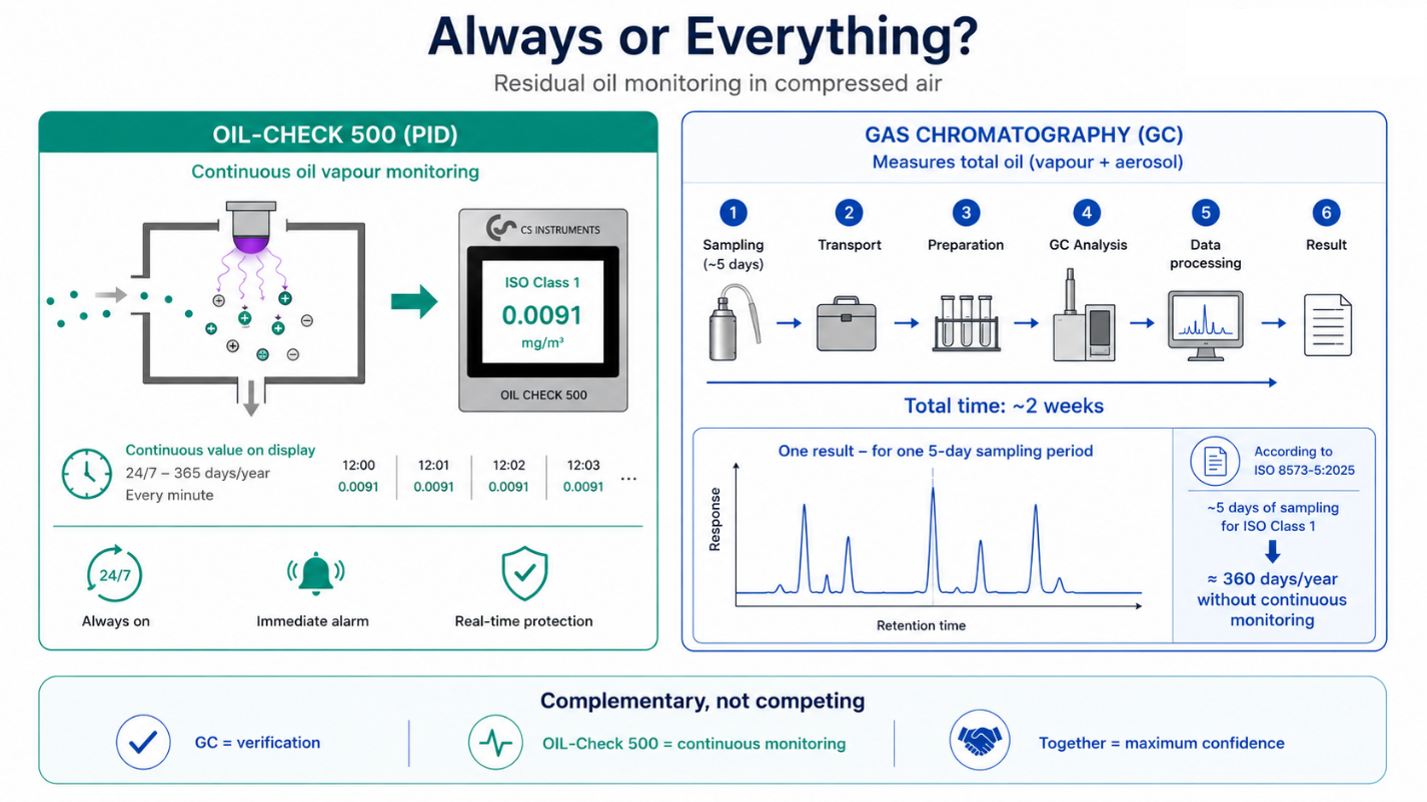
Das ist der wesentliche Unterschied zwischen der Gaschromatographie und dem Oil-Check 500. Die Gaschromatographie kann den Gesamtölgehalt in Druckluft bestimmen. Sie erfasst sowohl Öldämpfe als auch Ölaerosole. Der Oil-Check 500 hingegen misst kontinuierlich Öldämpfe.
Auf den ersten Blick mag die Gaschromatographie als die umfassendere Methode erscheinen. Und analytisch gesehen ist das auch richtig. In realen Druckluftsystemen ist die Vollständigkeit jedoch nur ein Aspekt. Verfügbarkeit, Kontinuität und Reaktionszeit sind ebenso wichtig.
Gaschromatographie: alles messen
Die Gaschromatographie ist ein laborbasiertes Verfahren zur Bestimmung der Gesamtölkonzentration in Druckluft. Sie kann sowohl Öldämpfe als auch Ölaerosole erfassen und eignet sich daher hervorragend für Verifizierungs- und Referenzmessungen.
Für ISO 8573-1 Klasse 1 schreibt die Norm ISO 8573-5:2025 einen langen Probenahmezeitraum vor. In der Praxis bedeutet dies, dass die Messung etwa fünf Tage dauert. Damit soll sichergestellt werden, dass ausreichend Luft durch die Tenax-Probenahmeröhrchen geströmt ist, um mit Sicherheit feststellen zu können, ob es sich um Klasse 1 handelt oder nicht.
Wird ein System etwa fünf Tage pro Jahr überprüft, werden die verbleibenden rund 360 Tage nicht mit dieser Methode überwacht.
Während dieser Tage kann vieles passieren:
• Ein Kompressor kann sein Betriebsverhalten ändern.
• Ein Wartungseingriff kann das System beeinflussen.
• Aktivkohle kann altern.
• Ein Filterelement kann ausgetauscht werden.
• Umgebungs- oder Prozessbedingungen können sich ändern.
• Es kann zu einer vorübergehenden Verunreinigung kommen.
Das Ergebnis der Gaschromatographie gibt Auskunft darüber, ob die Druckluft während des Probenahmezeitraums den Anforderungen entsprach. Es sagt nichts darüber aus, was vor oder nach diesem Zeitraum geschah. Dies ist kein Nachteil der Gaschromatographie. Es liegt einfach in der Natur einer laborbasierten Überprüfungsmethode.
Die Gaschromatographie beantwortet die Frage: Wie hoch war die Gesamtölkonzentration während dieses Probenahmezeitraums?
OIL-Check 500: ständige Messung
Der OIL-Check 500 beantwortet eine andere Frage. Er überwacht kontinuierlich den Öl-Dampfgehalt in der Druckluft. Dieser Unterschied ist wichtig. Der OIL-Check 500 erhebt nicht den Anspruch, jeden möglichen Ölanteil zu messen. Er misst den Öl-Dampfgehalt – und zwar kontinuierlich. Für hochwertige Druckluft im Bereich der ISO 8573-1 Klasse 1 und Klasse 2 ist dies besonders relevant.
Bei derart niedrigen Ölkonzentrationen ist das Vorhandensein nennenswerter Ölaerosole physikalisch unwahrscheinlich. Dies ist nicht in erster Linie ein Argument hinsichtlich der Filterung. Es ist ein Argument hinsichtlich des Phasenverhaltens. Der Vergleich mit Wasser ist hilfreich.
Liegt der Drucktaupunkt deutlich unter der tatsächlichen Drucklufttemperatur, ist nicht mit dem Vorhandensein von flüssigem Wasser zu rechnen. Das Wasser liegt als Dampf vor. Ebenso sind bei sehr geringen Restölkonzentrationen Ölaerosole nicht das vorherrschende Problem. Der relevante verbleibende Anteil besteht typischerweise aus Öldampf.
Genau dieser Anteil wird vom OIL-Check 500 überwacht. Und zwar kontinuierlich. Nicht nur fünf Tage lang. Nicht als Momentaufnahme im Labor. Sondern an jedem Tag des Jahres.
Die Bedeutung der kontinuierlichen Überwachung
Eine periodische Laboruntersuchung kann bestätigen, dass ein System während des Probenahmezeitraums die Anforderungen erfüllt hat. Die kontinuierliche Online-Überwachung zeigt, ob das System im täglichen Betrieb stabil bleibt.
Das ist der entscheidende Unterschied.
Druckluftsysteme sind dynamisch. Sie werden durch Belastung, Temperatur, Wartung, alternde Komponenten, den Zustand des Adsorbers und das Betriebsprofil beeinflusst. Ein System, das während eines Probenahmezeitraums gut funktioniert, kann später dennoch eine vorübergehende Abweichung aufweisen.
Ohne kontinuierliche Überwachung bleiben solche Abweichungen möglicherweise unbemerkt.
Mit dem OIL-Check 500 erhält der Betreiber sofortige Informationen, sobald sich die Öldampfkonzentration ändert. Dies ermöglicht es, schnell zu reagieren, den Prozess zu schützen und die Stabilität der Druckluftqualität über einen längeren Zeitraum zu dokumentieren.
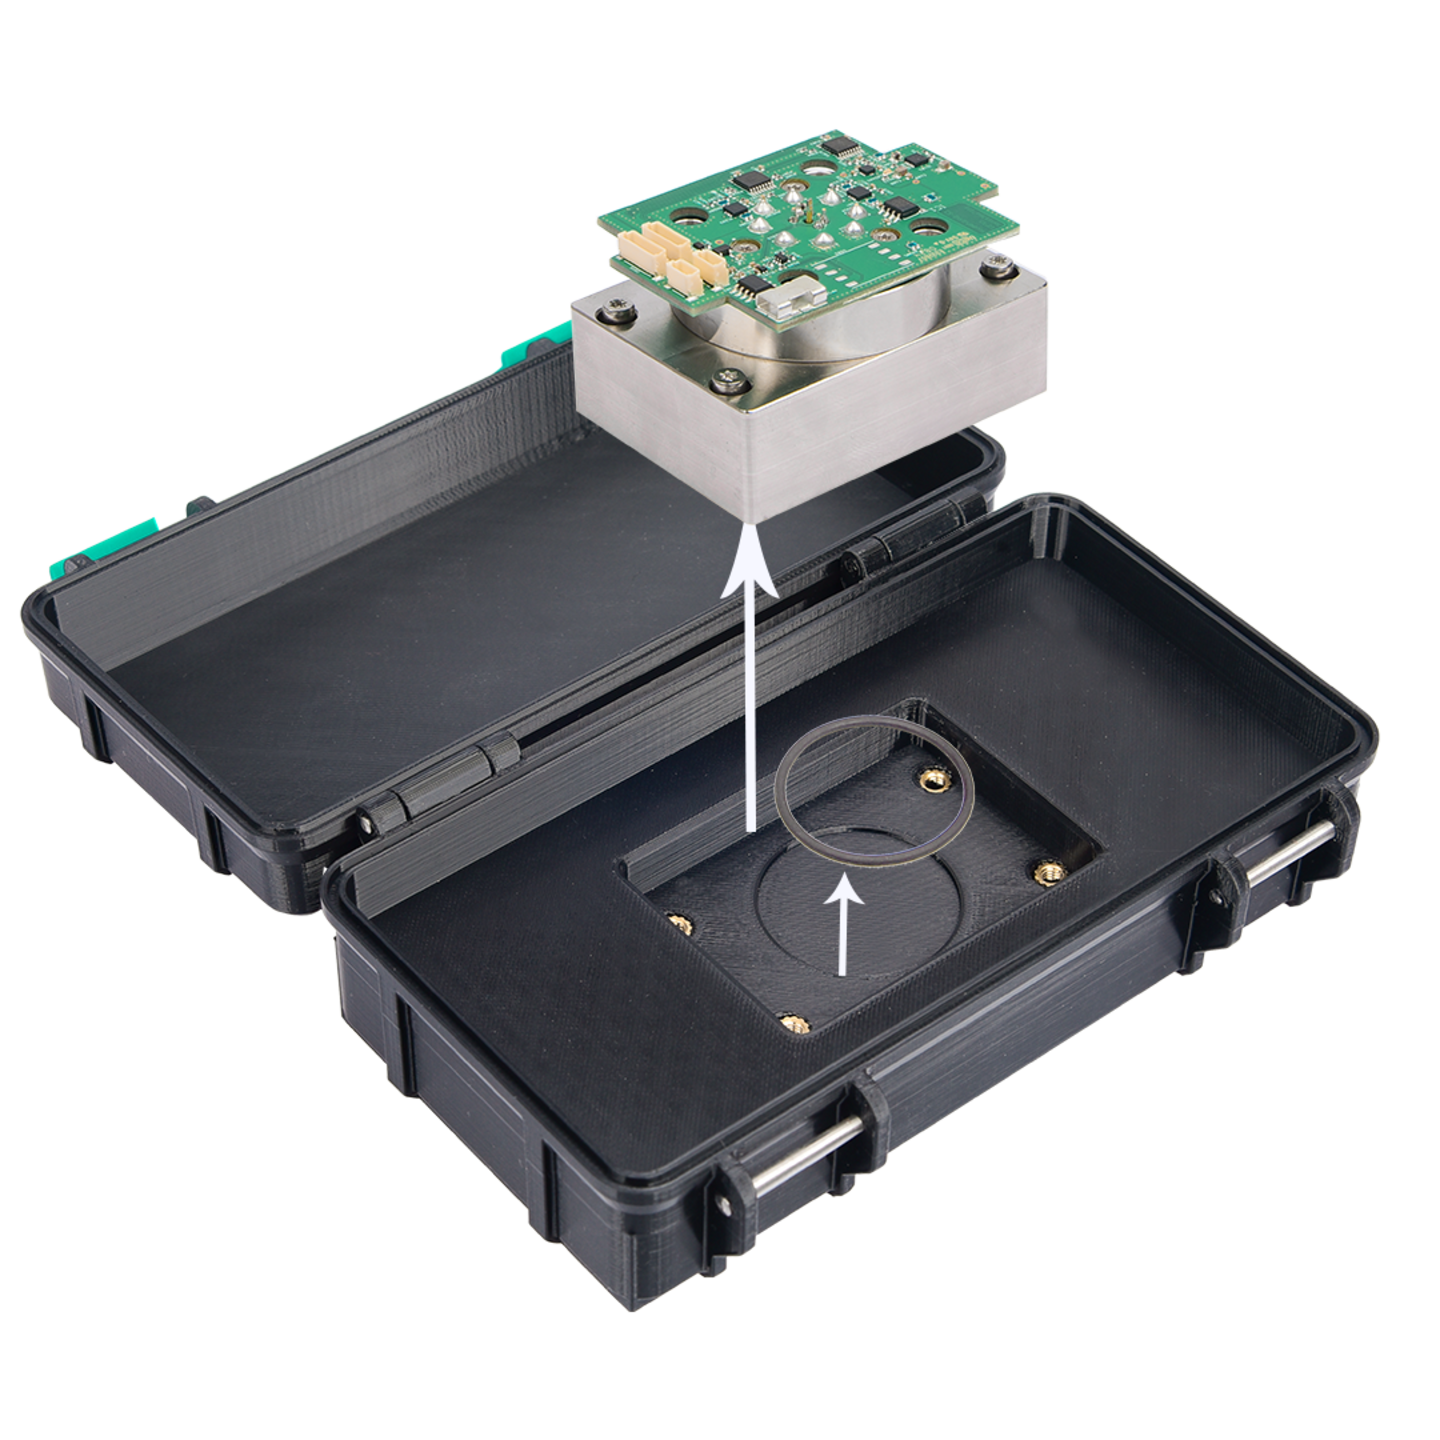
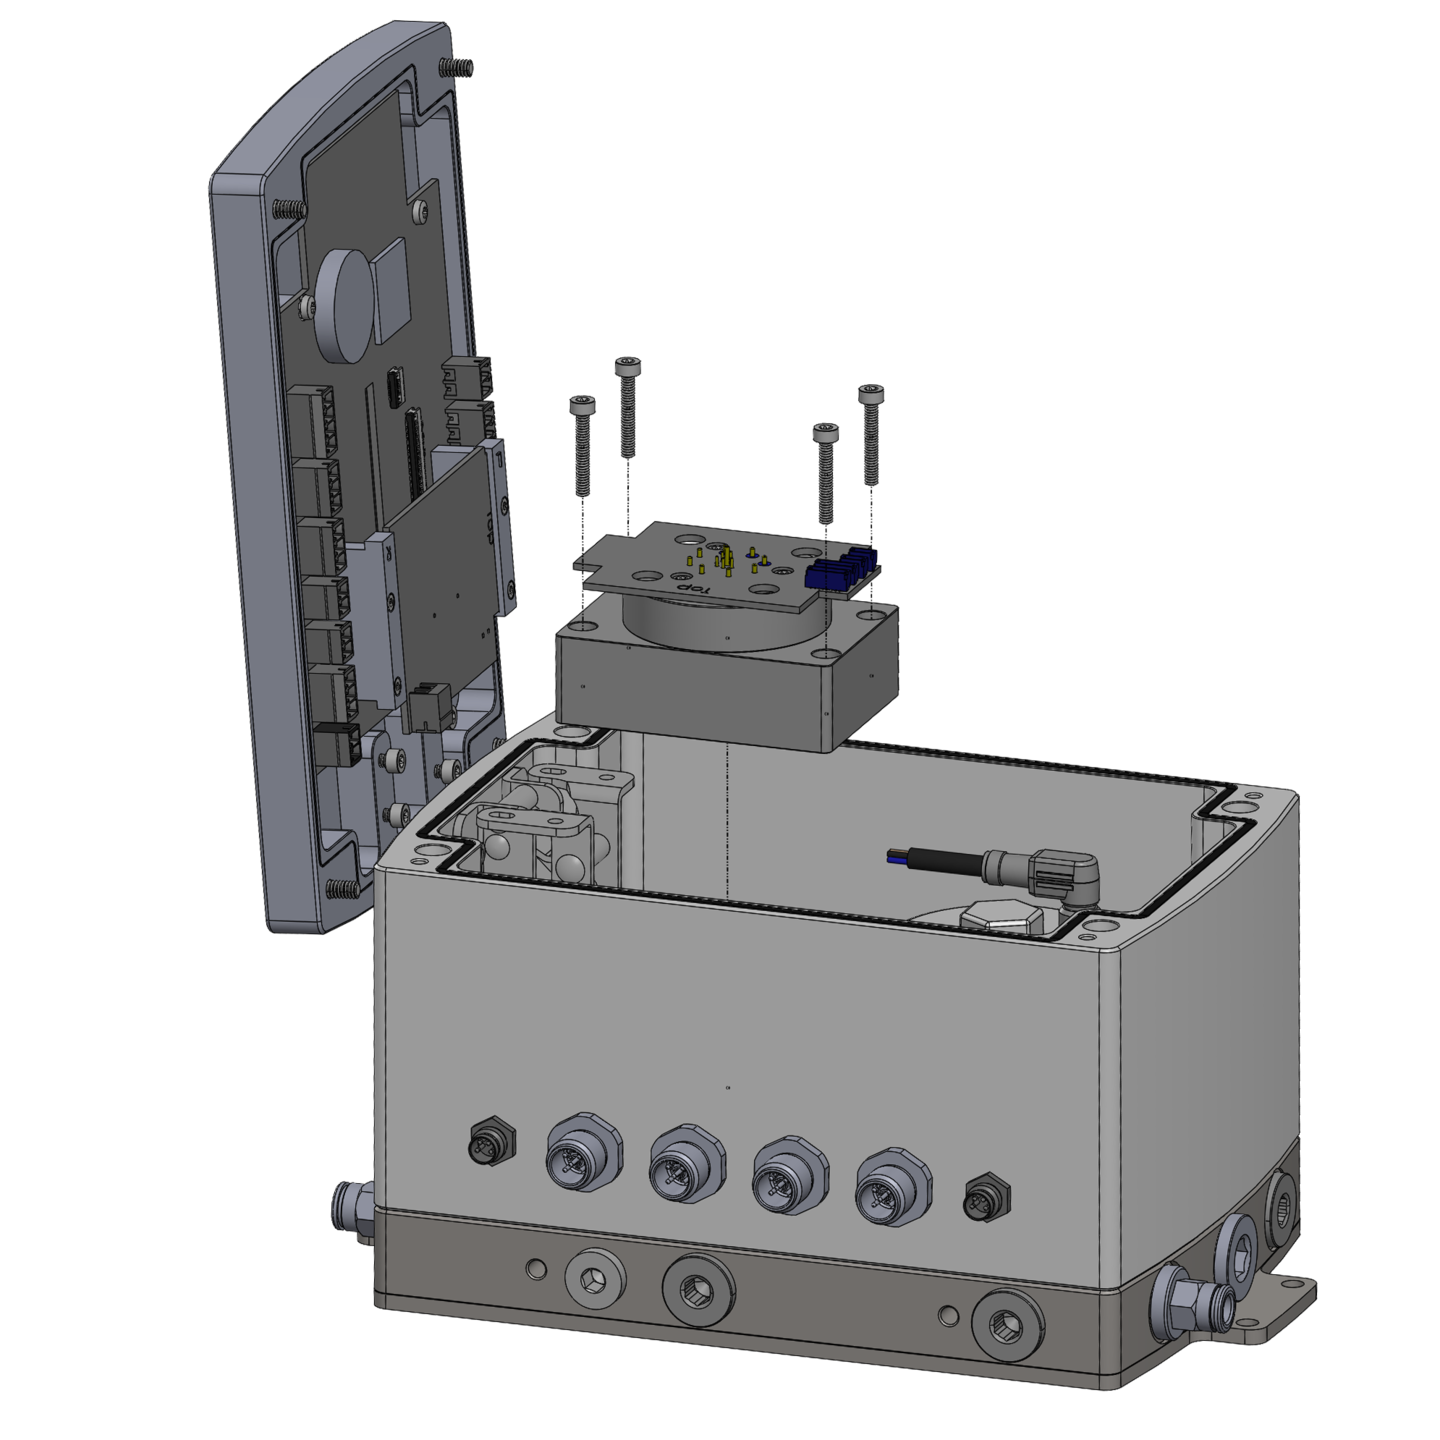
Der OIL-Check 500 ist für den Dauerbetrieb ausgelegt. Dank seines Konzepts mit austauschbaren Sensoren kann die Neukalibrierung durch den Austausch des Sensors erfolgen, sodass das Überwachungskonzept das ganze Jahr über verfügbar bleibt.
Deshalb ist der Unterschied nicht nur technischer Natur. Er ist betrieblicher Natur.
- Die Gaschromatographie dient der Verifizierung.
- Der OIL-Check 500 dient der Kontrolle.
Warum sich beide Methoden ergänzen
Die Gaschromatographie und der OIL-Check 500 sollten nicht als konkurrierende Technologien betrachtet werden.
Sie ergänzen sich.
Die Gaschromatographie ist die ideale Methode, um die Gesamtölkonzentration während eines definierten Probenahmezeitraums zu verifizieren. Sie kann zur Bestätigung und Validierung der Ergebnisse eines Online-Überwachungssystems eingesetzt werden.
Der OIL-Check 500 sorgt dann für eine kontinuierliche Überwachung zwischen diesen Verifizierungsmessungen.
Mit anderen Worten:
Die Gaschromatographie bestätigt. Der OIL-Check 500 überwacht.
Gemeinsam bilden sie ein wesentlich stärkeres Qualitätssicherungskonzept als jede der beiden Methoden für sich allein.
Die Gaschromatographie liefert eine unabhängige Referenzverifizierung.
Der OIL-Check 500 sorgt für kontinuierliche Prozesssicherheit.
Alles oder immer?
Die Entscheidung lässt sich ganz einfach zusammenfassen.
Die Gaschromatographie misst während eines definierten Zeitraums alles.
Der OIL-Check 500 überwacht kontinuierlich den relevantesten Anteil.
Für ISO 8573-1 Klasse 1 erfordert die gaschromatographische Messung gemäß ISO 8573-5:2025 eine Probenahme von etwa fünf Tagen. Das liefert ein aussagekräftiges und zuverlässiges Verifizierungsergebnis.
Das bedeutet aber auch, dass bei einer typischen jährlichen Überwachungsstrategie etwa 360 Tage ohne kontinuierliche Kontrolle durch diese Methode verbleiben.
Der OIL-Check 500 schließt diese Lücke.
Er überwacht kontinuierlich den Öldampf – die physikalisch relevante Restölfraktion in sehr sauberen Druckluftsystemen – und verschafft dem Betreiber sofortige Transparenz, sobald sich etwas ändert.
Die eigentliche Frage lautet also nicht:
Welche Methode ist besser?
Die eigentliche Frage lautet:
Möchten Sie nur wissen, was während des Verifizierungszeitraums passiert ist, oder möchten Sie auch wissen, was während des restlichen Jahres geschieht?
Fazit
Für eine zuverlässige Restölüberwachung in Druckluft besteht der beste Ansatz nicht darin, sich zwischen Gaschromatographie und dem OIL-Check 500 zu entscheiden.
Der beste Ansatz ist, beides zu nutzen.
Die Gaschromatographie dient zur Verifizierung und Bestätigung der Gesamtölkonzentration.
Der OIL-Check 500 dient der kontinuierlichen Überwachung von Öldämpfen und dem Schutz des Prozesses Tag für Tag.
Zusammen bieten sie sowohl analytische Zuverlässigkeit als auch Betriebssicherheit.
Alles, wenn Sie eine Verifizierung benötigen.
Immer, wenn Sie Kontrolle benötigen.
Über den Autor:
Ing. Danny Gillis
Seit 1992 Experte in Druckluft
- Diplomarbeit bei Atlas Copco
- F&E- bzw. Testingenieur bei Atlas Copco für ölgeschmierte Kompressoren
- Business Developer bei Boge Kompressoren
- Business Developer für Drucklufttrockner und -filter bei Donaldson-Ultrafilter
- Vertriebsingenieur für Kompressoren im Bereich Transportlösungen bei Gardner Denver
- Wiedereinführung von zweistufigen, ölfreien, doppeltwirkenden Kolbenkompressoren bei AF Compressors
- Spezialist für Kompressorteile bei Burkert
- Leistungsexperte für Druckluft und Gase bei CS INSTRUMENTS
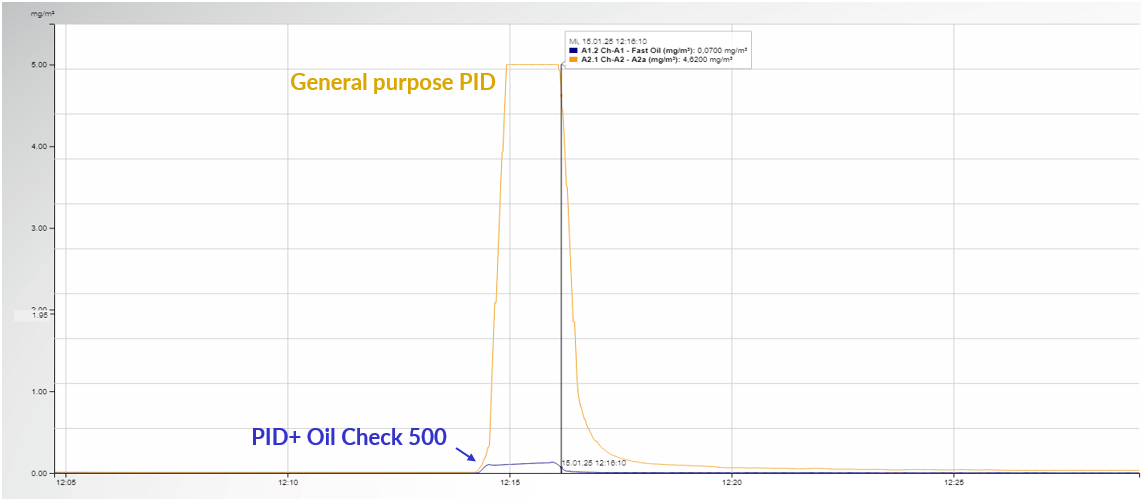
PID+: Geringe Querempfindlichkeit gegenüber Ethanol
Spätestens seit Beginn der COVID-19-Pandemie ist die Empfindlichkeit von PID-Sensoren gegenüber Ethanol ein wesentlicher Faktor bei Druckluftmessungen. Ethanol ist Bestandteil vieler Desinfektionsmittel und wird in vielen Branchen zur Reinigung eingesetzt.
Gleichzeitig ist Ethanol kein Verunreinigungsstoff, der bei der Druckluftaufbereitung eine Rolle spielt.
Daher ist es wichtig, dass PID-basierte Messgeräte, die für den Einsatz in der Druckluftaufbereitung oder Medienversorgung konzipiert sind, eine sehr geringe Kreuzempfindlichkeit gegenüber Ethanol aufweisen.
Andernfalls liefert ein nicht kalibriertes PID-basiertes Messgerät schnell falsch-positive Ergebnisse, die den Anwender in die Irre führen.
PID+ – Geringe Querempfindlichkeit gegenüber Wasser
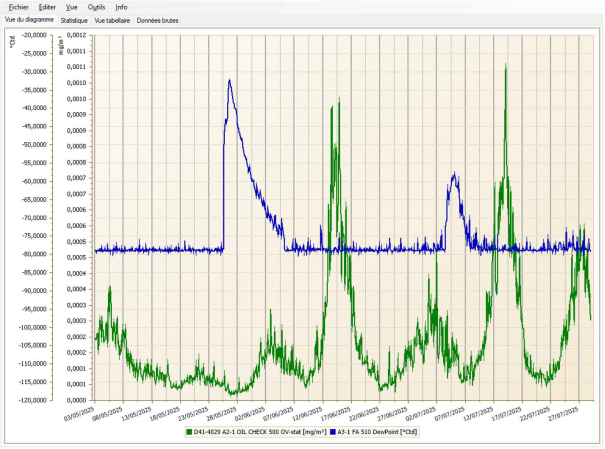
Feuchtigkeit auf Ablagerungen in der Ionisationskammer kann zu Leitfähigkeit und damit zu einem Energiefluss führen, was ein falsches Messergebnis zur Folge hat. Dies ist besonders wichtig bei der Messung von Öldämpfen in Druckluft. Die Trockenheit der Druckluft ist zudem ein Qualitätsmerkmal. Daher muss man regelmäßig mit Schwankungen der Luftfeuchtigkeit des Messgases rechnen. Einerseits ist Druckluft in der Regel sehr trocken, und Änderungen der Trockenheit sind oft nicht sehr signifikant. Andererseits liegen die mit einem PID ermittelten Öldampfwerte jedoch an der Grenze der messtechnischen Möglichkeiten, und ein nicht sehr sorgfältig konzipierter PID-Analysator kann eine Kreuzempfindlichkeit gegenüber Feuchtigkeit aufweisen, was zu einem erheblich verfälschten Öldampfwert führt.
Viele Anwender dieser Technologie sind sich dessen bewusst. Dieser Zusammenhang lässt sich erkennen, indem man eine Feuchtigkeitskurve der Kurve des PID-Analysators für Öldampf überlagert. Diese Kurven sollten nicht miteinander korrelieren, sondern sich unabhängig voneinander verlaufen.
Ein PID, der für die Messung gasförmiger Ölkomponenten in Druckluft entwickelt wurde, sollte nur eine sehr geringe Querempfindlichkeit gegenüber Wasser aufweisen.
- Externe Überprüfung der Messleistung
- Kalibrierung dort, wo es darauf ankommt
- Langzeitstabilität – Zwangsdruckausgleich
- Selbsttest oder Diagnosefunktionen
Externe Überprüfung der Messperformance
Um die Medienaufbereitung oder die Medienversorgung transparent zu gestalten, muss ein Messgerät für diesen Zweck geeignet sein. Es muss einerseits
- den gesamten Messbereich genau abdecken und andererseits
- über eine ausreichende Auflösung der Klasse 1 verfügen.
Um dies zu überprüfen, arbeiten wir mit dem Fraunhofer-Institut IPM zusammen. Das Fraunhofer-Institut für Physikalische Messtechnik (IPM) ist eines der führenden Institute für industrielle Messtechnik. Die von Prof. Dr. Jürgen Wöllenstein geleitete Abteilung konzentriert sich auf Messgeräte für die Gas- und Verfahrenstechnik. Die diesem Institut angegliederten und von Dr. Benedikt Bierer geleiteten Gaslabore verfügen über das erforderliche Fachwissen und die technischen Einrichtungen, um die Leistungsfähigkeit von Messgeräten zu überprüfen.
Prüfaufbau:
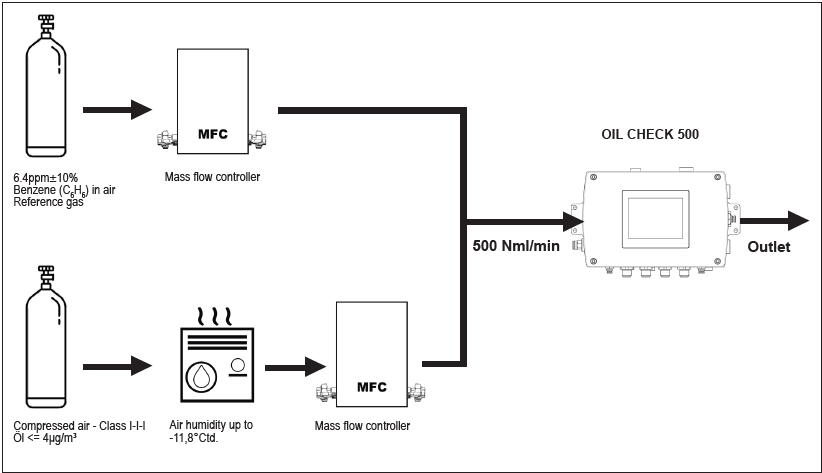
Als Prüfgas für den Oil Check 500 wird Benzol verwendet. Das zertifizierte Gasgemisch weist eine Benzolkonzentration von 6,4 ppm auf. Um die verschiedenen Konzentrationsstufen im Test zu erzeugen, wird das Prüfgas über zwei kalibrierte Massendurchflussmesser mit Druckluft der Klasse 1 verdünnt. Um möglichst realistische Bedingungen zu schaffen, wird die trockene (<80 °C Taupunkt) Druckluft der Klasse 1 auf einen Taupunkt von –11,8 °C befeuchtet. Der Durchfluss beträgt 0,5 Liter pro Minute, und der Druck entspricht dem atmosphärischen Druck.
1. Überprüfung des Messbereichs
Über einen Messbereich, der drei Größenordnungen umfasst, ist die Messung in hohem Maße linear. Damit deckt sie den gesamten Messbereich von Klasse 1 bis Klasse 3 ab. Dies ist ein hervorragendes Ergebnis und qualifiziert den OIL CHECK 500 für die Durchführung von Indikativmessungen gemäß EN 8573-5.
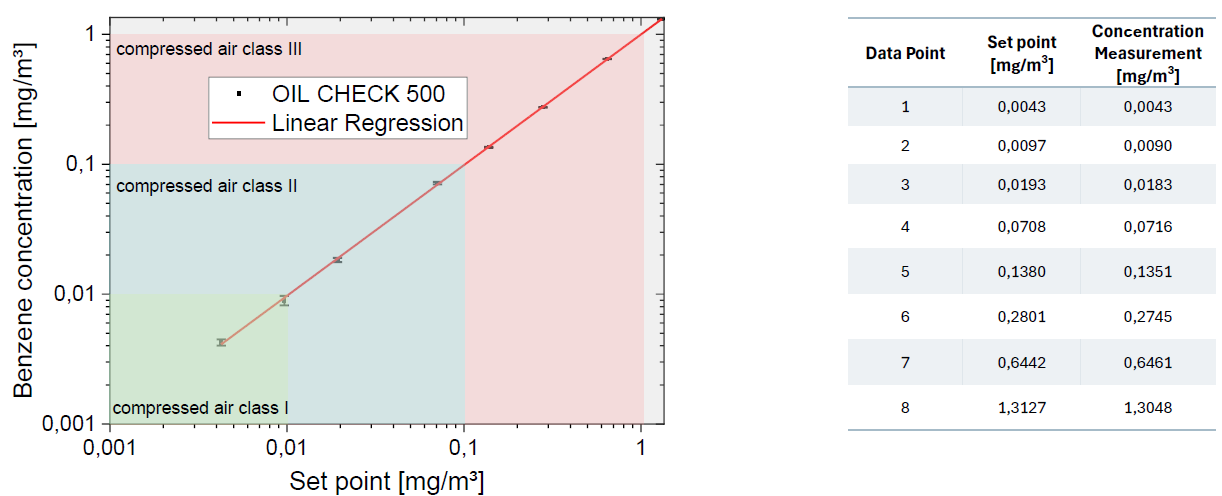
Anwendungshinweis: Unter praktischen Anwendungsbedingungen steigt die Wahrscheinlichkeit des Auftretens von Ölaerosolen oder -tröpfchen bereits in Klasse 3 an. Hiermit erhöht sich das Risiko einer Verunreinigung des OIL CHECK 500.
2. Überprüfung der Nachweisgrenze
Die ISO 8573-1 legt für den Übergang von Klasse 1 zu Klasse 2 eine Öldampfkonzentration von 0,01 mg/m³ fest. Zur Überwachung des Druckluftaufbereitungsprozesses oder der Medienversorgung muss ein Messgerät über eine ausreichende Auflösung verfügen, um Zusammenhänge innerhalb dieses Bereichs zu erkennen. Die Auflösung bezieht sich nicht auf die Anzahl der Ziffern auf dem Display eines Messgeräts, sondern auf die Anzahl der unterscheidbaren Messwerte, die ein Messgerät tatsächlich erfassen kann. Die Auflösung eines Messgeräts wird durch die Standardabweichung seines Rauschens bestimmt. Typischerweise werden 3 Standardabweichungen eines Messgeräts herangezogen, um dessen Auflösung zu bestimmen. Will man den Bereich von 0,01 mg/m³ überwachen, benötigt ein Messgerät eine ausreichende Anzahl diskreter Messwerte, die es tatsächlich unterscheiden kann. Ein Messgerät, das innerhalb der Klasse 1 misst, sollte in diesem Bereich über eine angemessene Auflösung verfügen.
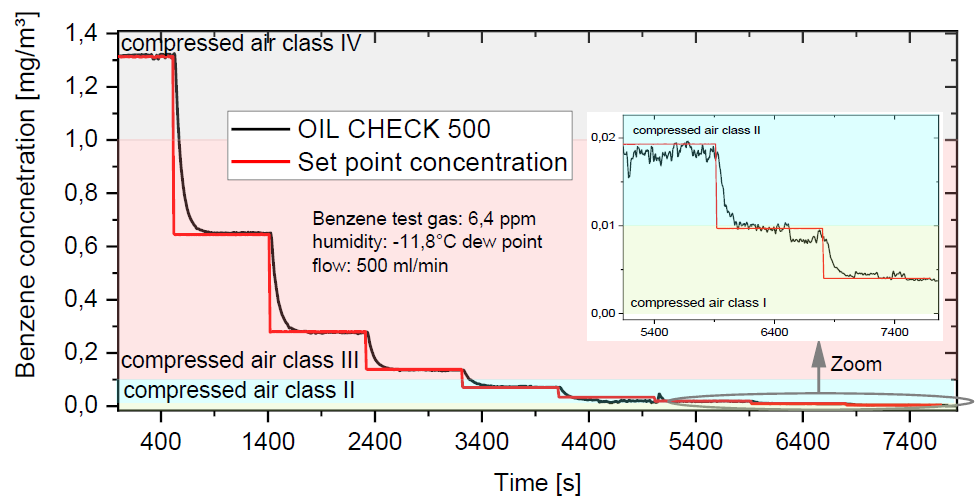
Der OIL CHECK 500 erreicht eine Nachweisgrenze von 0,00075 mg/m³ bei 3 Sigma. Somit kann der OIL CHECK 500 innerhalb der Klasse 1 13 unabhängige Messwerte auflösen. Bei einer konservativen Annahme von 6 Sigma für die Nachweisgrenze ergibt sich eine untere Nachweisgrenze (LDL) von 0,0015 mg/m³ was etwa 7 Messungen entspricht.
Der OIL CHECK 500 eignet sich daher für Messungen im Rahmen von Richtmessungen gemäß ISO 8573-5.
Kalibriert, dort wo es wichtig ist
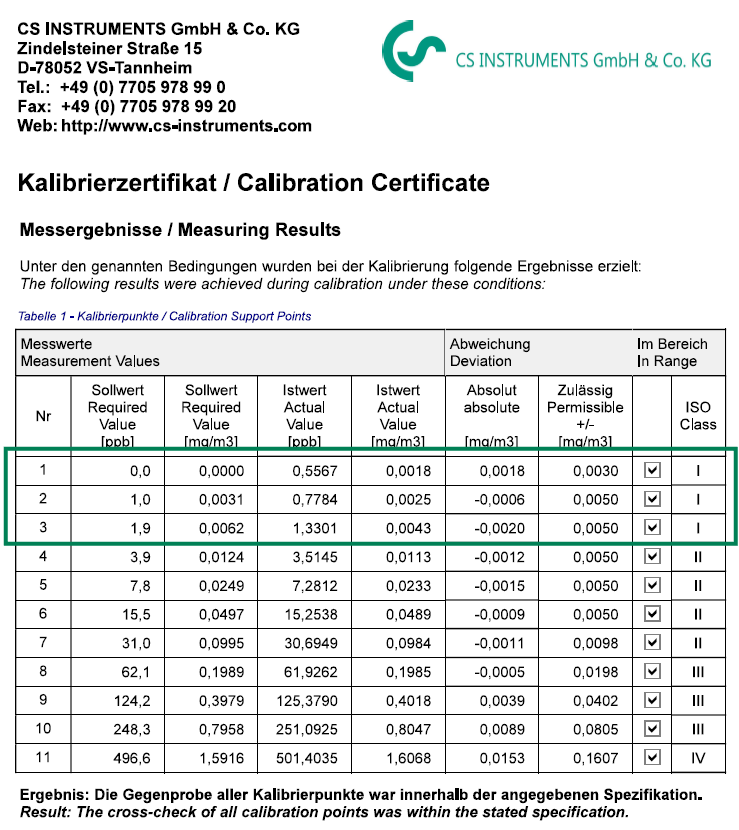
Das Wichtigste für eine exakte Messung ist die richtige Kalibrierung des Messsystems. Der in der ISO 8573 festgelegte Grenzwert Klasse 1 beträgt 0.01 mg/m³. Dies entspricht einer Volumenkonzentration von 2,5 ppb, das bedeutet, 2,5 Teilchen von einer Milliarde. Der OIL CHECK 500 wird mit 2 Justagepunkten in der Klasse 1 abgeglichen, genau dort wo es wichtig ist. Die Kalibrierung an 7 weiteren Punkten stellt sicher, dass auch hohe Restölmesswerte zuverlässig gemessen werden können.
Langzeitstabile Messung - Forced Pressure Compensation
Die interessanten Messpunkte bei einem PID - Messgerät in der Druckluft sind am Beginn des Messbereichs, also nahe dem Nullpunkt. Nullpunktfehler werden mit höheren Messwerten weniger bedeutend, schlagen aber am Messbereichsanfang praktisch komplett durch. PID-Messgeräte für die Druckluft verfügen deshalb normalerweise über eine Funktion, die Abweichungen des Nullpunkts korrigieren. Dafür benötigen die Messgeräte sogenannte Nullluft, also Luft, die frei den zu messenden Gasen ist. Die Nullluft wird meist durch Katalysatoren oder Filter hergestellt. Beide Methoden sind fehlerbehaftet. Die Nullluftgenerierung kann sich mit der Zeit und erschöpfen.
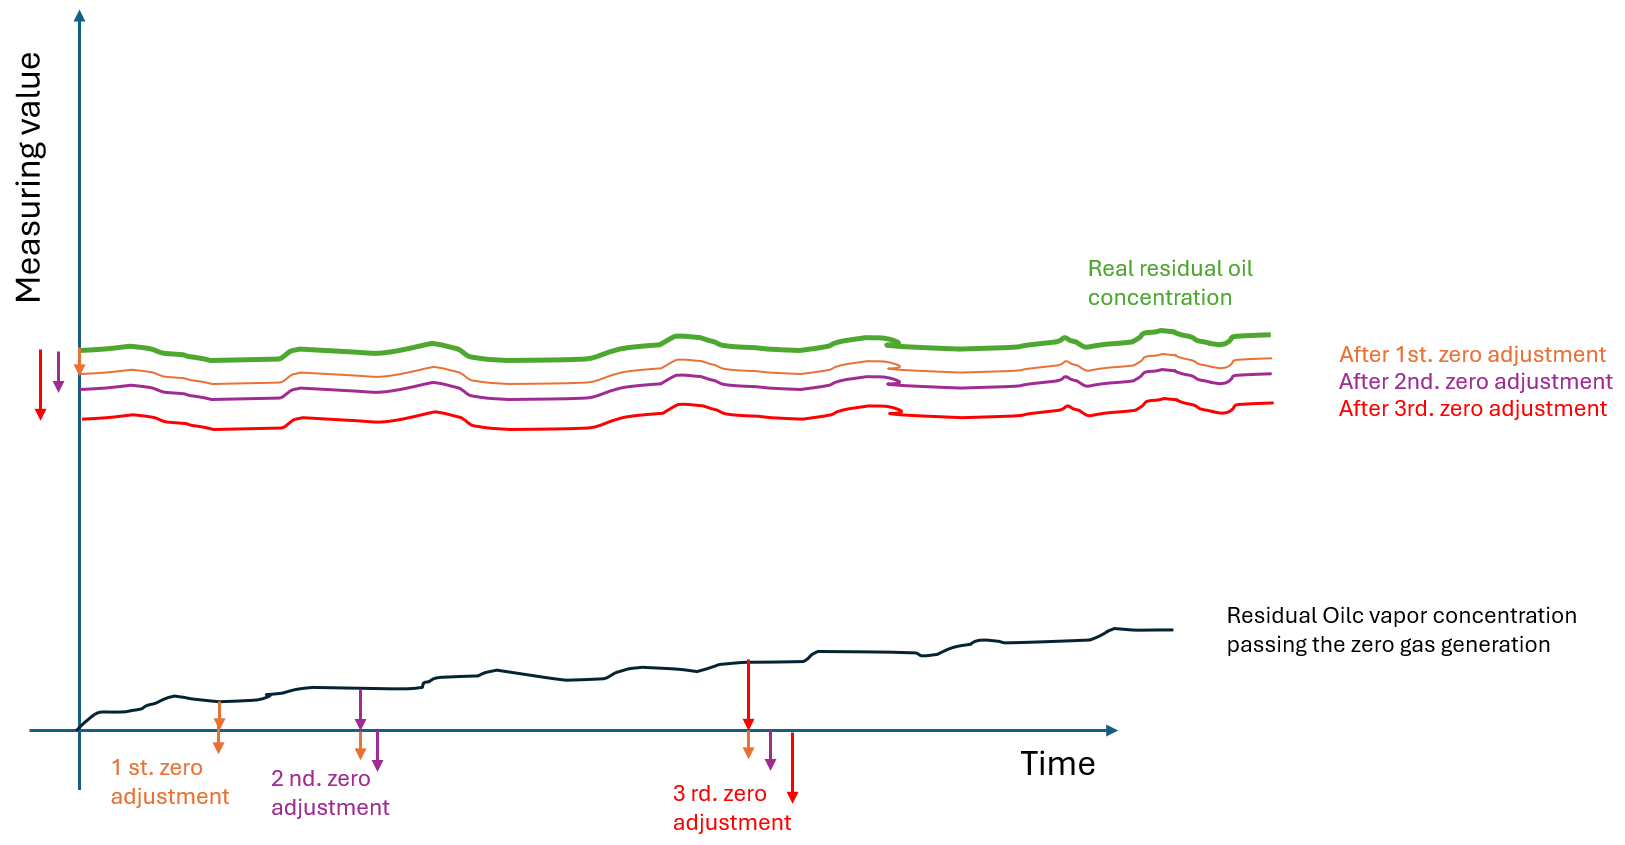
Der Effekt ist, dass die vermeintliche Nullluft eine tatsächlich ansteigende Konzentration des zu analysierenden Gases aufweisen kann. Bei einem Nullabgleich wird das gemessene Signal gleich Null gesetzt. Wenn die Nullluft aber tatsächlich mit einer Gaskonzentration belastet ist, wird ein Nullpunktfehler in das Gerät einjustiert. Dieser Fehler nimmt mit der Zeit und mit den durchgeführten Justagen zu. Das ist für den Anwender nicht zu erkennen. Um dies aufzudecken, muss eine häufige externe Kalibrierung durchgeführt werden. Dies führt zu erhöhten Kosten, logistischen Aufwand und über die Zeit der Kalibrierung oft zu fehlenden Messwerten. Dies fängt die Forced-Pressure Compensation des OIL CHECK 500 ab.
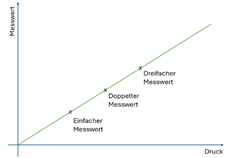 | Die forced-pressure compensation stellt fest, ob die Nullluft wirklich frei ist von den zu analysierenden Gasen. Diese Messgeräte können den Druck in der Messkammer gezielt variieren. Durch die Veränderung des Drucks kommt es für den Sensor zu einer Konzentrationsänderung: Einfacher Druck -> Einfache Konzentration Doppelter Druck -> Doppelte Konzentration Dreifacher Druck -> Dreifache Konzentration Wenn in der Nullluft ein Anteil des zu analysierenden Gases vorhanden ist, dann ergibt sich eine steigende Gerade. Dies Bedeutet: es darf keine Korrektur des Nullpunkts durchgeführt werden. |
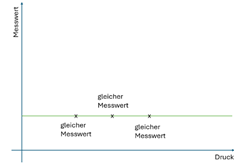 | Wenn kein Anteil des zu analysierenden Gases vorhanden ist, dann verändert sich der Messwert nicht. Grünes Licht für eine Nullpunktkorrektur. |
Selbstest oder Diagnostic coverage
 | Der OIL CHECK wird für die kontinuierliche Absicherung der Medienqualität eingesetzt. Es ist deshalb wichtig, dass er verlässliche Messwerte liefert. Deshalb sind vielfältige interne Überprüfungen implementiert. Mit der Zeit kann ein Messgerät durch verschiedene interne oder externe Veränderungen an Empfindlichkeit verlieren. |
 | Um innerhalb eines sehr niedrigen Messbereichs, wie er durch die Klasse 1 und 2 vorgegeben wird, für den Anwender ein zuverlässiges Messgerät zu sein, muss es in der Lage sein seine aktuelle Auflösung zu bewerten zu können und bei einem zu hohen Verlust an Empfindlichkeit eine Warnung oder einen Wartungsbedarf abgeben können. |
 | Die Intensität der Lichtquelle zu beurteilen ist wichtig. Sie hat einen direkten Einfluss auf die Ionisierung der zu messenden Gaskomponenten. Im OIL CHECK wird diese Intensität deshalb kontinuierlich gemessen und bewertet. |
Darüber hinaus werden
- Versorgungsspannung
- Sensorspannung
- Gastemperatur
- Interne relative Luftfeuchtigkeit
- Intensität der Lichtquelle relativ zur Kalibrierung (Lampenintensität)
überwacht.