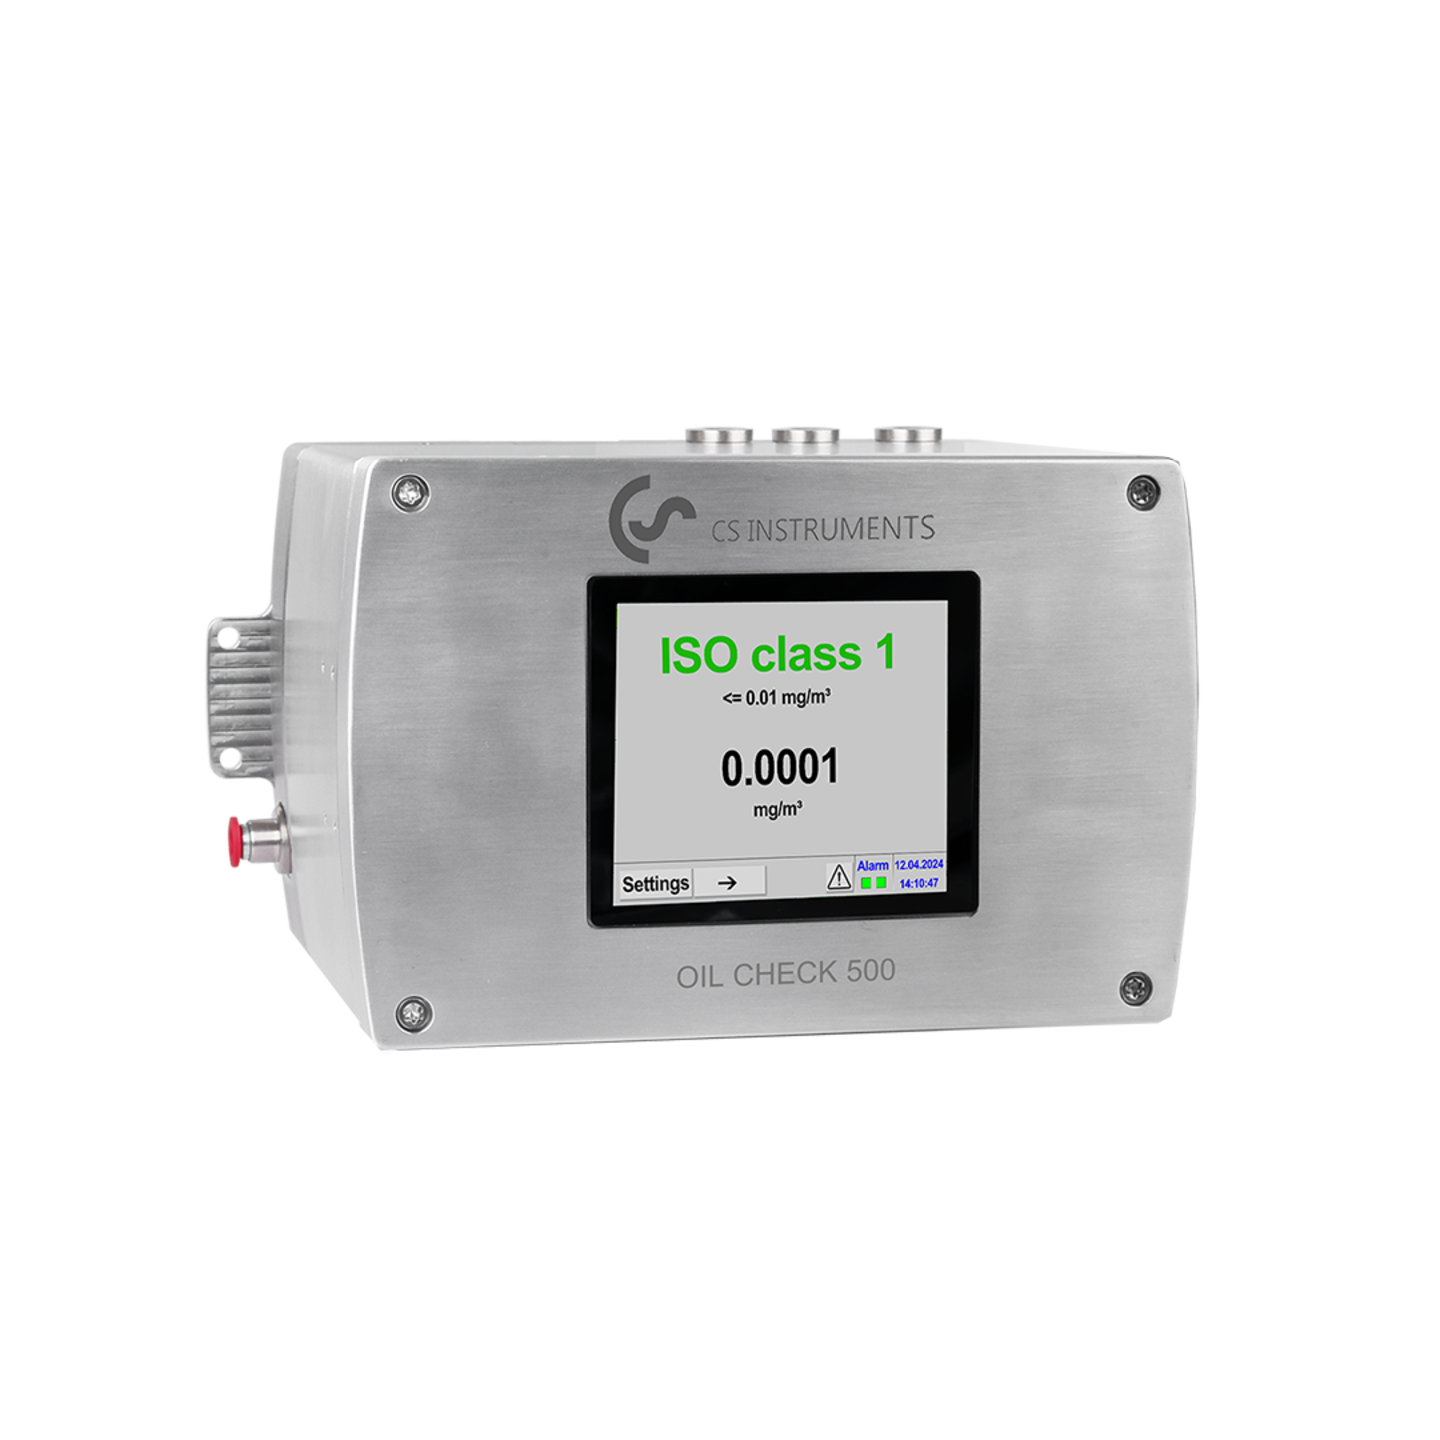
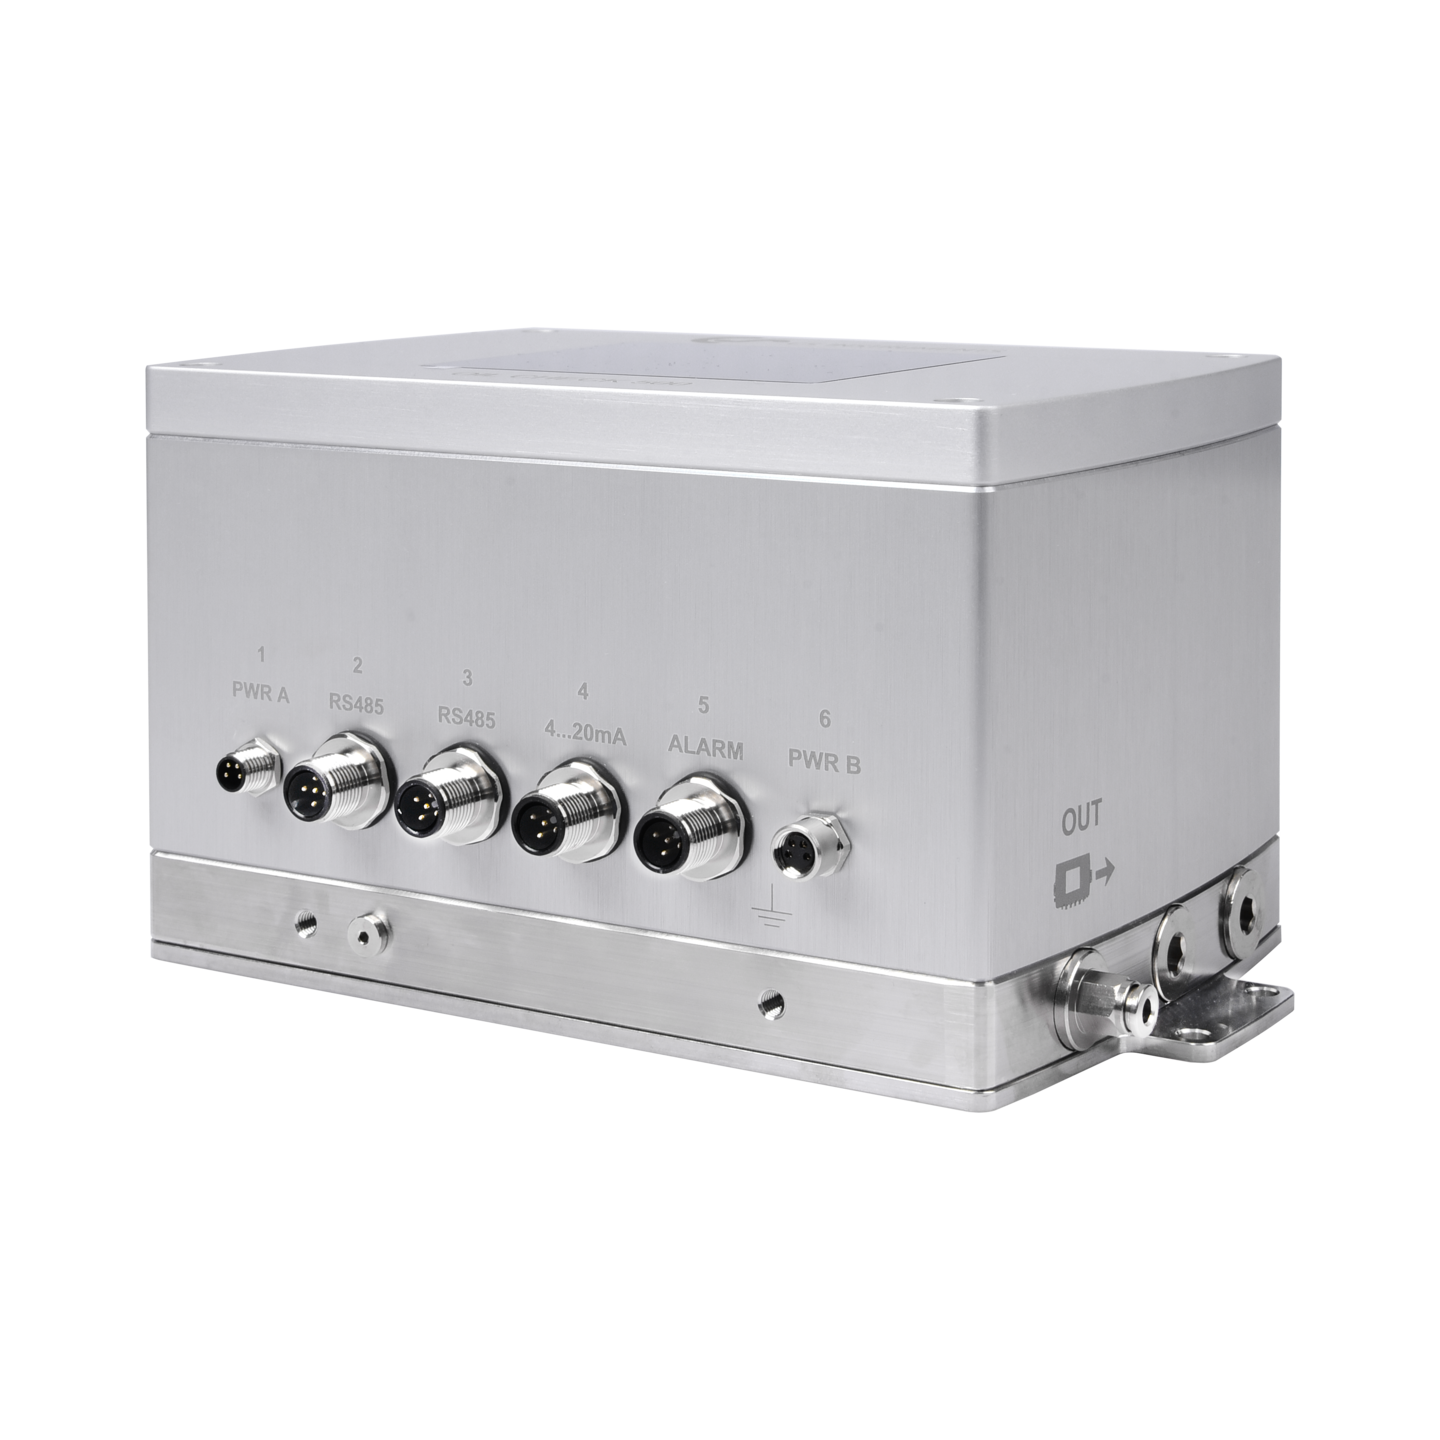
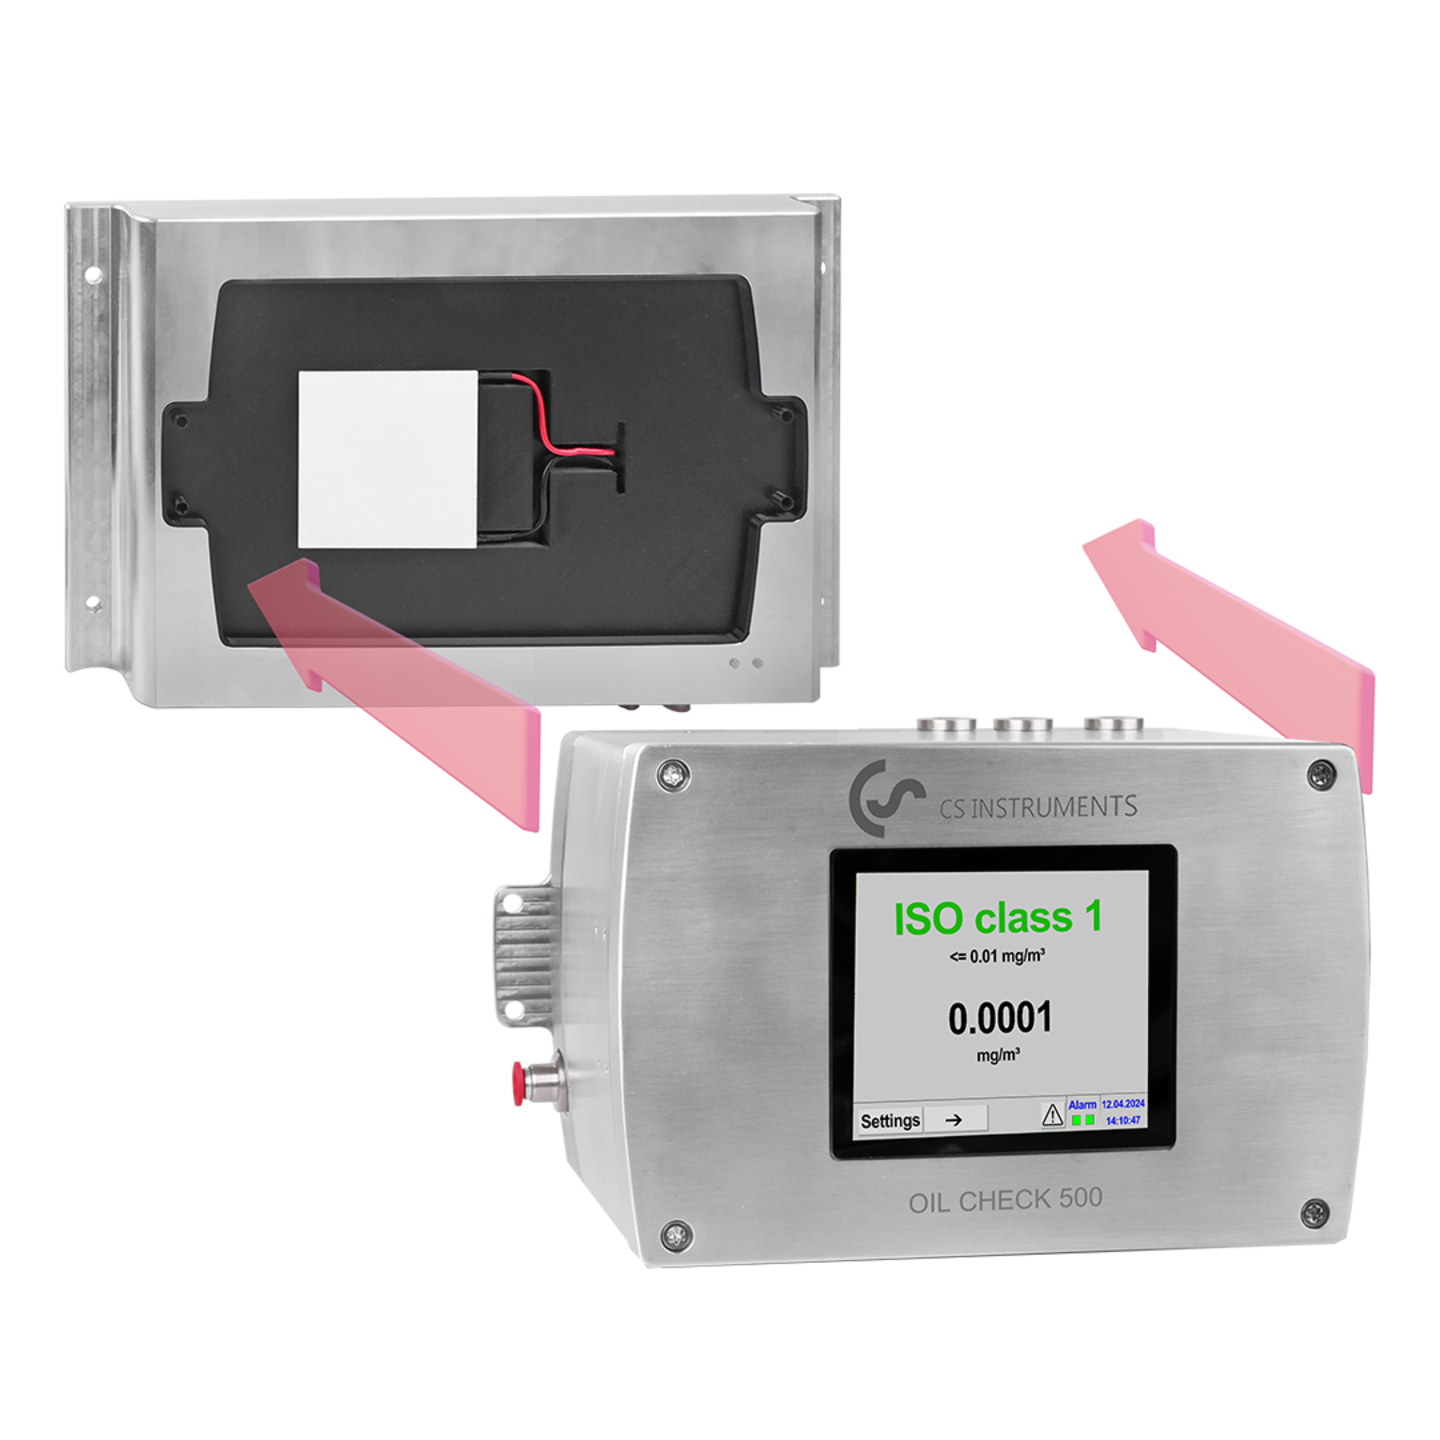
OIL CHECK 500 Portable
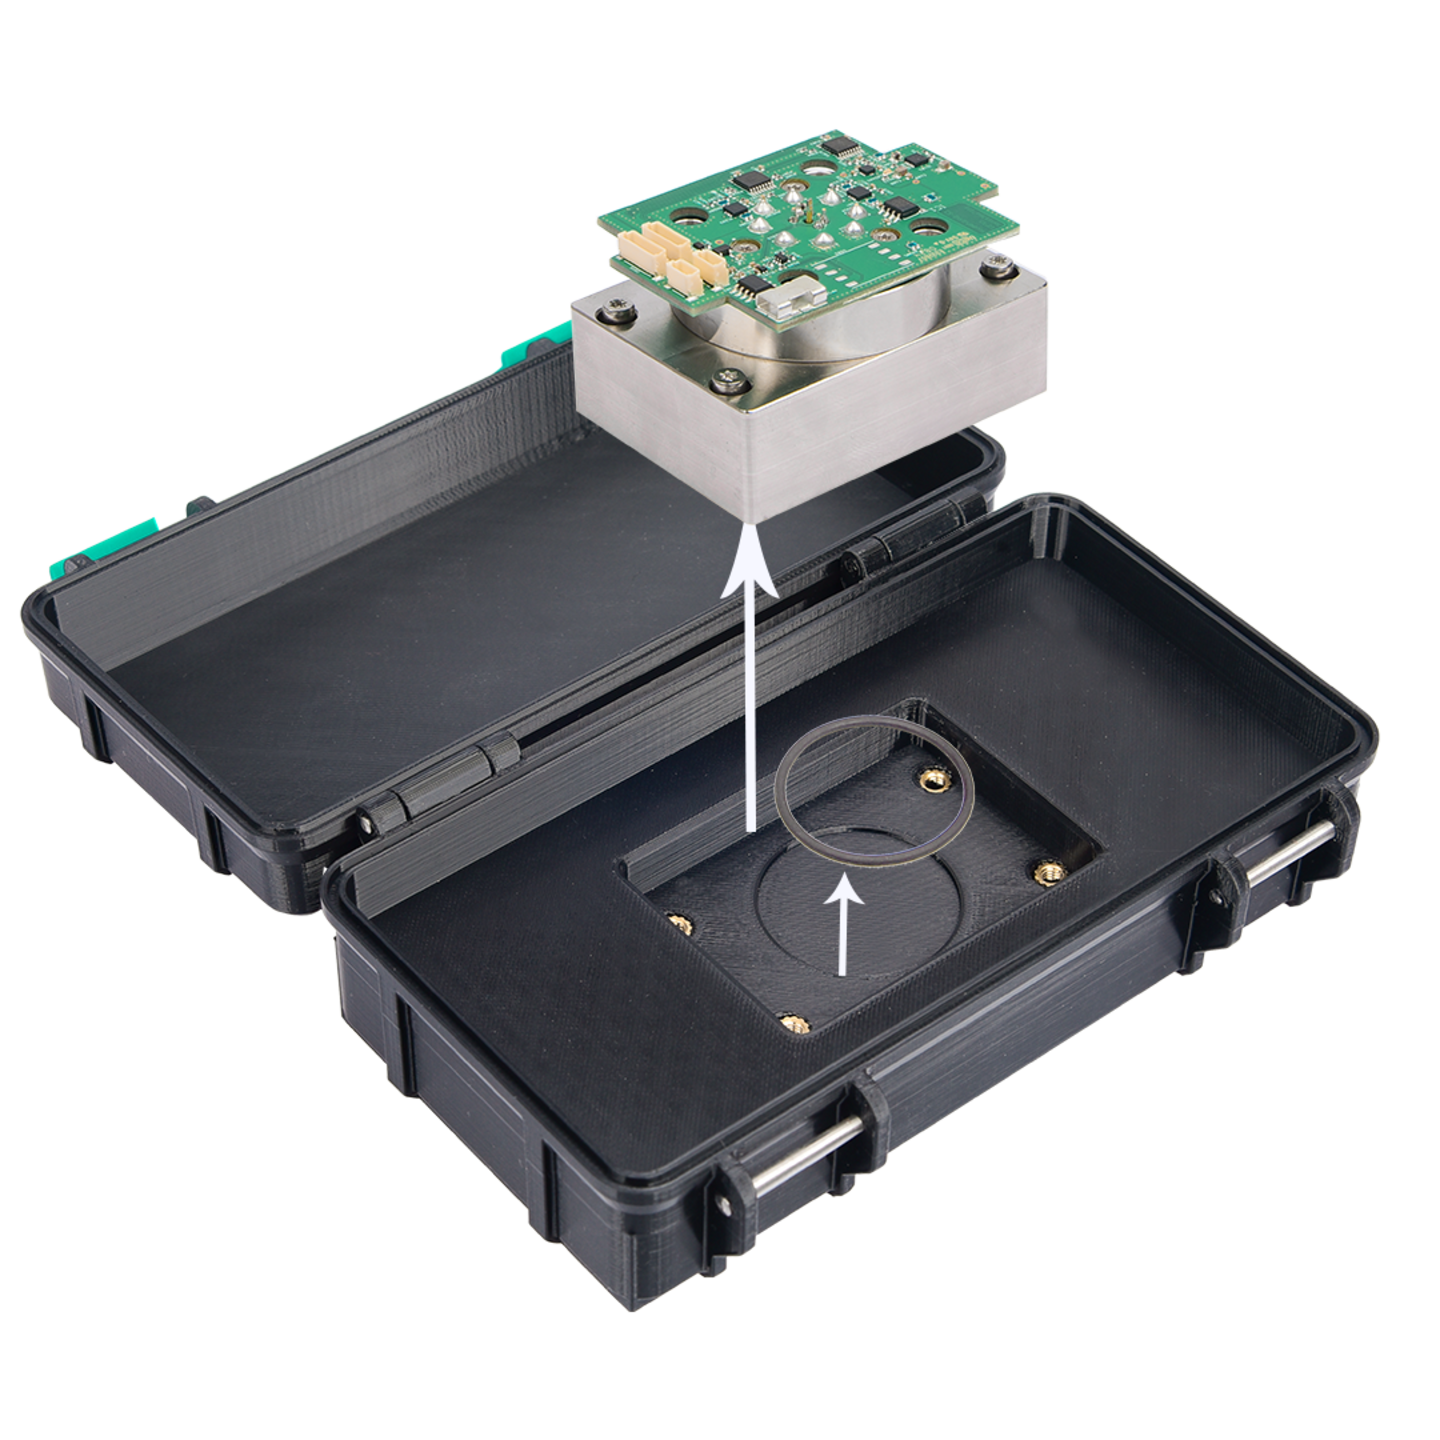
La version Portable de notre système de monitoring est livrée directement dans une mallette pratique.


L'OIL CHECK 500 surveille en continu la teneur en huile sous forme gazeuse dans l'air comprimé et d'autres gaz. L'appareil met en évidence les tendances entre les analyses régulières en laboratoire et permet d'étudier les écarts.
Cela est particulièrement important lorsque l'air comprimé ou d'autres fluides peuvent avoir une incidence sur le produit, le processus ou des surfaces sensibles, comme c'est le cas notamment dans les domaines suivants :
La version Portable de notre système de monitoring est livrée directement dans une mallette pratique.

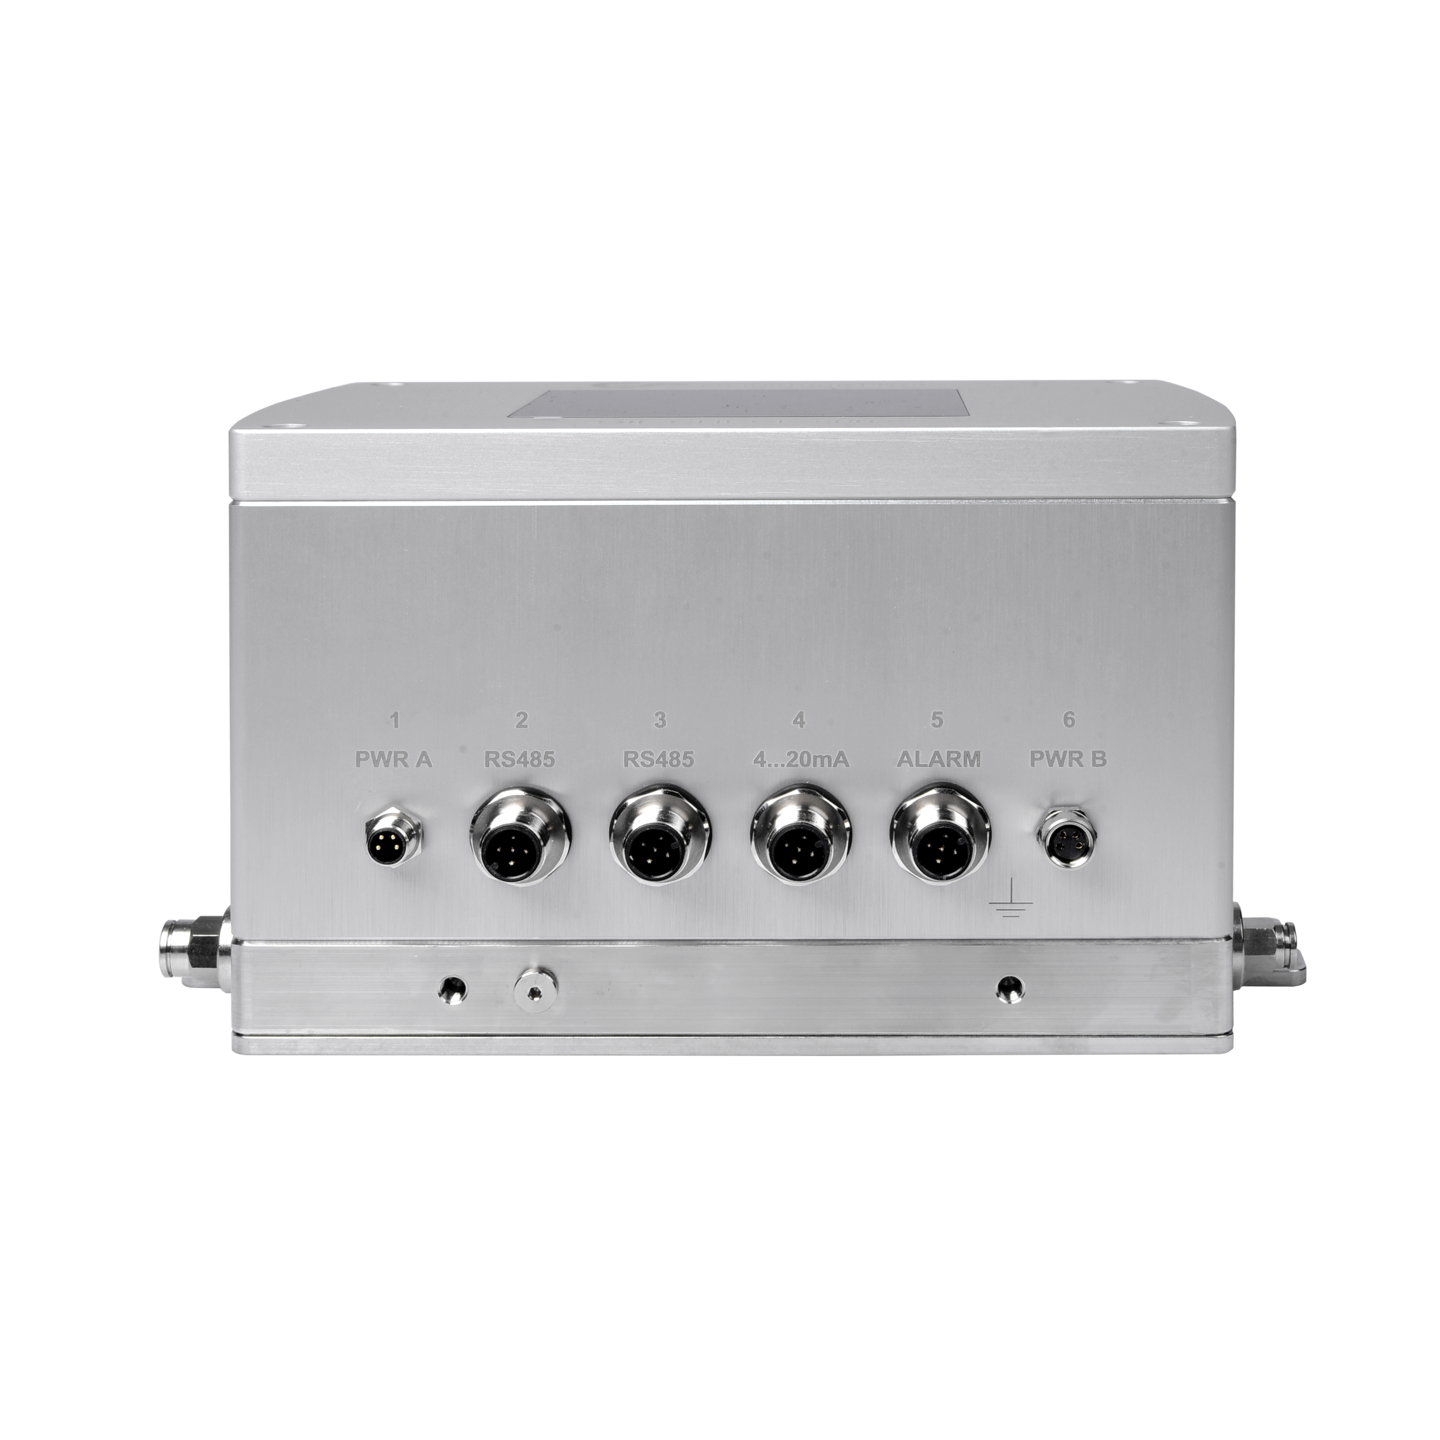
Jusqu’à 12 capteurs optionnels peuvent être connectés. Écran couleur 7" tactile.

Évaluation des données sous forme de graphique et sous forme de tableau - lecture des données mesurées via une clé USB ou Ethernet. Licence pour deux lieux de travail.
Trois compresseurs sans huile. Un collecteur. Une observation surprenante.
Les compresseurs sans huile sont souvent considérés comme identiques en ce qui concerne leur teneur en huile résiduelle.
Lorsque trois compresseurs :
beaucoup partent du principe qu'ils devraient présenter des valeurs d'huile résiduelle identiques. Dans la pratique, ce n'est toutefois souvent pas le cas.
La figure 1 présente une mesure réelle effectuée à l'aide d'un OIL CHECK 500 sur trois compresseurs sans huile raccordés à un collecteur commun. Tous les compresseurs fonctionnaient dans des conditions d'aspiration identiques. C'est le même air ambiant qui a été comprimé et injecté dans le même système d'air comprimé.
Pourtant, la tendance des valeurs d'huile résiduelle montre clairement que chaque compresseur se comporte différemment.
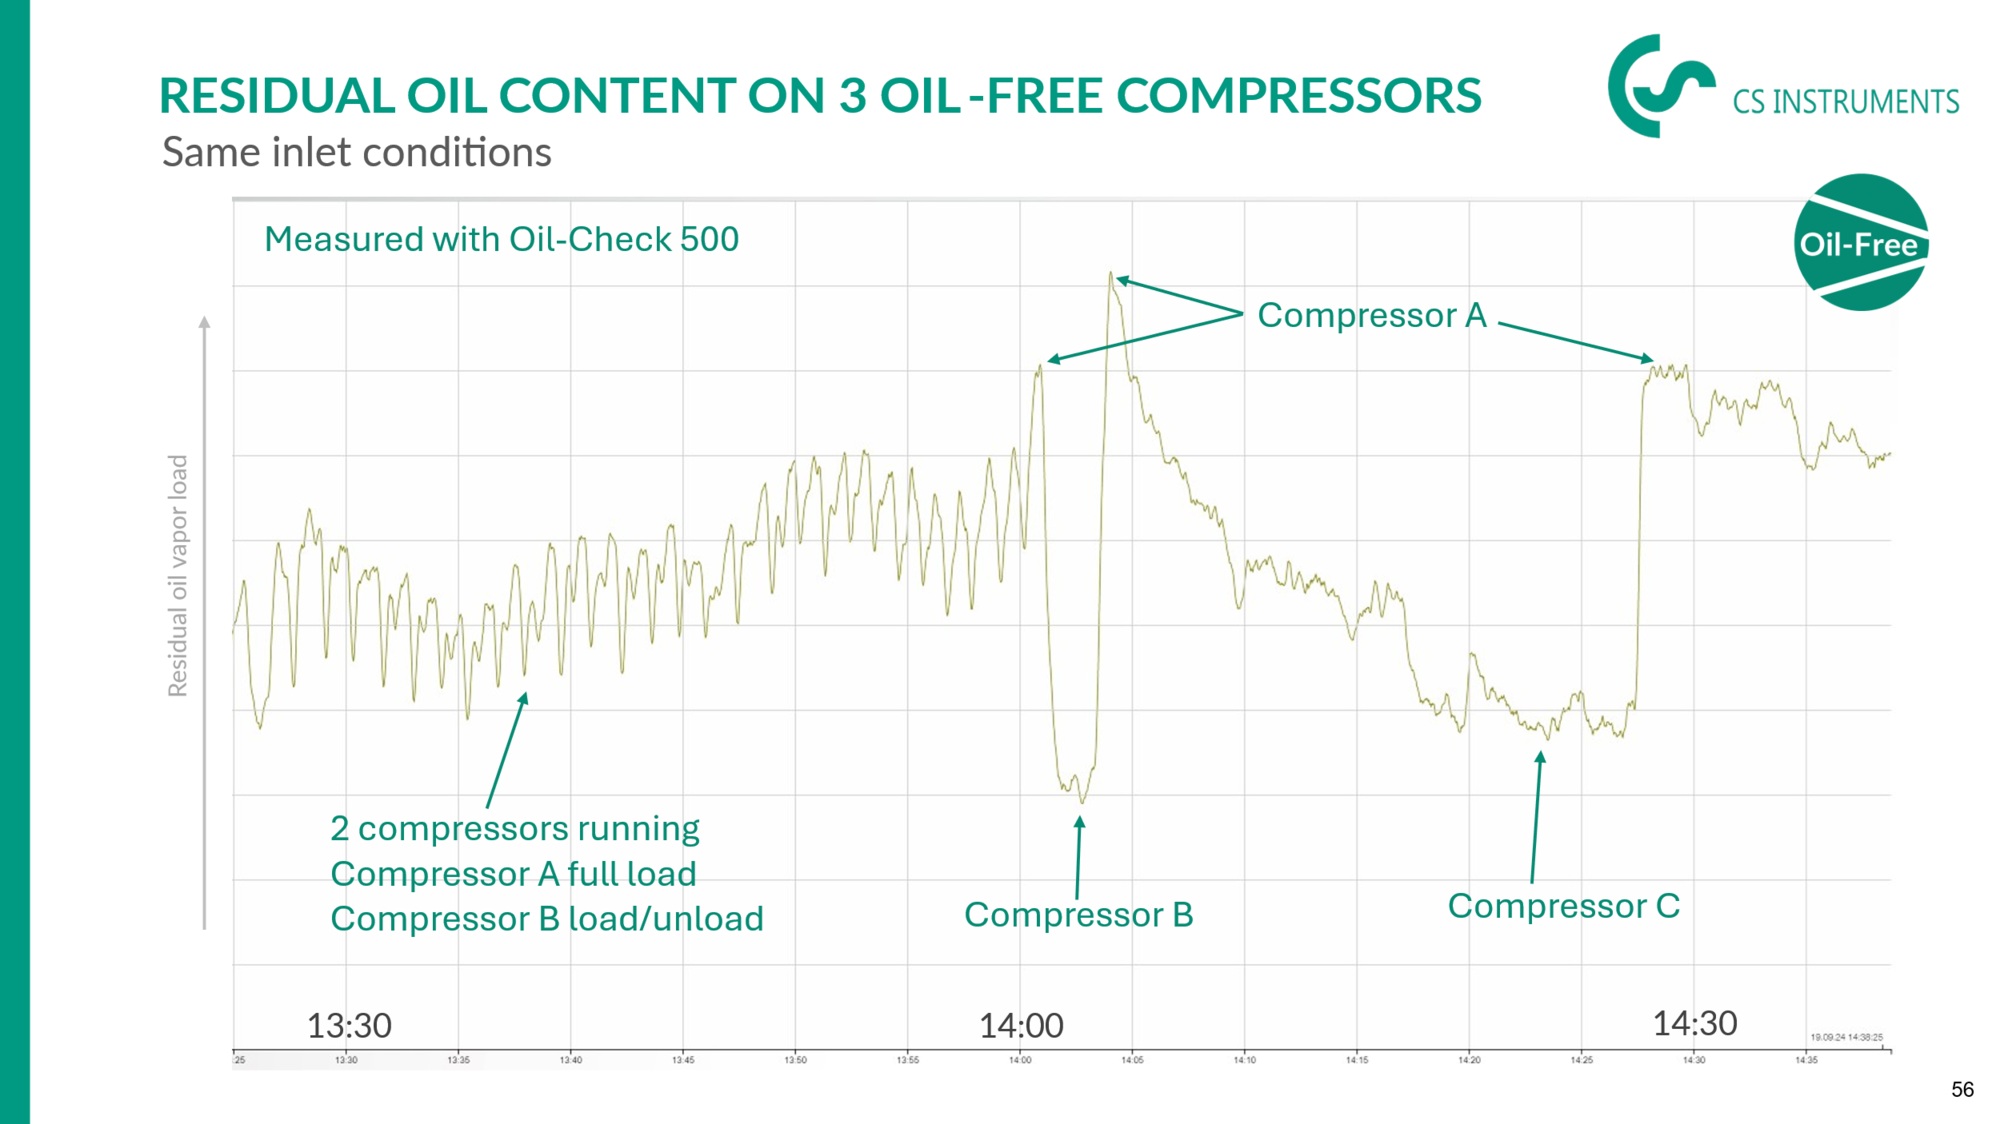
L’OIL CHECK 500 effectue plusieurs mesures par minute. Cette fréquence de mesure élevée révèle des détails qui restent invisibles lors des analyses en laboratoire. Au lieu de se contenter de calculer une valeur moyenne, l’appareil évalue en continu le comportement du système d’air comprimé.
Cela permet de détecter et de distinguer les situations suivantes :
Le résultat n'est pas seulement un chiffre. C'est une prise de conscience.
Ce que montre le graphique
L'une des observations les plus intéressantes issues de la surveillance à long terme est que les compresseurs développent progressivement leur propre profil caractéristique de teneur en huile résiduelle.
Parmi les facteurs qui influencent ce comportement, on peut citer :
Même lorsque les compresseurs sont nominalement identiques, leur comportement en matière d’huile résiduelle diffère souvent. L’OIL CHECK 500 met ces différences en évidence. Dans de nombreuses installations, les utilisateurs expérimentés peuvent déterminer quel compresseur est en service simplement en observant l’évolution de l’huile résiduelle. On pourrait qualifier cela d’« empreinte » spécifique à chaque compresseur en matière de niveau d’huile résiduelle.
La technologie des compresseurs sans huile réduit considérablement le risque de contamination. Elle ne garantit toutefois pas que tous les compresseurs se comportent de manière identique tout au long de leur durée de vie. À mesure que les compresseurs vieillissent, de légères différences apparaissent progressivement. Ces différences passent souvent inaperçues lors des contrôles réguliers. Une surveillance continue les détecte immédiatement.
Cela permet aux exploitants :
La surveillance continue de la teneur en huile résiduelle ne vise pas simplement à obtenir une valeur chiffrée. Son objectif est de comprendre ce qui se passe dans le système d’air comprimé. Le graphique présenté ici illustre un fait frappant :
trois compresseurs sans huile fonctionnant dans des conditions d’aspiration identiques ne présentent pas nécessairement un comportement identique en matière de teneur en huile résiduelle. Seule une surveillance continue permet de mettre en évidence ces différences.
La chromatographie en phase gazeuse fournit des informations sur la quantité d'huile collectée au cours d'une période de mesure.
L'OIL CHECK 500 montre : En d'autres termes :
La chromatographie en phase gazeuse fournit un résultat.
La surveillance continue permet de mieux comprendre.
Et cette compréhension permet aux exploitants de prendre des mesures avant que les impuretés ne deviennent un problème.
À propos de l'auteur :
Danny Gillis, ingénieur
Expert en air comprimé depuis 1992
Un fabricant de boissons rafraîchissantes exploite un système d’air comprimé équipé de cinq compresseurs sans huile. Après les compresseurs, l’air passe par les composants de traitement suivants :
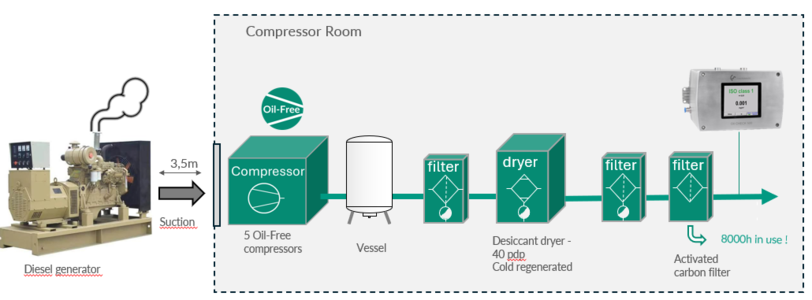
Les mesures du brouillard d'huile ont été effectuées en aval du filtre à charbon actif. Dans un premier temps, les valeurs mesurées sont restées dans la classe 2. Puis, elles ont commencé à augmenter de manière inattendue pour atteindre la classe 3. Après une nouvelle baisse, les valeurs ont de nouveau augmenté et sont revenues dans la classe 3.
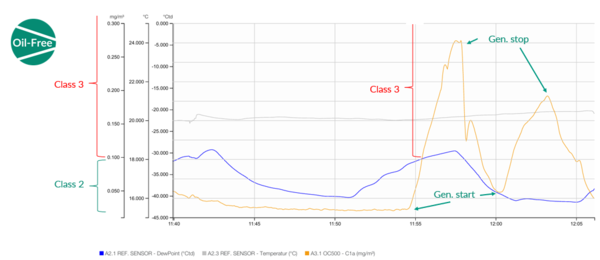
Des analyses complémentaires ont révélé que les augmentations de la concentration mesurée de brouillard d’huile étaient en corrélation avec la mise en marche et le fonctionnement d’un générateur diesel situé sur place. Cela indiquait que le générateur contribuait probablement à l’augmentation des concentrations de vapeur d’huile dans l’environnement.
Au moment de l’enquête, le filtre à charbon actif fonctionnait déjà depuis environ 8 000 heures. Le charbon actif a donc été remplacé et le filtre réapprovisionné.
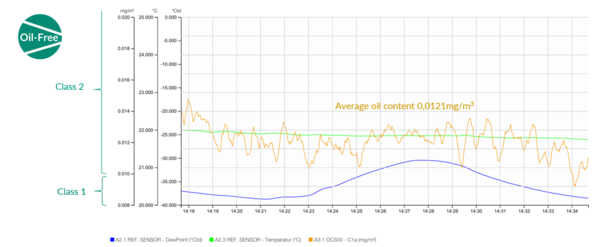
Une mesure de contrôle a ensuite été effectuée alors que le générateur diesel était en marche. Après le remplacement du charbon actif, les valeurs de vapeurs d’huile mesurées sont restées systématiquement dans la classe 2, sans autres pics ni fluctuations.
Ce cas illustre l’importance d’une surveillance régulière des vapeurs d’huile dans les systèmes d’air comprimé. Sans cette mesure, le filtre à charbon actif saturé serait probablement resté indétecté pendant encore bien plus longtemps. Une surveillance continue ou régulière permet donc de détecter à un stade précoce la saturation du filtre et contribue à garantir une qualité de l'air comprimé fiable dans les environnements de production sensibles, tels que l’industrie des boissons.
À propos des auteurs :
Samet Albayrak – Ingénieur commercial
|
|
En matière de mesure des résidus d'huile dans l'air comprimé, le débat se résume souvent à une simple question :
Quelle méthode mesure le mieux ?
Ce n’est toutefois pas la question la plus pertinente.
Une meilleure question serait :
souhaitez-vous tout mesurer pendant une période de mesure définie ou préférez-vous surveiller en continu la fraction la plus pertinente ?
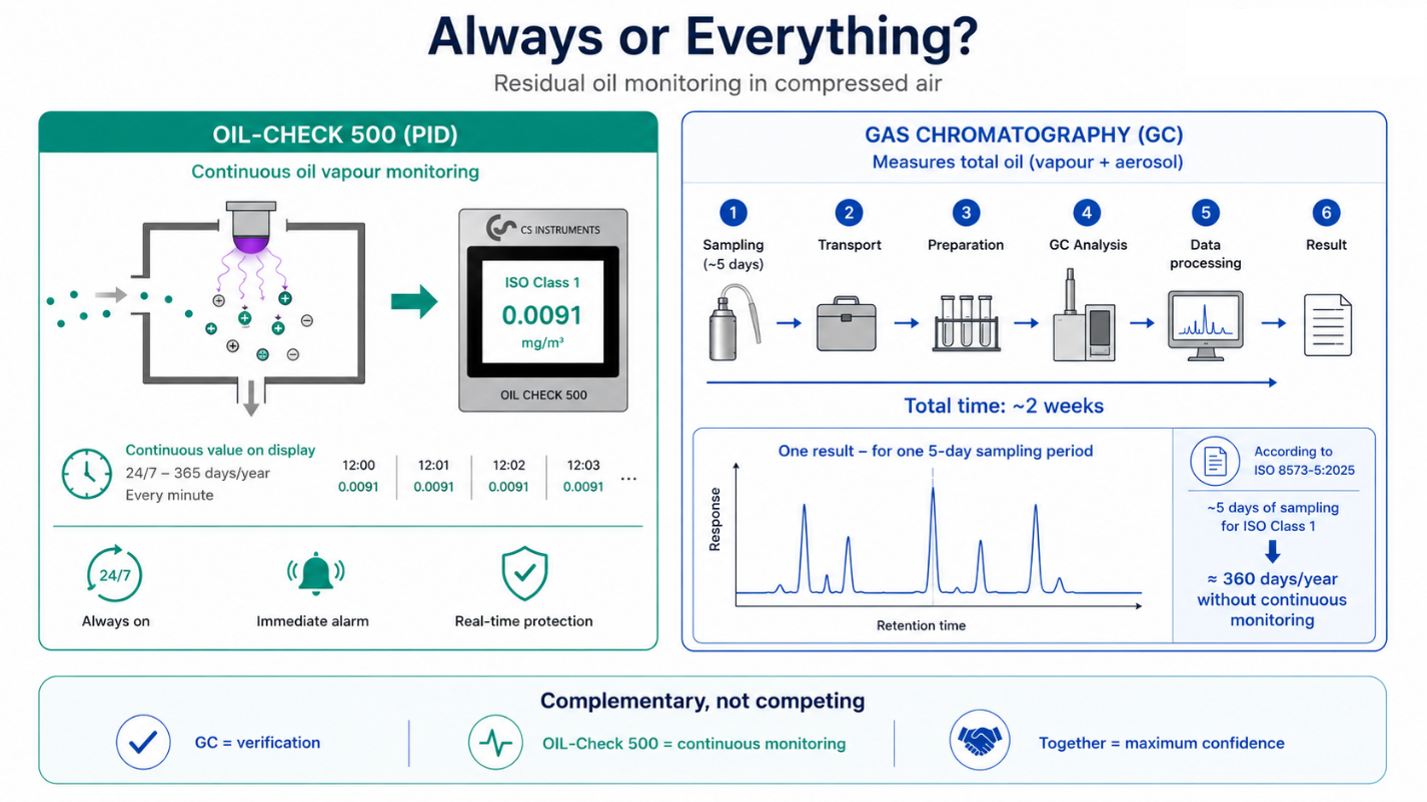
C’est là la différence essentielle entre la chromatographie en phase gazeuse et l’OIL CHECK 500. La chromatographie en phase gazeuse permet de déterminer la teneur totale en huile de l’air comprimé. Elle détecte aussi bien les vapeurs d’huile que les aérosols d’huile. L’OIL CHECK 500, en revanche, mesure en continu les vapeurs d’huile.
À première vue, la chromatographie en phase gazeuse peut sembler être la méthode la plus complète. Et d’un point de vue analytique, c’est effectivement le cas. Cependant, dans les systèmes d’air comprimé réels, l’exhaustivité n’est qu’un aspect parmi d’autres. La disponibilité, la continuité et le temps de réaction sont tout aussi importants.
La chromatographie en phase gazeuse est un procédé de laboratoire permettant de déterminer la concentration totale d’huile dans l’air comprimé. Elle permet de détecter aussi bien les vapeurs d’huile que les aérosols d’huile et convient donc parfaitement aux mesures de vérification et de référence.
Pour la classe 1 de la norme ISO 8573-1, la norme ISO 8573-5:2025 impose une longue période d’échantillonnage. Dans la pratique, cela signifie que la mesure dure environ cinq jours. Cette durée vise à garantir qu’une quantité suffisante d’air ait traversé les tubes de prélèvement Tenax afin de pouvoir déterminer avec certitude s’il s’agit ou non de la classe 1.
Si un système est contrôlé environ cinq jours par an, les quelque 360 jours restants ne sont pas surveillés à l’aide de cette méthode.
Or, bien des choses peuvent se produire pendant cette période :
• Un compresseur peut modifier son comportement en service.
• Une intervention de maintenance peut affecter le système.
• Le charbon actif peut vieillir.
• Un élément filtrant peut être remplacé.
• Les conditions environnementales ou de process peuvent changer.
• Une contamination temporaire peut survenir.
Le résultat de la chromatographie en phase gazeuse indique si l’air comprimé était conforme aux exigences pendant l’intervalle de temps d’échantillonnage. Il ne fournit aucune information sur ce qui s’est passé avant ou après cet intervalle de temps. Ce n’est pas un inconvénient de la chromatographie en phase gazeuse. Cela tient simplement à la nature même d’une méthode de contrôle en laboratoire.
La chromatographie en phase gazeuse répond à la question suivante : quelle était la concentration totale en huile pendant cette période d’échantillonnage ?
L’OIL CHECK 500 répond à une autre question. Il surveille en continu la teneur en vapeur d’huile dans l’air comprimé. Cette différence est importante. L’OIL CHECK 500 ne prétend pas mesurer chaque teneur en huile possible. Il mesure la teneur en vapeur d’huile – et ce, en continu. Cela est particulièrement pertinent pour l’air comprimé de haute qualité relevant des classes 1 et 2 de la norme ISO 8573-1.
Avec des concentrations d'huile aussi faibles, la présence d'aérosols d'huile significatifs est physiquement improbable. Il ne s'agit pas ici en premier lieu d'un argument lié à la filtration, mais d'un argument lié au comportement des phases. La comparaison avec l'eau est utile.
Si le point de rosée sous pression est nettement inférieur à la température réelle de l'air comprimé, il ne faut pas s'attendre à la présence d'eau liquide. L’eau se présente sous forme de vapeur. De même, lorsque les concentrations résiduelles d’huile sont très faibles, les aérosols d’huile ne constituent pas le problème principal. La fraction restante pertinente est généralement constituée de vapeur d’huile.
C’est précisément cette fraction qui est surveillée par l’OIL CHECK 500. Et ce, en continu. Pas seulement pendant cinq jours. Pas sous forme d’instantané en laboratoire. Mais chaque jour de l’année.
L’importance de la surveillance continue
Une analyse périodique en laboratoire peut confirmer qu’un système a satisfait aux exigences pendant la période d’échantillonnage. La surveillance en ligne continue montre si le système reste stable dans son fonctionnement quotidien.
C’est là la différence fondamentale.
Les systèmes d’air comprimé sont dynamiques. Ils sont influencés par la charge, la température, la maintenance, le vieillissement des composants, l’état de l’adsorbeur et le profil d’exploitation. Un système qui fonctionne bien pendant une période d’échantillonnage peut néanmoins présenter un écart temporaire par la suite.
Sans surveillance continue, de tels écarts risquent de passer inaperçus.
Avec l’OIL CHECK 500, l’exploitant reçoit des informations immédiates dès que la concentration en vapeur d’huile change. Cela permet de réagir rapidement, de protéger le processus et de documenter la stabilité de la qualité de l’air comprimé sur un intervalle de temps long.
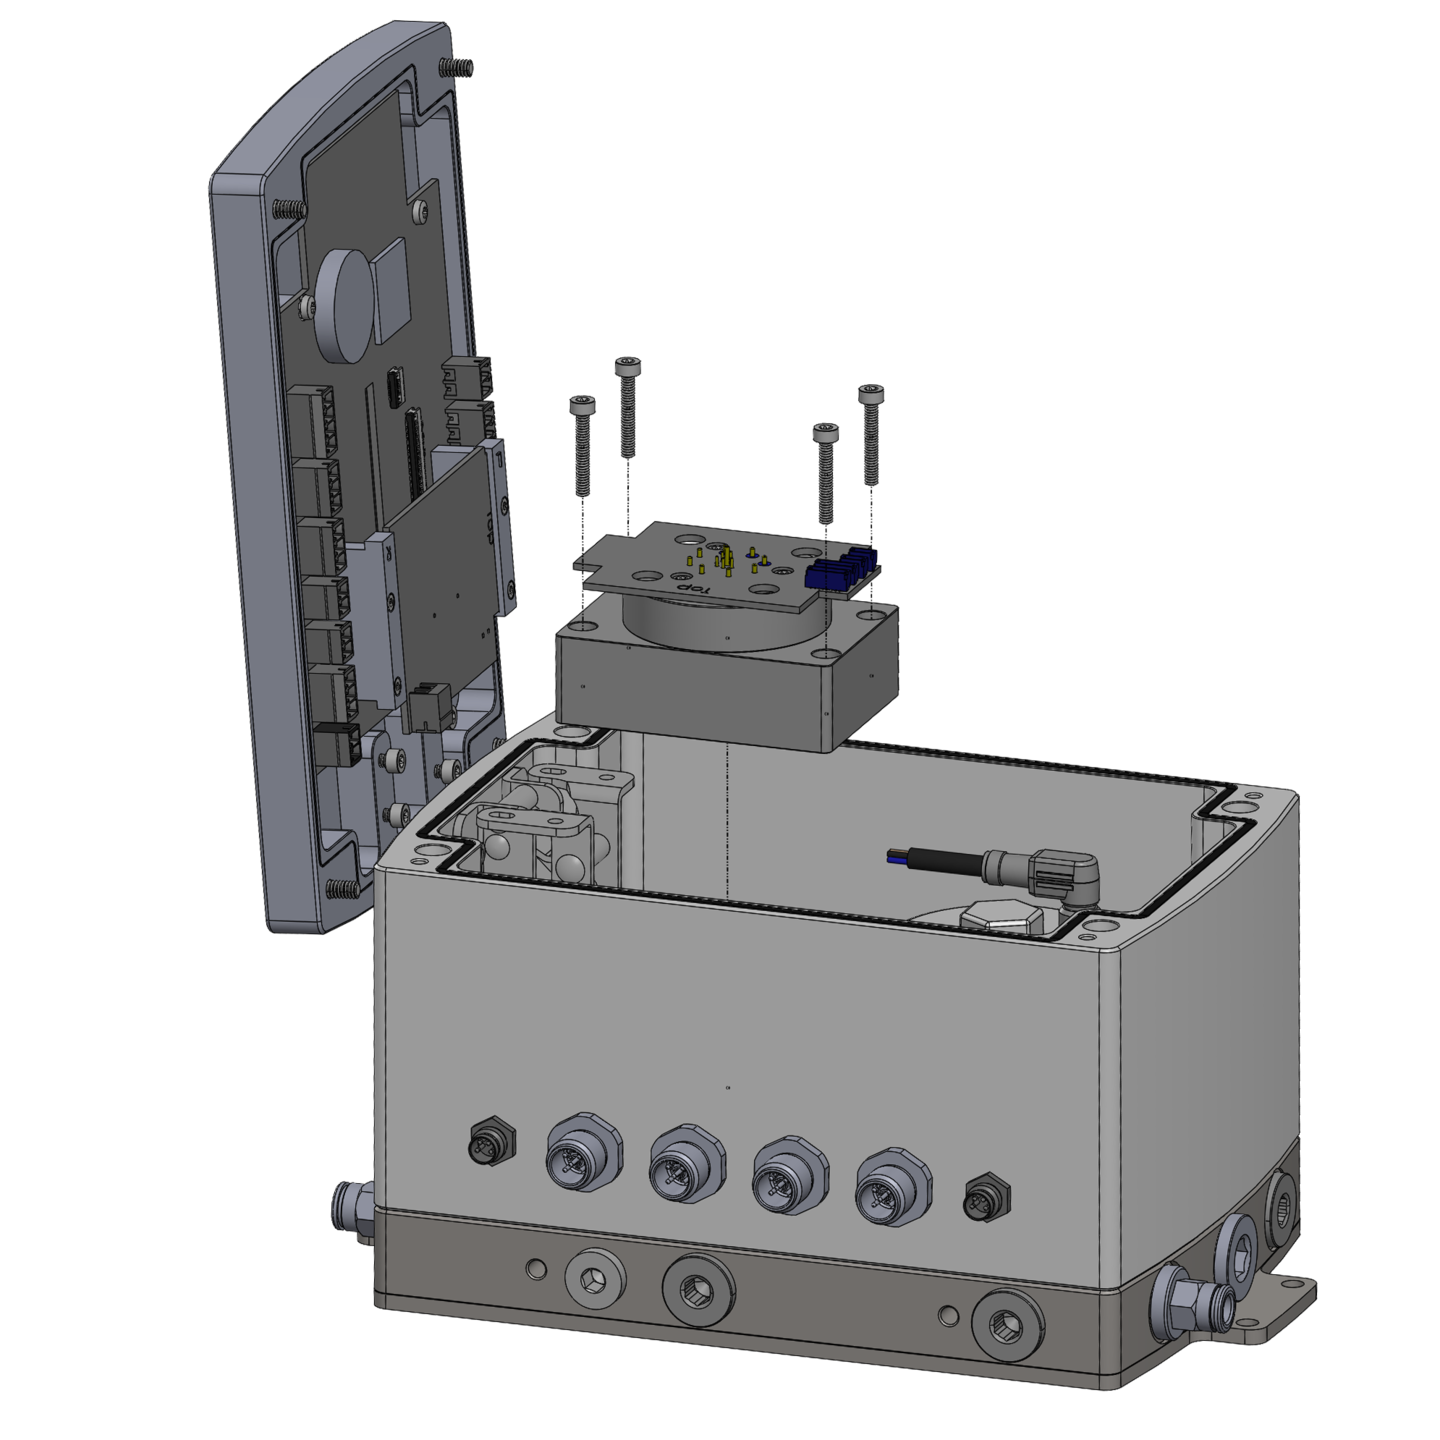
L’OIL CHECK 500 est conçu pour un fonctionnement en continu. Grâce à sa conception à capteurs interchangeables, le recalibrage s’effectue par simple remplacement du capteur, ce qui garantit la disponibilité du système de surveillance tout au long de l’année.
C’est pourquoi la différence n’est pas seulement d’ordre technique. Elle est d’ordre opérationnel.
Pourquoi ces deux méthodes sont complémentaires
La chromatographie en phase gazeuse et l’OIL CHECK 500 ne doivent pas être considérées comme des technologies concurrentes.
Elles se complètent.
La chromatographie en phase gazeuse est la méthode idéale pour vérifier la concentration totale en huile au cours d’une période d’échantillonnage définie. Elle peut être utilisée pour confirmer et valider les résultats d’un système de surveillance en ligne.
L’OIL CHECK 500 assure alors une surveillance continue entre ces mesures de vérification.
En d’autres termes :
la chromatographie en phase gazeuse confirme. L’OIL CHECK 500 surveille.
Ensemble, ils constituent un concept d’assurance qualité bien plus solide que chacune de ces méthodes prise isolément.
La chromatographie en phase gazeuse fournit une vérification de référence indépendante.
L’OIL CHECK 500 garantit une sécurité continue du processus.
Tout ou rien ?
La décision peut se résumer très simplement.
La chromatographie en phase gazeuse mesure tout pendant un intervalle de temps défini.
L’OIL CHECK 500 surveille en continu la composante la plus pertinente.
Pour la classe 1 de la norme ISO 8573-1, la mesure par chromatographie en phase gazeuse conformément à la norme ISO 8573-5:2025 nécessite un prélèvement d’échantillons sur environ cinq jours. Cela fournit un résultat de vérification significatif et fiable.
Mais cela signifie également que, dans le cadre d’une stratégie de surveillance annuelle type, il reste environ 360 jours sans contrôle continu par cette méthode.
L’OIL CHECK 500 comble cette lacune.
Il surveille en continu les vapeurs d’huile – la fraction d’huile résiduelle physiquement pertinente dans les systèmes d’air comprimé très propres – et offre à l’exploitant une visibilité immédiate dès qu’un changement survient.
La véritable question n’est donc pas :
« Quelle méthode est la meilleure ? »
La véritable question est :
souhaitez-vous simplement savoir ce qui s'est passé pendant la période de vérification, ou souhaitez-vous également savoir ce qui se passe le reste de l'année ?
Conclusion
Pour une surveillance fiable de la teneur en huile résiduelle dans l'air comprimé, la meilleure approche ne consiste pas à choisir entre la chromatographie en phase gazeuse et l'OIL CHECK 500.
La meilleure approche consiste à utiliser les deux.
La chromatographie en phase gazeuse sert à vérifier et à confirmer la concentration totale en huile.
L’OIL CHECK 500 permet la surveillance continue des vapeurs d’huile et assure la protection du processus au quotidien.
Ensemble, ils offrent à la fois une fiabilité analytique et une sécurité de fonctionnement.
Tout ce dont vous avez besoin en matière de vérification.
Chaque fois que vous avez besoin d’un contrôle.
À propos de l’auteur :
Danny Gillis, ingénieur
Expert en air comprimé depuis 1992
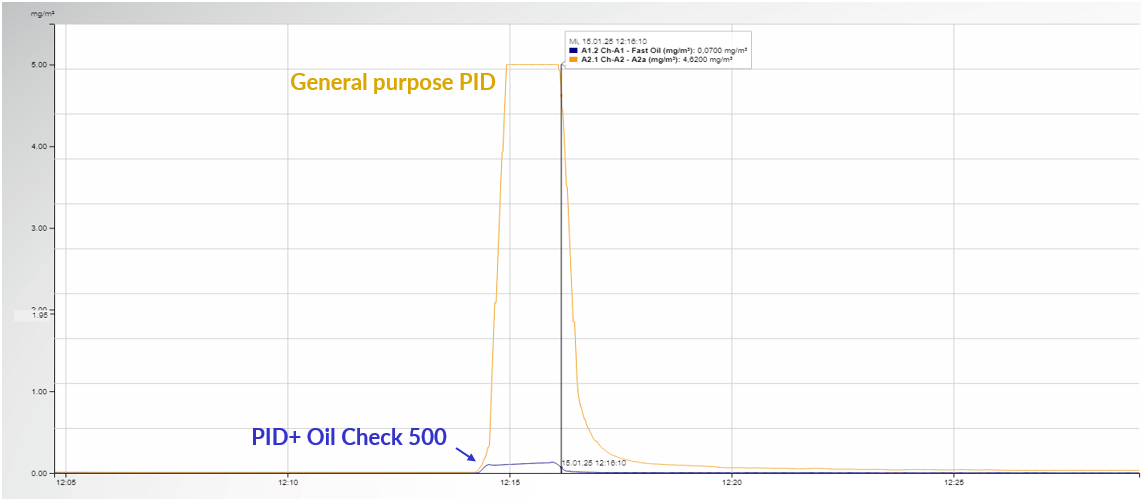
Au plus tard depuis le début de la pandémie de COVID-19, la sensibilité des détecteurs à photoionisation à l'éthanol est devenue un facteur essentiel dans les mesures de l'air comprimé. L'éthanol entre dans la composition de nombreux désinfectants et est utilisé dans de nombreux secteurs pour le nettoyage.
Or, l’éthanol n’est pas un contaminant qui intervient dans le traitement de l’air comprimé.
Il est donc important que les appareils de mesure basés sur la technologie du détecteur à photoionisation, conçus pour être utilisés dans le traitement de l’air comprimé ou l’alimentation en fluides, présentent une très faible sensibilité croisée à l’éthanol.
Sinon, un appareil de mesure basé sur la technologie du détecteur à photoionisation non étalonné fournira rapidement des résultats faussement positifs, ce qui induira l'utilisateur en erreur.
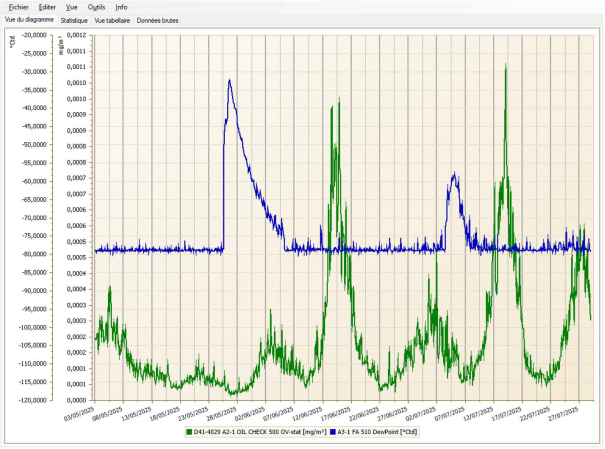
L’humidité présente sur les dépôts dans la chambre d’ionisation peut entraîner une conductivité et donc un flux d’énergie, ce qui se traduit par un résultat de mesure erroné. Ceci est particulièrement important lors de la mesure des vapeurs d’huile dans l’air comprimé. La sécheresse de l’air comprimé est par ailleurs un critère de qualité. Il faut donc s’attendre régulièrement à des variations de l’humidité du gaz mesuré. D’une part, l’air comprimé est généralement très sec, et les variations de sécheresse sont souvent peu significatives. D’autre part, les valeurs de vapeur d’huile déterminées à l’aide d’un détecteur à photoionisation se situent toutefois à la limite de la technologie de mesure, et un détecteur à photoionisation qui n’aurait pas été conçu avec suffisamment de soin peut présenter une sensibilité croisée à l’humidité, ce qui conduit à une valeur de vapeur d’huile considérablement faussée.
De nombreux utilisateurs de cette technologie en sont conscients. Ce lien peut être mis en évidence en superposant une courbe d’humidité à la courbe du détecteur à photoionisation pour les vapeurs d’huile. Ces courbes ne devraient pas être corrélées, mais évoluer indépendamment l’une de l’autre.
Un détecteur à photoionisation conçu pour effectuer la mesure des composants huileux gazeux dans l'air comprimé ne devrait présenter qu'une très faible sensibilité croisée à l'eau.
Afin de garantir la transparence du traitement ou de l'approvisionnement en fluides, un appareil de mesure doit être adapté à cet usage. Il doit, d'une part,
Pour vérifier cela, nous collaborons avec l’Institut Fraunhofer IPM. L’Institut Fraunhofer de technologie de mesure (IPM) est l’un des principaux instituts spécialisés dans la technologie de mesure industrielle. Le département dirigé par le Prof. Dr Jürgen Wöllenstein se concentre sur les appareils de mesure destinés à la technologie des gaz et au génie des procédés. Les laboratoires de gaz rattachés à cet institut et dirigés par le Dr Benedikt Bierer disposent de l'expertise nécessaire et des équipements techniques pour vérifier les performances des appareils de mesure.
Montage d'essai :
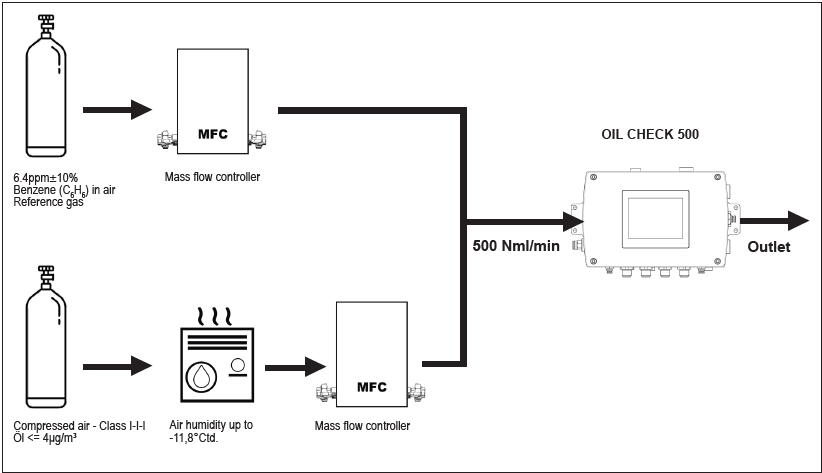
Le benzène est utilisé comme gaz d'essai pour l'OIL CHECK 500. Le mélange gazeux certifié présente une concentration en benzène de 6,4 ppm. Afin de reproduire les différents niveaux de concentration lors de l’essai, le gaz d’essai est dilué avec de l’air comprimé de classe 1 à l’aide de deux débitmètres massiques étalonnés. Afin de recréer des conditions aussi réalistes que possible, l’air comprimé sec (point de rosée < 80 °C) de classe 1 est humidifié jusqu’à un point de rosée de –11,8 °C. Le débit est de 0,5 litre par minute et la pression correspond à la pression atmosphérique.
1. Vérification de la gamme de mesure
Sur une gamme de mesure couvrant trois ordres de grandeur, la mesure est hautement linéaire. Elle couvre ainsi l'ensemble de la gamme de mesure allant de la classe 1 à la classe 3. Il s'agit là d'un excellent résultat qui qualifie l'OIL CHECK 500 pour la réalisation de mesures indicatives conformément à la norme EN 8573-5.
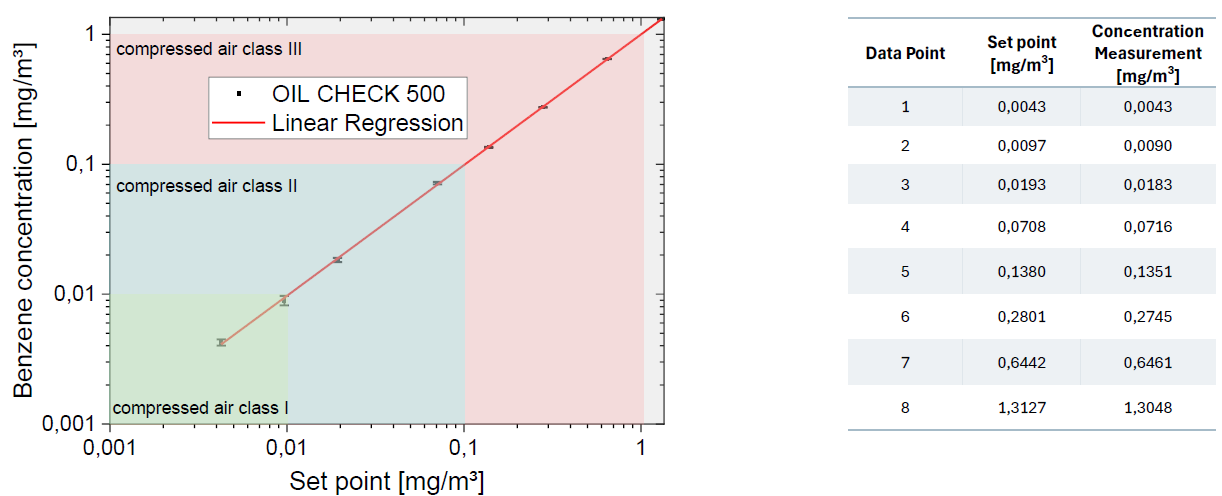
Remarque d'application : dans des conditions d'utilisation réelles, la probabilité d'apparition d'aérosols ou de gouttelettes d'huile augmente dès la classe 3. Le risque de contamination de l'OIL CHECK 500 s'en trouve accru.
2. Vérification de la limite de détection
La norme ISO 8573-1 fixe à 0,01 mg/m³ la concentration en vapeur d'huile marquant le passage de la classe 1 à la classe 2. Pour surveiller le processus de traitement de l’air comprimé ou l’alimentation en fluides, un appareil de mesure doit disposer d’une résolution suffisante pour détecter les variations au sein de cette plage. La résolution ne se réfère pas au nombre de chiffres affichés sur l’écran d’un appareil de mesure, mais au nombre de valeurs mesurées distinctes qu’un appareil de mesure est réellement capable d’enregistrer. La résolution d’un appareil de mesure est déterminée par l’écart-type de son bruit. On utilise généralement 3 écarts-types d’un appareil de mesure pour déterminer sa résolution. Si l’on souhaite surveiller la plage de 0,01 mg/m³, un appareil de mesure doit disposer d’un nombre suffisant de valeurs mesurées distinctes qu’il est réellement capable de différencier. Un appareil de mesure de classe 1 devrait disposer d’une résolution adéquate dans cette plage.
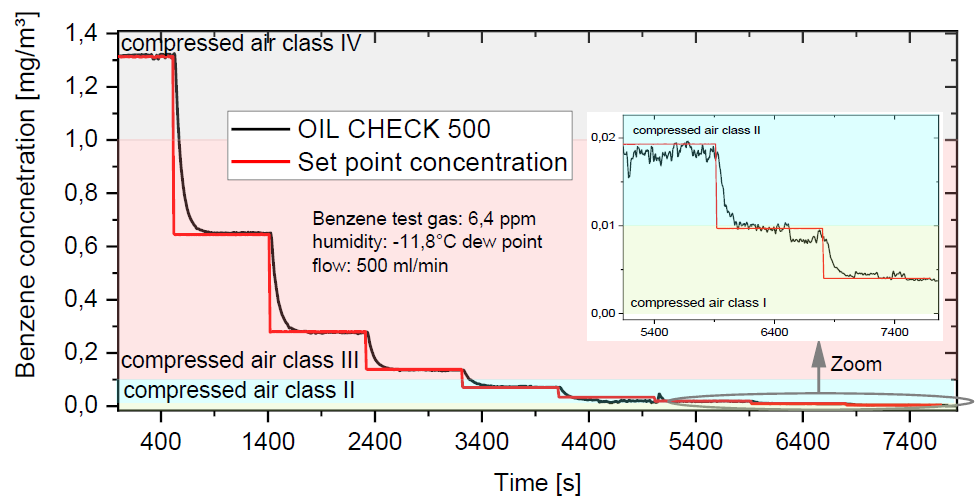
L'OIL CHECK 500 atteint une limite de détection de 0,00075 mg/m³ à 3 sigma. Ainsi, l'OIL CHECK 500 a une résolution de 13 valeurs mesurées au sein de la classe 1. En partant d’une hypothèse prudente de 6 sigma pour la limite de détection, on obtient une limite de détection inférieure (LDL) de 0,0015 mg/m³, ce qui correspond à environ 7 mesures.
L’OIL CHECK 500 est donc adapté aux mesures effectuées dans le cadre de mesures de référence conformément à la norme ISO 8573-5.
Le plus important pour une mesure précise est l’étalonnage correct du système de mesure. La valeur limite de classe 1 définie dans la norme ISO 8573 est de 0,01 mg/m³. Cela correspond à une concentration volumique de 2,5 ppb, soit 2,5 particules par milliard. L’OIL CHECK 500 est étalonné avec 2 points d’ajustage en classe 1, exactement là où cela compte. L’étalonnage sur 7 points supplémentaires garantit que même les valeurs élevées de teneur en huile résiduelle peuvent être mesurées de manière fiable.
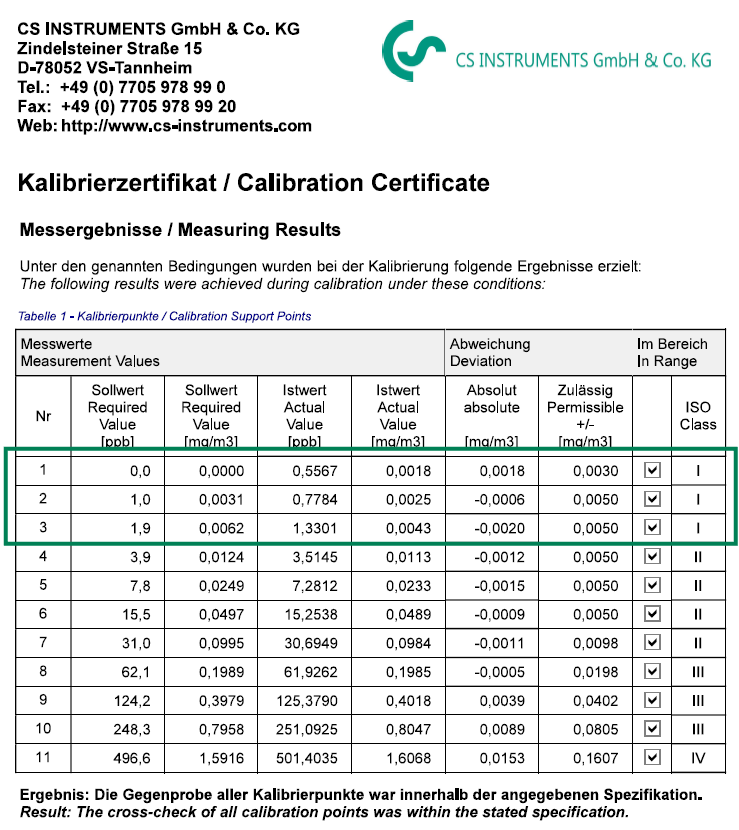
Les points de mesure pertinents pour un appareil de mesure à détecteur à photoionisation dans l'air comprimé se situent au début de la gamme de mesure, c'est-à-dire près du zéro. Les erreurs de zéro perdent de leur importance à mesure que les valeurs mesurées augmentent, mais elles se répercutent pratiquement intégralement au début de la gamme de mesure. Les appareils de mesure pour l’air comprimé à détecteur à photoionisation disposent donc généralement d’une fonction permettant de corriger les écarts du zéro. Pour cela, les appareils ont besoin de ce qu’on appelle de l’« air zéro », c’est-à-dire de l’air exempt des gaz à mesurer. L'air de référence est généralement produit à l'aide de catalyseurs ou de filtres. Ces deux méthodes sont sujettes à des erreurs. La génération d'air de référence peut s'épuiser avec le temps.
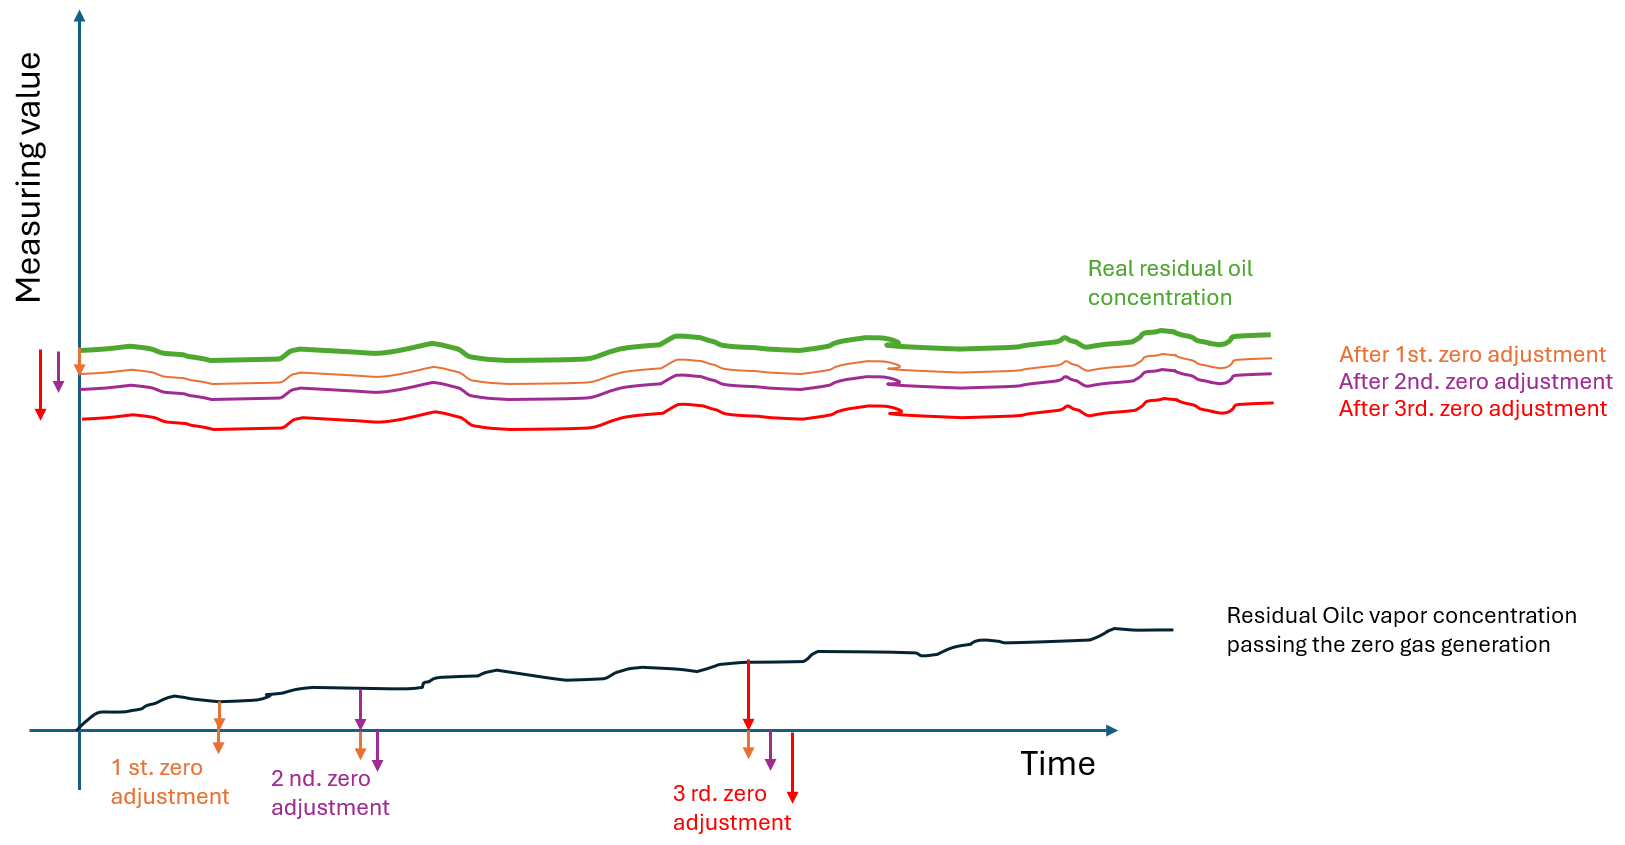
Il en résulte que l’air de référence supposé « nul » peut en réalité présenter une concentration croissante du gaz à analyser. Lors d’un réglage du zéro, le signal mesuré est ramené à zéro. Or, si l’air de référence est en réalité contaminé par une concentration de gaz, une erreur de point zéro est intégrée dans l’appareil. Cette erreur s’accentue avec le temps et au fur et à mesure des ajustements effectués. L’utilisateur ne peut pas s’en rendre compte. Pour détecter ce phénomène, un étalonnage externe fréquent doit être effectué. Cela entraîne une augmentation des coûts, des contraintes logistiques et, au fil des étalonnages, souvent un manque de valeurs mesurées. C’est là qu’intervient la compensation de pression forcée (Forced-Pressure Compensation) de l’OIL CHECK 500.
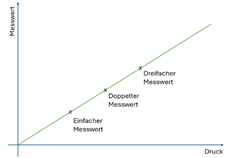 | La compensation de pression forcée vérifie si l'air de référence est réellement exempt des gaz à analyser. Ces appareils de mesure peuvent faire varier la pression dans la chambre de mesure de manière ciblée. La variation de pression entraîne une modification de la concentration perçue par le capteur : Pression simple -> Concentration simple Double pression -> double concentration Pression triplée → concentration triplée Si l’air de référence contient une fraction du gaz à analyser, on obtient une droite ascendante. Cela signifie qu’aucune correction du zéro ne doit être effectuée. |
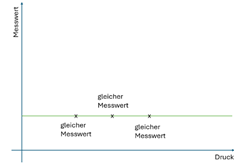 | Si le gaz à analyser est absent, la valeur mesurée ne change pas. Feu vert pour une correction du point zéro. |
 | L'OIL CHECK est utilisé pour assurer en continu la qualité du fluide. Il est donc essentiel qu'il fournisse des valeurs mesurées fiables. C'est pourquoi de nombreux contrôles internes ont été mis en place. Avec le temps, un appareil de mesure peut perdre de sa sensibilité en raison de divers changements internes ou externes. |
 | Afin de rester un appareil de mesure fiable pour l’utilisateur dans une gamme de mesure très étroite, telle que définie par les classes 1 et 2, il doit être capable d’évaluer sa résolution actuelle et, en cas de perte de sensibilité trop importante, de signaler un avertissement ou un besoin d’entretien. |
 | Il est important d’évaluer l’intensité de la source lumineuse. Celle-ci a une influence directe sur l’ionisation des composants gazeux à mesurer. C’est pourquoi, dans l’OIL CHECK, cette intensité est mesurée et évaluée en continu. |
De plus,
surveillées.